回转支承密封失效:粉尘工况的排查路径
粉尘工况下回转支承密封失效的排查路径与应对策略
在矿山开采、隧道掘进以及土方工程等重粉尘作业环境中,核心旋转部件的可靠性直接关系到整机的出勤率。当细微的硅酸盐粉尘或煤尘侵入核心旋转机构时,往往会引发严重的磨粒磨损。本文将针对多粉尘工况,梳理该核心部件密封失效的排查路径,帮助运维人员精准定位异常润滑与早期磨损的根源。
一、 粉尘环境对密封系统的破坏机制
在恶劣工况中,密封结构是防止外部杂质侵入的第一道防线。然而,长期暴露在高分浓度的粉尘环境中,传统的橡胶唇形密封或迷宫式密封容易面临物理与化学的双重挑战。首先,硬质粉尘颗粒会嵌入密封唇口,在相对运动中划伤配合面,导致密封间隙逐渐扩大。其次,粉尘的堆积会加速密封材料的老化与硬化,使其失去原有的弹性补偿能力。
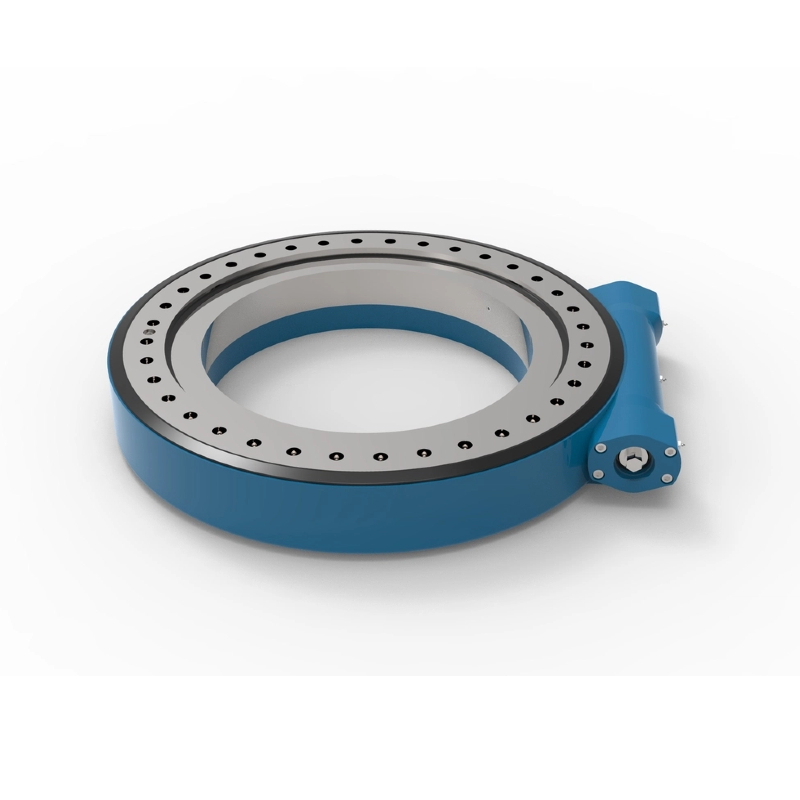
此外,设备在运行过程中的微小振动和偏载,也会使密封件与沟槽之间产生相对位移。一旦粉尘突破了外层防尘圈,进入内部滚道,就会与润滑脂混合形成具有极强研磨性的“黑膏”。这种磨料不仅会加速滚动体和滚道的磨损,还会堵塞注油孔,导致后续补充的润滑油无法到达有效摩擦区域。
二、 密封失效引发的异常润滑与早期磨损诊断
当密封系统出现微小破损时,内部的润滑脂会逐渐流失,同时外部杂质开始侵入。运维人员在巡检时,可以通过以下几个维度的异常表现来进行初步诊断。
第一,运行阻力与异响增加。由于粉尘颗粒进入滚道,破坏了润滑油膜,滚动体在运转时会产生明显的干摩擦或半干摩擦。此时,设备在低速启动或换向时,通常会伴随沉闷的摩擦声或周期性的卡顿感。对于挖掘机回转支承等工程机械核心部件而言,这种异响往往是密封破损的最早预警信号。
第二,温升异常与油脂变质。磨粒磨损会产生大量的摩擦热,导致局部温度显著升高。运维人员可以通过红外测温仪检测外圈表面温度。同时,从排气孔或密封缝隙处挤出的废旧润滑脂,若呈现明显的灰黑色且含有颗粒感,说明粉尘已经深度侵入,内部油膜已彻底失效。
第三,外观检查与泄漏痕迹。在停机状态下,仔细检查密封端面是否有明显的粉尘堆积带。如果防尘圈外侧有新鲜的油脂溢出,说明内部压力因高温或油脂乳化而升高,迫使润滑脂向外泄漏,这进一步证实了密封结构的完整性已被破坏。
三、 现场排查路径与故障定位步骤
为了准确定位故障点并制定维修方案,现场运维团队需要遵循系统化的排查路径。洛阳立锐轴承有限公司凭借在传动部件研发与生产方面超过15年的深入经验,建议按照以下步骤进行深度诊断。
步骤一:外部密封件状态评估。使用内窥镜或专用工具,检查防尘圈唇口是否存在翻边、裂纹或严重磨损。对于采用多重密封设计的重型回转轴承,需重点排查内外密封腔之间的隔离环是否完好,确认粉尘是否已经穿透第一道防线。
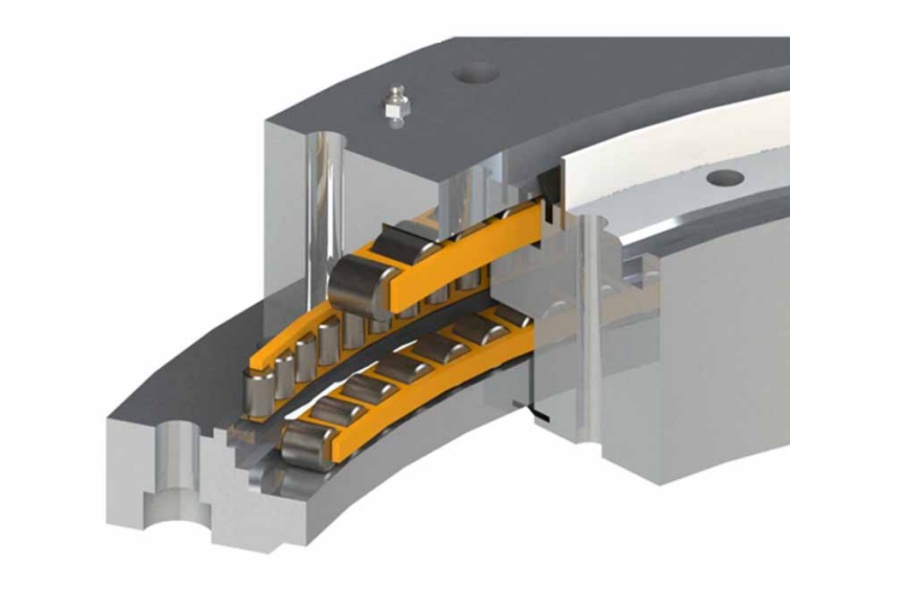
步骤二:内部滚道与滚动体检测。在条件允许的情况下,通过注油孔注入高压清洗油,观察排出油液中的杂质成分。若排出大量金属碎屑,说明磨损已进入中后期,滚动体表面可能出现剥落或点蚀。此时需结合振动频谱分析,判断损伤的具体位置。
步骤三:游隙与精度测量。粉尘侵入导致的不均匀磨损,会直接改变内部游隙。使用专业量具测量轴向和径向游隙,若数值超出初始设计公差,说明滚道已发生塑性变形或材料流失。作为专业的回转驱动制造商,我们强调精度等级覆盖P0至P2,游隙的异常变化是评估部件剩余寿命的关键指标。
四、 选型优化与长效防护方案
针对粉尘工况下的密封失效痛点,事后维修往往成本高昂且影响生产进度。因此,在前端选型与设计阶段引入长效防护理念至关重要。
首先,优化密封结构设计。在多粉尘环境中,建议选用带有专用注塑防尘圈或聚氨酯唇形密封的产品。这类材料具有优异的耐磨性和抗撕裂性,能够有效阻挡细微粉尘的侵入。同时,可考虑增加迷宫式密封与油脂正压保护系统,利用持续注入的新鲜润滑脂在密封腔内形成微正压,阻止外部粉尘逆流进入。
其次,实施产品集成化与单元化升级。传统的分体式密封方案在装配时容易产生偏差,而将密封结构与核心传动部件进行一体化设计,能够大幅提升同轴度与密封可靠性。洛阳立锐轴承有限公司致力于将产品集成化和单元化,使产品结构更加合理,从源头降低粉尘侵入的风险。
最后,建立定制化的防护标准。不同的粉尘环境对密封的要求差异巨大。我们可定制生产100-5000mm范围内的各类产品,并根据客户的具体工况,匹配最合适的密封材质与防尘结构。无论是工业自动化设备还是重型工程机械,为您打造最合适的产品是我们长期的追求。通过科学的排查路径与前端的选型优化,企业可以显著延长核心旋转部件的使用寿命,保障设备在恶劣环境下的稳定运行。