定制涡轮配对部件验收重点问答
定制涡轮配对部件验收重点问答:工程与质量团队技术确认指南
在回转设备与传动系统的供应链管理中,当工程与质量团队进入下单前的技术确认阶段时,明确首件或批量交付的验收标准是确保项目顺利推进的核心环节。洛阳立锐轴承有限公司凭借超过15年的回转驱动与回转支承设计制造经验,深知精准验收对于最终设备运行稳定性的重要意义。本文将针对定制涡轮配对部件的验收重点,为质量检验与工程技术团队提供系统性的问答指南,帮助您建立严谨的交付确认标准。
定制涡轮配对部件的尺寸与形位公差如何验收?
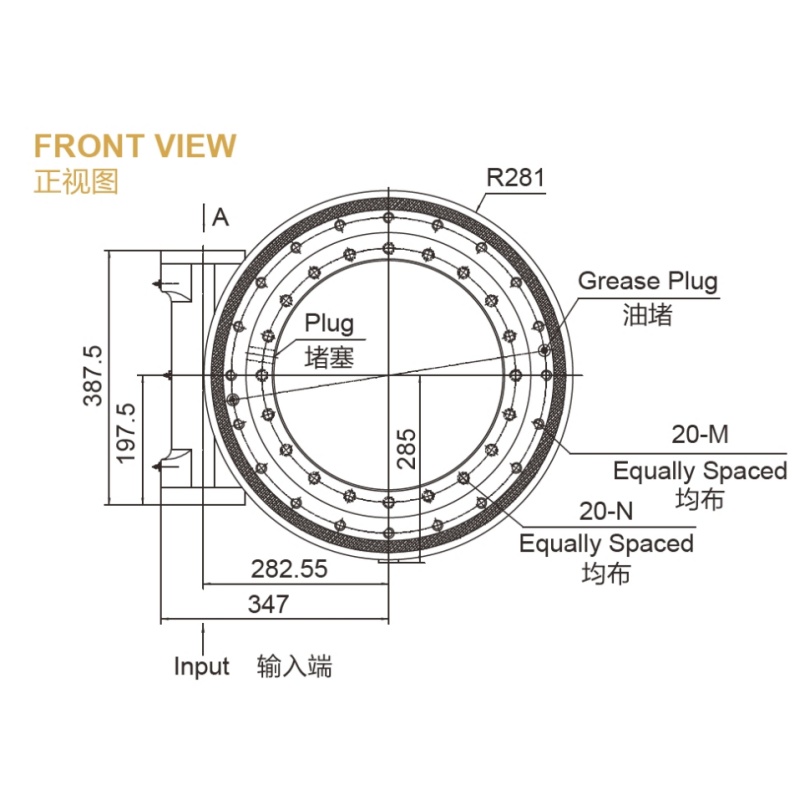
在技术确认阶段,尺寸精度与形位公差是质量团队首要关注的指标。对于高精度的定制涡轮配对部件,其配合精度直接决定了整个传动系统的背隙与运转平稳性。验收时,必须严格依据双方确认的图纸进行全尺寸检验。
首先,关键配合尺寸如齿圈的内径、外径、齿宽以及涡轮的轴孔直径,需使用经过校准的三坐标测量机或高精度千分尺进行测量。洛阳立锐轴承有限公司具备完善的检验流程,支持100至5000毫米范围内的定制加工,我们的加工精度等级可覆盖P0、P6、P5、P4甚至P2级别。在验收形位公差时,需重点检测端面对内孔的垂直度、齿圈的径向跳动以及涡轮轴的直线度。这些指标若超出公差范围,将导致装配困难或运行时的异常振动。此外,表面粗糙度也是尺寸验收的延伸,齿面的粗糙度通常要求达到1.6微米级别或更高,以确保良好的啮合状态。若需了解更详细的检验规范,欢迎访问我们的质量保证页面获取相关技术文件。
定制涡轮配对部件的材质与热处理检验标准是什么?
材质与热处理质量是决定定制涡轮配对部件使用寿命和承载能力的基石。在批量交付前的验收中,质量团队必须对材料的物理性能和金相组织进行严格把控。
材质验收的第一步是核对材质证明书,确保炉批号与实物钢印或标签一致。对于常用的合金结构钢或轴承钢,需确认其化学成分符合国家标准或双方技术协议。热处理检验则更为关键,齿面和涡轮齿面的表面硬度、心部硬度以及有效硬化层深度必须通过硬度计和超声波测厚仪进行抽检。通常情况下,感应淬火或渗碳淬火的表面洛氏硬度需达到50至60之间,且硬化层深度需满足设计图纸的最低要求。硬度分布的均匀性直接影响部件的抗疲劳性能。此外,还需通过金相分析检查是否存在过热、过烧或网状碳化物等热处理缺陷,确保材料内部组织的致密与稳定。
定制涡轮配对部件的装配与运行性能如何测试?
当单个零件的尺寸与材质合格后,装配与运行性能测试是验证定制涡轮配对部件系统匹配度的最终环节。这一阶段的验收重点在于模拟实际工况,检测传动效率与运转平稳性。
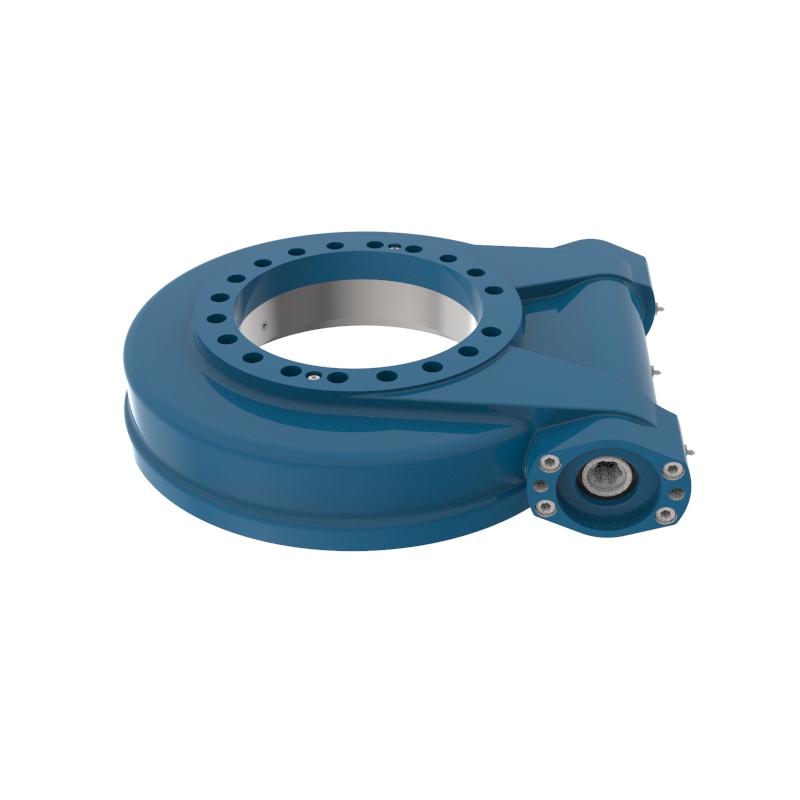
在首件装配验收时,需重点测量启动力矩和运转力矩。启动力矩过大可能意味着装配过紧或润滑不良,而运转力矩的波动则反映了齿面啮合的平稳性。质量团队应使用专用的扭矩传感器记录整个旋转周期内的力矩变化曲线。同时,轴向游隙和径向游隙的检测不可或缺,这关系到设备在承受复合载荷时的定位精度。洛阳立锐轴承在研发与生产SE系列、WE系列以及SP系列齿轮回转驱动时,积累了丰富的装配调试经验。我们建议验收时进行空载跑合测试,监听并记录是否有异常噪音,观察温升情况是否在合理范围内。如果您正在评估整体传动方案,我们的蜗轮驱动器产品系列可作为重要的技术参考。
定制涡轮配对部件的表面处理与包装运输注意事项?
验收的最后一步是外观、表面处理及包装运输标准的确认。良好的表面处理与包装不仅能提升产品的外观质量,更能有效防止在物流环节中的锈蚀与机械损伤。
对于未进行发黑或喷漆处理的加工面,验收时需检查防锈油的涂抹是否均匀,防锈期是否满足合同约定的储存与运输时间。对于有表面涂层要求的定制涡轮配对部件,需使用涂层测厚仪检测漆膜厚度,并进行附着力测试,确保涂层在恶劣工况下不易脱落。在包装方面,精密部件必须采用防锈纸或防锈膜进行独立包裹,并置于定制木箱或坚固的纸箱中,内部需有合理的支撑与固定,防止运输过程中的相对滑动与碰撞。洛阳立锐轴承有限公司拥有标准化的包装与运输流程,确保每一件交付的产品都能完好无损地抵达客户现场。关于更详细的出厂标准,您可以查阅我们的制造与代工流程说明。
综上所述,针对定制涡轮配对部件的验收,工程与质量团队需从尺寸公差、材质热处理、装配性能到包装运输进行全方位的技术确认。洛阳立锐轴承有限公司始终致力于为您提供最合适的产品,通过稳定的生产与严格的检验流程,确保每一批次交付均能满足甚至超越您的期望。我们期待与您在技术细节上保持紧密沟通,共同推动项目的成功落地。