挖掘机回转支承安装:螺栓预紧与平面度控制指南
挖掘机回转支承安装:螺栓预紧与平面度控制指南
在工程机械领域,核心传动部件的装配质量直接决定了整机的运行稳定性和使用寿命。作为专业的回转设备一站式制造商,洛阳立锐轴承有限公司凭借团队在回转驱动、回转支承和蜗轮驱动设计与制造方面超过15年的深入经验,深知科学安装环节的决定性作用。对于一线维修班组与设备服务商而言,掌握规范的装配工艺是保障设备高效运转的前提。本文将重点探讨挖掘机回转支承在安装实施和验收阶段的两个核心技术要素:螺栓预紧力控制与安装基础平面度检测。
挖掘机回转支承安装前的基础平面度检测
安装座圈的平面度是确保回转设备平稳运行的第一道关卡。如果安装基础存在变形或平面度超差,将导致滚动体在运转过程中受力严重不均,进而引发局部应力集中、产生异常噪音,甚至造成滚道早期剥落失效。因此,在正式吊装挖掘机回转支承之前,必须对回转台或底架的安装面进行严格的平面度检测。
平面度测量方法与标准调整
在实际操作中,维修班组通常使用高精度百分表或激光平面度测量仪进行检测。测量前,需彻底清除安装表面的焊渣、铁锈、油污及毛刺。测量时,将百分表磁性表座固定在回转中心,使测头垂直触及安装面,缓慢旋转一周,记录最大跳动值。根据行业标准,大直径安装面的平面度公差通常要求控制在极小的毫米级范围内。
若检测发现平面度超差,严禁采用直接强行拧紧螺栓的方式来弥补间隙。正确的做法是使用经过防腐处理的钢质垫片进行调整。需要特别注意的是,垫片的层数一般不应超过三层,且垫片必须完全覆盖螺栓孔周围区域,以防止局部悬空导致安装面在受力后发生微观变形。对于精度要求极高的应用场合,洛阳立锐轴承提供的产品精度等级覆盖P0至P2,对安装基础的平整度提出了更高的匹配要求。
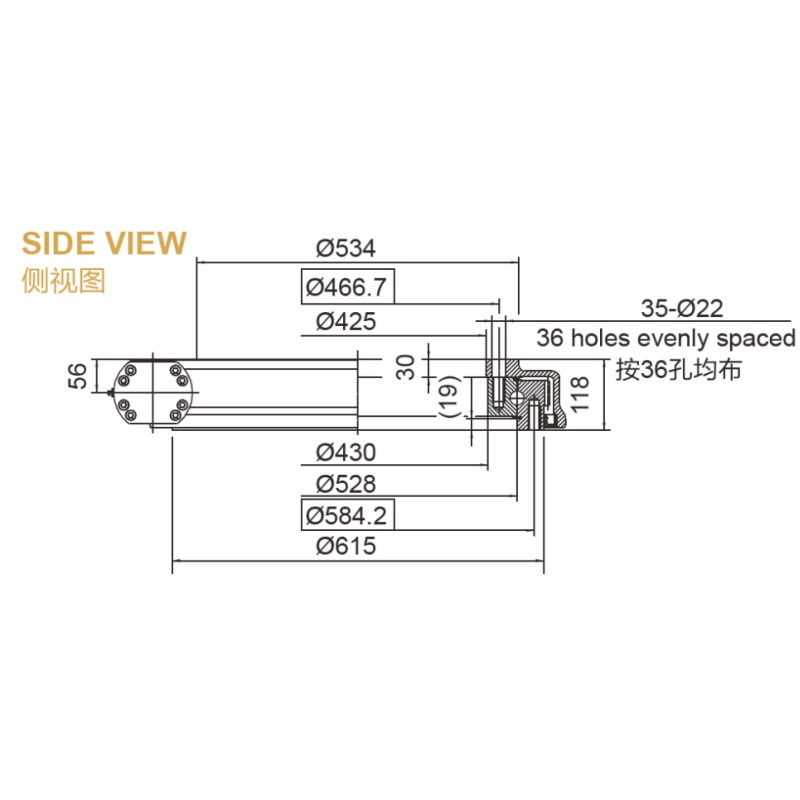
螺栓预紧力在挖掘机回转支承装配中的关键作用
高强度连接螺栓的预紧力控制,是挖掘机回转支承安装过程中最容易被忽视却又至关重要的环节。预紧力的主要作用是消除连接件之间的间隙,使结合面产生足够的摩擦力来抵抗工作载荷引起的滑移。对于承受复杂交变载荷和倾覆力矩的工程机械而言,螺栓预紧力的准确性直接关系到连接的可靠性。
预紧力的计算与交叉分步紧固
预紧力不足会导致结合面在运行中产生微动磨损,加速螺栓疲劳断裂;而预紧力过大则可能引起螺栓塑性伸长、螺纹滑丝,甚至压溃安装座圈的边缘。因此,必须严格按照制造商提供的扭矩值进行紧固。在紧固前,需确保螺栓和螺纹孔清洁,并涂抹少量润滑油,以保证扭矩系数的稳定,使施加的扭矩能准确转化为轴向预紧力。
在紧固顺序上,必须采用对称、交叉、分步的方式进行。通常分为初紧、复紧和终紧三个阶段,扭矩值分别设定为最终扭矩的30%、60%和100%。这种分步交叉紧固法能够有效保证安装面受力均匀,避免因局部先接触而导致的整体平面度再次超差。这种严谨的螺栓紧固工艺,同样适用于各类重型回转轴承的装配与验收。
挖掘机回转支承安装的标准操作流程
除了平面度和螺栓预紧,标准化的操作流程是确保挖掘机回转支承安装质量的综合保障。从开箱检查到吊装就位,每一个步骤都需要维修人员具备高度的专业素养和责任心。
吊装准备与淬火软带位置处理
在吊装前,需再次确认安装面的清洁度,并在配合面上均匀涂抹一层防锈润滑脂。吊装时应使用专用吊具,确保起吊平稳,严禁发生磕碰或倾斜。特别需要关注的是,产品外圈或内圈上通常标有“S”标记,这代表感应淬火软带的位置。由于软带区域的硬度相对较低,耐磨性较差,在安装时必须将其置于非载荷区,或者放置在便于日常检查和润滑的方位,绝对禁止将软带置于最大受力区域。
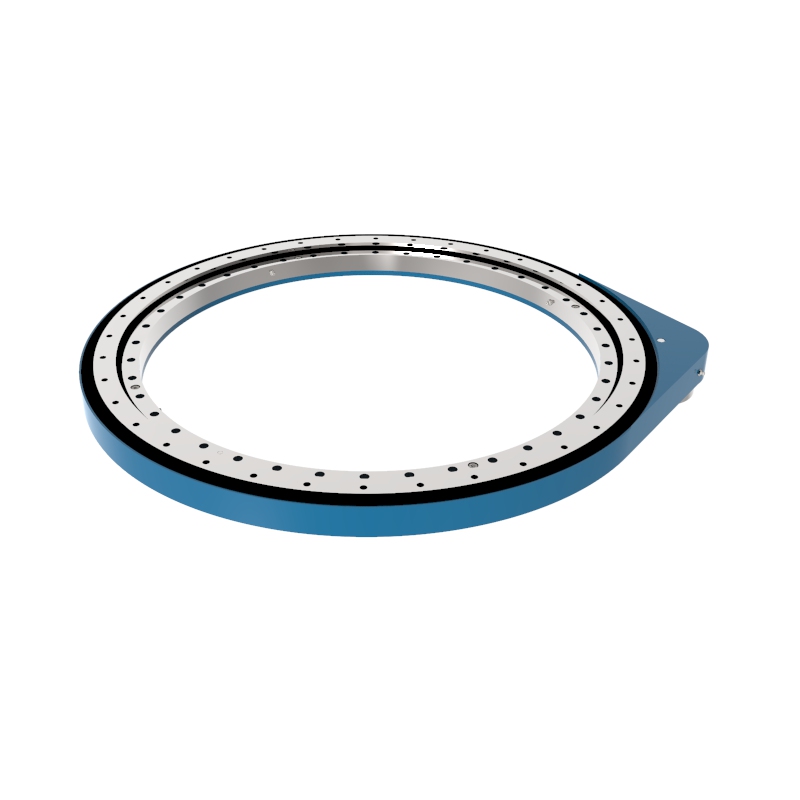
在设备整体调试阶段,回转支承通常需要与回转驱动装置进行匹配。洛阳立锐轴承专注于设计和制造SE系列、WE系列以及SP系列齿轮回转驱动,确保传动部件与支撑部件的完美集成。选择专业的专业回转驱动,能够显著提升整个回转系统的传动效率与运行平稳性。
验收阶段的复检与维护建议
安装完成并不意味着工作的结束,验收阶段的复检与后续维护同样关键。设备在初次运转后,由于各连接部件的微观磨合以及润滑脂的重新分布,螺栓的预紧力可能会发生一定程度的衰减。因此,在设备空载或轻载运转50至100小时后,必须对所有连接螺栓进行一次全面的复紧,以确保预紧力恢复到设计标准。
日常维护与一站式服务承诺
在日常使用中,维修班组应定期检查回转支承的润滑状态,按照规定的周期加注指定的润滑脂,直至旧润滑脂从密封处溢出为止,这有助于排出内部的磨损杂质和水分。同时,应定期监听运转声音,若发现异常振动或异响,需立即停机排查。
洛阳立锐轴承有限公司可定制生产100-5000mm的各类回转设备部件,将产品集成化和单元化,使结构更加合理。无论是单排球、双排球还是三排圆柱滚子结构,我们都致力于为您提供最合适的解决方案。如需了解更多关于回转支承轴承的技术参数或获取专业的安装指导,欢迎随时联系我们的技术团队,我们将为您提供全方位的支持与服务。