排查SP-I回转驱动的齿轮异响与故障分析
如何系统排查SP-I回转驱动的齿轮异响问题
在工业自动化、医疗设备以及仓储设备等轻载应用场景中,SP系列齿轮回转驱动发挥着至关重要的作用。作为洛阳立锐轴承有限公司的核心产品之一,该系列设备以其结构紧凑、传动平稳著称。然而,在长期运行后,部分现场维护人员可能会遇到齿轮异响的问题。本文将深入探讨如何排查SP-I回转驱动的齿轮异响,帮助售后工程师快速定位并解决故障,确保设备恢复平稳运行。
一、SP-I回转驱动齿轮异响的常见表现与初步诊断
在进行实质性拆解之前,准确识别异响的声音特征是故障排查的第一步。不同的声音频率和节奏通常指向不同的机械故障源。对于轻载齿轮式回转驱动,常见的异响表现主要分为以下三类:
- 连续性高频啸叫:这种声音通常表明齿轮啮合区域缺乏足够的润滑,或者润滑油脂已经变质、干涸,导致金属表面发生干摩擦。
- 周期性敲击声:如果异响随着回转驱动的转速变化而呈现明显的周期性,这往往意味着齿轮齿面存在局部损伤、点蚀,或者齿侧间隙过大导致啮合冲击。
- 沉闷的摩擦声:此类声音多与轴承损坏、密封件过度摩擦或内部混入大型硬质杂质有关,表明设备内部环境已受到污染。
通过倾听和记录这些声音特征,维护人员可以初步锁定故障范围,从而制定更具针对性的排查方案。
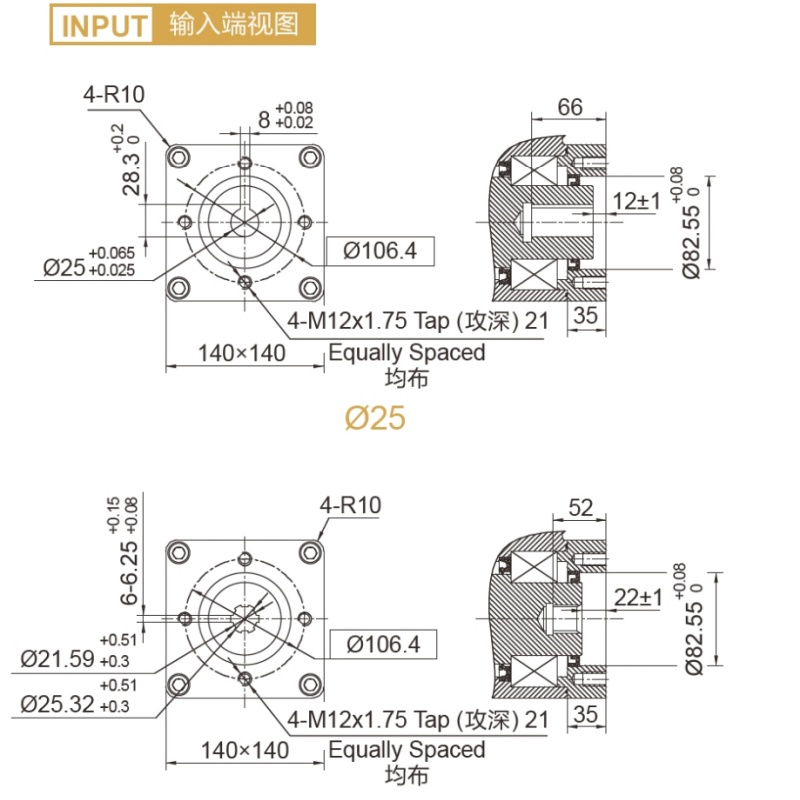
二、导致SP-I回转驱动齿轮异响的核心原因分析
明确声音特征后,需要深入分析导致这些异响的根本原因。在轻载工况下,齿轮系统的受力相对较小,因此异响多由装配、润滑或长期磨损引起。
1. 润滑系统失效
润滑脂是保证齿轮平稳啮合的关键。如果未按规定周期加注润滑脂,或者使用了不兼容的油脂型号,会导致油膜破裂。在高温或高粉尘环境中,油脂更容易老化变质,失去减振降噪的功能。
2. 齿轮加工与啮合精度偏差
齿轮的齿形误差、齿向误差以及基节偏差都会直接影响啮合平稳性。虽然洛阳立锐轴承有限公司在斜齿轮驱动器的生产中采用了高精度加工标准,但在长期交变载荷作用下,齿面仍可能出现微观磨损,导致啮合间隙改变,进而产生异响。
3. 安装基准面偏差
回转驱动的安装法兰面如果平整度不足,或者紧固螺栓预紧力不均匀,会导致壳体发生微小变形。这种变形会传递到内部齿轮系,改变原有的设计间隙,引发异常振动和噪音。
三、SP-I回转驱动异响的标准化排查流程
为了高效解决异响问题,现场工程师应遵循标准化的排查流程,避免盲目拆解造成二次损伤。
步骤一:外部检查与空载测试
首先检查外部安装螺栓的扭矩是否符合标准,清理壳体表面的油污和粉尘。随后,断开外部负载,进行空载运行测试。如果空载时异响消失,说明问题可能出在外部负载连接或安装对中上;如果异响依然存在,则需进一步拆解。
步骤二:开盖检查与精密测量
在清洁的环境下打开观察孔或端盖,检查内部润滑脂的状态。使用内窥镜观察齿面是否有明显的点蚀或剥落。使用塞尺或压铅法测量齿轮的啮合间隙,并与出厂标准进行对比。洛阳立锐轴承有限公司严格的质量检验流程确保了出厂间隙的精确性,因此现场测量数据的偏差能直接反映磨损程度。
步骤三:轴承与密封件评估
检查支撑齿轮轴的轴承是否有游隙过大或保持架损坏的迹象。同时,评估密封件是否老化变形,防止外部水分和粉尘在后续运行中再次侵入。
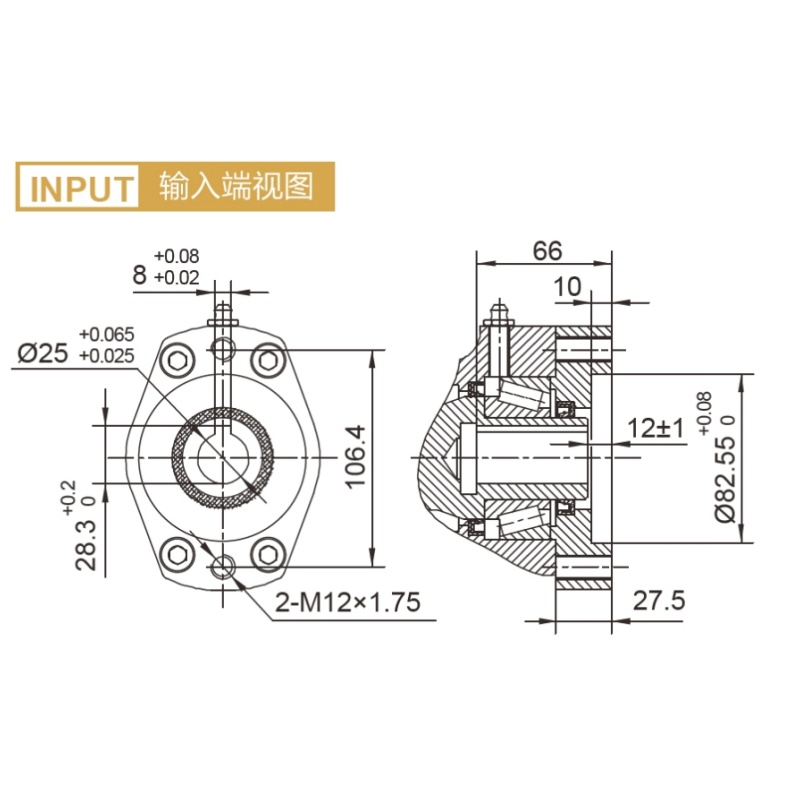
四、预防齿轮异响的日常维护与专业选型建议
故障排查的最终目的是预防。为了延长设备使用寿命,降低异响发生率,建议采取以下维护与选型策略:
- 建立科学的润滑制度:根据设备运行环境和工作频率,制定详细的润滑脂加注计划,并选用具有良好抗磨性和降噪性能的专用润滑脂。
- 定期监测运行状态:利用振动分析仪或红外测温仪,定期记录设备的运行数据,及时发现微小的异常趋势。
- 精准选型与定制:在设备设计初期,应充分评估实际工况。洛阳立锐轴承有限公司可定制生产100-5000mm的回转驱动,精度等级覆盖P0至P2级。通过回转驱动制造环节的深度定制,可以确保产品结构与您的应用需求完美契合,从源头上减少因选型不当导致的早期故障。
综上所述,排查齿轮异响需要系统的思维和规范的操作。洛阳立锐轴承有限公司作为专业的回转设备一站式制造商,不仅提供高质量的产品,更致力于为现场维护人员提供全面的技术支持,确保每一台设备都能高效、平稳地运转。