校准螺栓预紧力降低汽车起重机回转支承偏载
通过精准校准螺栓预紧力有效降低汽车起重机回转支承偏载现象
一、 汽车起重机回转支承偏载的成因分析
在工程机械领域,回转部件的稳定性直接决定了整机的工作效率与安全系数。对于汽车吊而言,其核心承重与旋转部件的受力状态尤为关键。偏载是指回转部件在运行过程中,载荷分布不均匀的现象。导致偏载的原因多种多样,包括安装基面不平、制造精度偏差以及日常维护不当等。其中,连接螺栓的预紧力不达标或不均匀,是引发偏载的最常见且最容易被忽视的因素。当螺栓预紧力不足时,连接面之间会产生微小的相对滑动,导致局部应力集中;而预紧力过大,则可能引起螺栓屈服或基座变形。这两种情况都会破坏整体的受力平衡,进而加剧汽车起重机回转支承的磨损,缩短其使用寿命。因此,深入理解并严格控制螺栓预紧力,是预防偏载、保障设备平稳运行的核心环节。
二、 螺栓预紧力对运行状态的关键影响
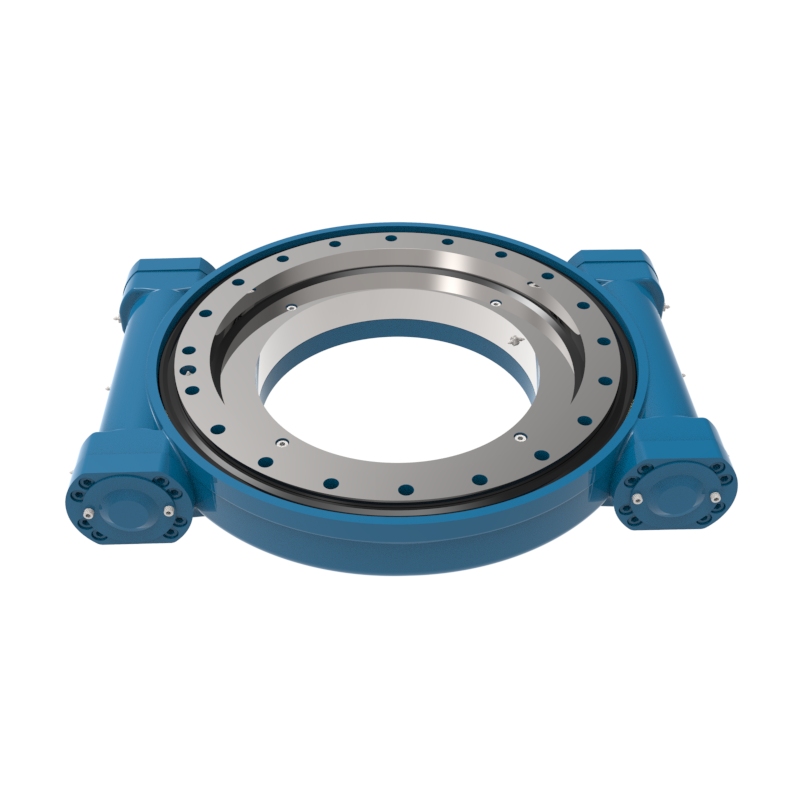
在装配和现场安装阶段,技术人员必须认识到螺栓预紧力对整体传动系统的重要影响。合适的预紧力能够确保连接面紧密贴合,形成足够的摩擦力来抵抗外部倾覆力矩和轴向载荷。如果预紧力分配不均,部分螺栓承受的载荷过大,而另一部分则处于松弛状态,这会导致整个回转平面发生微小的倾斜。这种倾斜在动态作业中会被放大,直接表现为回转过程中的卡顿、异响以及偏载现象。为了从根本上解决这一问题,选用符合标准的高强度螺栓,并配合科学的紧固工艺至关重要。作为专业的回转设备供应商,我们提供的回转驱动器在设计之初便充分考虑了安装界面的受力特性,为后续的精准校准提供了良好的硬件基础,确保传动系统在复杂工况下依然能够保持高度的稳定性。
三、 现场安装中螺栓预紧力的校准规范与步骤
对于负责现场安装的技术人员而言,遵循标准化的校准流程是降低偏载风险的关键。首先,必须确保安装基座和连接面的清洁与平整,任何杂质或毛刺都会影响最终的预紧效果。其次,在紧固过程中,严禁采用一次性拧紧到规定扭矩的方法。正确的做法是采用“交叉对称、分步加载”的原则。第一步为初紧,使用扭矩扳手将所有螺栓按照对角线顺序紧固至规定扭矩的百分之三十左右;第二步为复紧,将扭矩提升至百分之六十;第三步为终紧,达到百分之百的设计扭矩值。对于大型设备,甚至需要进行第四步的超紧检查,以确保所有螺栓的伸长量或扭矩值保持一致。在此过程中,使用经过定期校验的高精度扭矩扳手或液压拉伸器是必不可少的。通过这种严谨的校准工艺,可以最大限度地保证受力均匀,从而有效避免汽车起重机回转支承在初期运行中出现偏载问题。如果您在寻找可靠的轴承制造商获取技术支持,我们专业的团队随时为您提供详细的安装指导。
四、 日常维保中的预紧力监测与故障预防
设备安装完成并投入使用后,维保阶段的工作同样不容忽视。在长期的交变载荷作用下,螺栓可能会出现应力松弛,导致预紧力下降。因此,制定定期的预紧力复查计划是预防偏载和突发故障的有效手段。技术人员应在设备运行初期,如前五十小时和一百小时后进行首次扭矩复查,随后根据工作强度每隔一定周期进行常规检查。在复查时,应使用标记笔在螺栓和螺母上做好防松标记,一旦发现标记错位,必须立即重新校准至标准扭矩。此外,保持良好的润滑状态也是降低摩擦阻力、防止异常磨损和偏载的重要措施。定期加注指定的润滑脂,确保滚道和齿面得到充分润滑,能够显著提升整体系统的运行平稳性。无论是单排球结构还是复杂的蜗轮驱动系统,科学的维保策略都能大幅延长其无故障运行时间,确保现场作业的安全与高效。
五、 选择专业回转设备制造商的保障优势
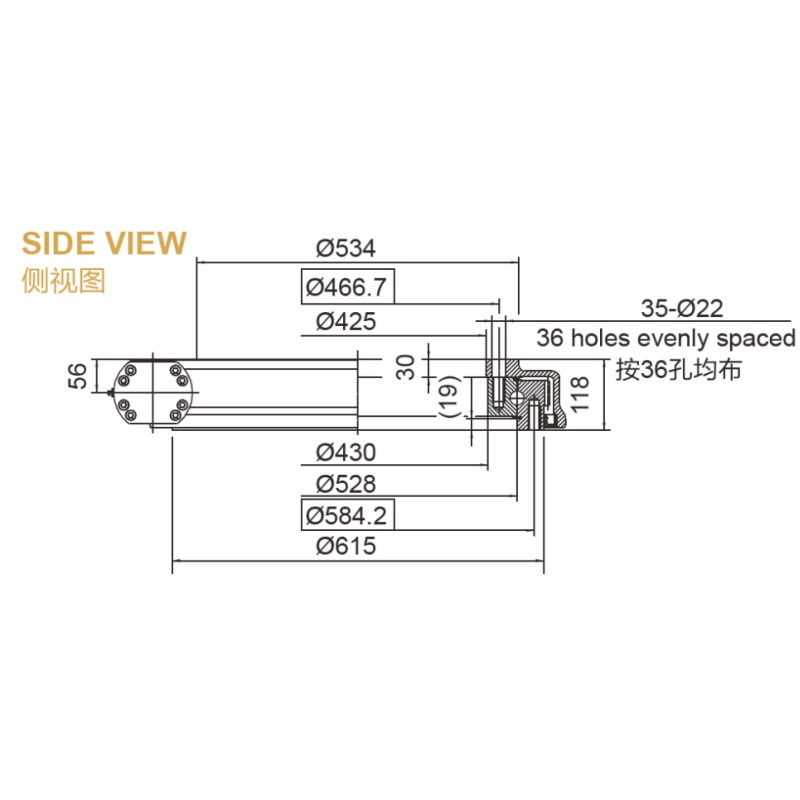
要彻底解决偏载问题,除了依靠现场人员的规范操作,选择一家具备深厚技术底蕴的制造商同样至关重要。洛阳立锐轴承有限公司作为一家专业的回转设备一站式制造商,在回转驱动和回转支承的设计与研发领域拥有超过十五年的深入经验。我们专注于SE系列、WE系列、SP系列齿轮回转驱动以及单排球、双排球、三排圆柱滚子回转支承的生产。凭借稳定的生产和检验流程,我们能够定制生产一百至五千毫米的回转设备,精度等级覆盖P0至P2。高精度的加工不仅保证了产品本身的几何精度,更为现场安装时的螺栓预紧力校准提供了理想的配合面。我们将产品集成化和单元化,使结构更加合理,广泛应用于工业自动化、医疗设备、仓储设备、工程机械等领域。为您打造最合适的产品是我们长期的追求,选择立锐,即是选择了一份对设备稳定性的坚实保障。