检查汽车起重机回转支承齿圈啮合偏差指南
如何准确检查汽车起重机回转支承的齿圈啮合偏差
在汽车起重机的日常作业与维保过程中,回转机构的健康状态直接关系到整机的作业安全与效率。当设备出现回转异响、动作卡顿或局部齿面异常磨损时,往往意味着核心部件存在故障。作为专业的回转设备一站式制造商,洛阳立锐轴承有限公司凭借在回转驱动与回转支承领域超过15年的深入经验,为您梳理了针对汽车起重机回转支承齿圈啮合偏差的专业检查与诊断指南,帮助维保团队精准定位问题,恢复设备最佳性能。
汽车起重机回转支承齿圈啮合偏差的常见表现
在汽车起重机回转支承的故障诊断阶段,维保团队首先需要准确识别齿圈啮合偏差所引发的异常现象。这些表现通常为渐进式发展,早期容易被忽视,但会严重影响设备寿命。
异常声响与震动
当齿圈与小齿轮的啮合间隙过小或存在局部干涉时,回转启动或制动瞬间会产生明显的金属摩擦声或尖锐的啸叫声。如果啮合间隙过大,则在负载变化时会产生周期性的冲击声和机械震动。这种异响通常在特定回转角度最为明显,表明该区域的齿面或滚道存在形变。
动作卡顿与阻力矩增大
正常的回转动作应当是平稳且线性的。如果维保团队在操作时感觉到回转机构在某一特定位置出现卡顿,或者驱动电机的负载电流出现周期性波动,这通常是齿圈啮合偏差导致局部接触应力过大的直接结果。长期卡顿不仅加速齿面磨损,还会对回转驱动内部的齿轮和轴承造成二次损伤。
局部齿面异常磨损
在定期维护中,若发现齿面出现非均匀的磨损痕迹,如点蚀、剥落或偏磨,且磨损区域集中在齿圈的某一段圆弧上,这强烈提示齿圈存在椭圆变形或安装基座平面度超差,导致啮合偏差超出了设计允许的范围。
导致齿圈啮合偏差的核心原因分析
要彻底解决汽车起重机回转支承的啮合偏差问题,必须深入剖析其产生的原因。洛阳立锐轴承有限公司在多年的研发与定制生产中,总结了以下导致偏差的核心因素:
- 安装基座刚度不足与变形: 起重机上车架或回转平台的安装法兰面如果刚度不够,在承受重载或交变载荷时会发生弹性变形,直接导致固定在法兰面上的齿圈发生椭圆化,破坏了原有的啮合间隙。
- 小齿轮轴心线不平行: 驱动装置安装时,若小齿轮轴心线与齿圈端面不平行,会导致齿面沿齿长方向接触不良,产生一端紧一端松的偏载现象。
- 长期重载导致的滚道磨损: 回转支承的滚道在长期承受轴向力和倾覆力矩后,会产生不均匀的塑性变形。这种滚道的变形会改变齿圈的径向位置,进而影响齿圈的啮合状态。
- 润滑失效: 润滑脂选型不当或加注周期过长,导致齿面处于干摩擦或半干摩擦状态,加速齿面磨损,使实际啮合间隙逐渐增大并产生偏差。
检查齿圈啮合偏差的专业步骤与方法
针对上述故障表现与原因,维保团队需要采用科学的测量方法来量化啮合偏差。以下是洛阳立锐轴承有限公司推荐的专业检查步骤:
齿侧间隙测量
齿侧间隙是评估啮合状态的基础指标。推荐使用压铅法进行精确测量。将直径约为预期间隙1.5倍的铅丝放置在齿面之间,缓慢盘动回转机构使齿面压过铅丝,然后使用千分尺测量被压扁铅丝的厚度。必须在齿圈圆周上均匀选取至少四个对称点进行测量,以评估间隙的均匀性。若各点间隙差值过大,则说明存在明显的啮合偏差。
齿面接触斑点检查
接触斑点能够直观反映齿面的受力分布。在小齿轮齿面上均匀涂抹一层红丹粉或专用接触膏,然后正向和反向盘动回转机构数圈。停机后观察齿圈齿面上的接触痕迹。标准的接触斑点应位于齿面中部,沿齿高方向接触面积不少于40%,沿齿长方向接触面积不少于50%。若接触斑点偏向齿顶、齿根或齿端,则需调整小齿轮的中心距或平行度。
径向与轴向跳动检测
使用百分表或激光跟踪仪,测量齿圈的径向跳动和端面跳动。将百分表测头垂直抵住齿顶圆或端面,缓慢旋转回转支承一周,记录最大与最小读数之差。跳动量过大是导致局部啮合偏差的直接几何原因,需结合安装基座的平面度进行综合评估。
偏差调整与日常预防性维护策略
在准确测量出啮合偏差后,维保团队需采取针对性的调整与维护措施,以延长设备使用寿命。选择合适的回转支承并从源头保证制造精度是预防偏差的关键。
机械调整与校准
若测量结果显示齿侧间隙不均,可通过增减小齿轮轴承座底部的调整垫片来改变中心距。若接触斑点偏向齿端,需调整轴承座的垂直度,确保小齿轮轴心线与齿圈端面严格平行。所有调整操作必须在冷机状态下进行,并复测热机运行后的间隙变化。
建立预防性维护体系
制定严格的润滑保养计划,根据工况环境选择极压抗磨性能优良的润滑脂。定期清理齿面杂质,防止磨粒磨损加剧啮合偏差。同时,定期检查安装螺栓的预紧力,防止因螺栓松动导致基座变形。
选择高精度汽车起重机回转支承的长远价值
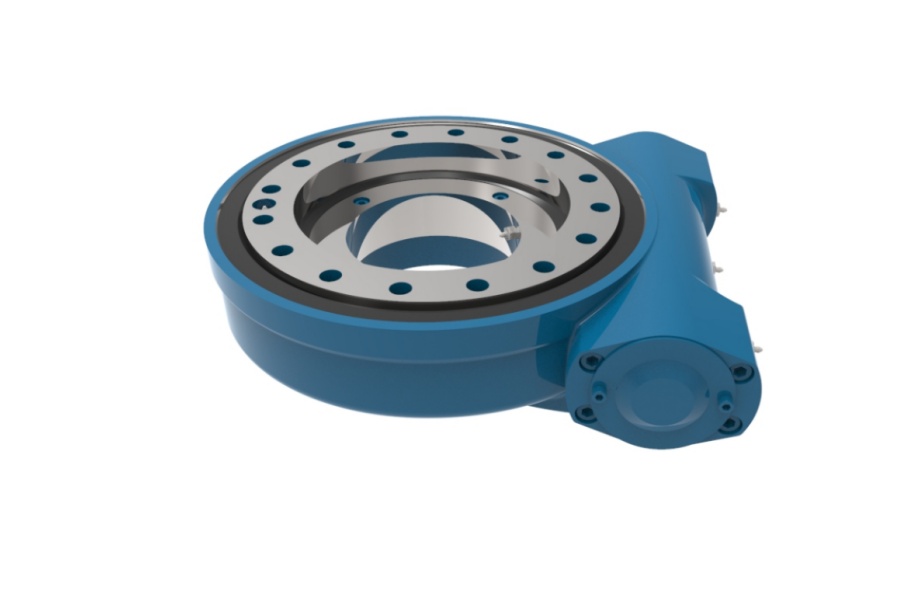
对于汽车起重机制造商和大型维保团队而言,选择高品质的回转支承和回转驱动是从根本上减少啮合偏差、降低维保成本的最优策略。洛阳立锐轴承有限公司专注于设计和制造SE系列、WE系列、SP系列齿轮回转驱动,以及单排球、双排球和三排圆柱滚子回转支承。
我们可定制生产100-5000mm的回转驱动和旋转轴承,精度等级全面覆盖P0、P6、P5、P4甚至P2。高精度的加工确保了齿圈和滚道的几何精度,大幅降低了安装后的初始啮合偏差。针对重型起重机工况,我们提供的重型轴承采用了优化的内部游隙设计和先进的热处理工艺,有效抵抗重载下的滚道变形,从而在设备全生命周期内保持稳定的齿圈啮合状态。
洛阳立锐轴承有限公司始终将产品集成化和单元化,使产品结构更加合理。我们凭借专业的团队以及稳定的生产和检验流程,致力于为您打造最合适的传动部件。如果您在汽车起重机回转机构的故障诊断或选型定制方面有任何需求,欢迎联系我们的技术团队,获取专业的解决方案。