用安装面平面度控制交叉圆柱滚子回转支承定位精度
探讨如何通过安装面平面度控制交叉圆柱滚子回转支承的定位精度
在精密机械装备的装配与调试过程中,回转部件的定位精度直接决定了整机的工作性能。对于负责装配和调试的制造工程师而言,当样机验证阶段出现回转跳动超差或定位不准的问题时,往往首先怀疑轴承本身的制造精度。然而,大量工程实践表明,安装基面的平面度误差往往是导致高精度轴承无法发挥其设计性能的隐蔽元凶。本文将深入剖析安装面平面度对交叉圆柱滚子回转支承定位精度的影响机制,并提供系统的工艺控制策略。
安装面平面度对交叉圆柱滚子回转支承精度的影响机制
交叉圆柱滚子回转支承因其滚子呈交叉排列,能够同时承受轴向、径向和倾覆力矩的复合载荷,被广泛应用于工业自动化、医疗设备和高端仓储设备中。其内部结构决定了滚子与滚道之间为线接触,这种设计虽然提供了极高的刚性,但也对安装基面的几何精度提出了极为苛刻的要求。
当安装面存在平面度误差时,轴承内外圈在螺栓预紧后会发生强制性弹性变形。这种变形会直接传递到滚道内部,导致滚子与滚道之间的接触应力分布不均。在局部高应力区,滚子可能出现微滑移或卡滞现象,这不仅会增加回转阻力矩,更会导致回转过程中的角度定位偏差。对于需要极高重复定位精度的应用场合,这种由基面误差引起的系统性偏差是致命的。因此,在评估回转精度时,必须将安装基面视为轴承系统不可分割的一部分。
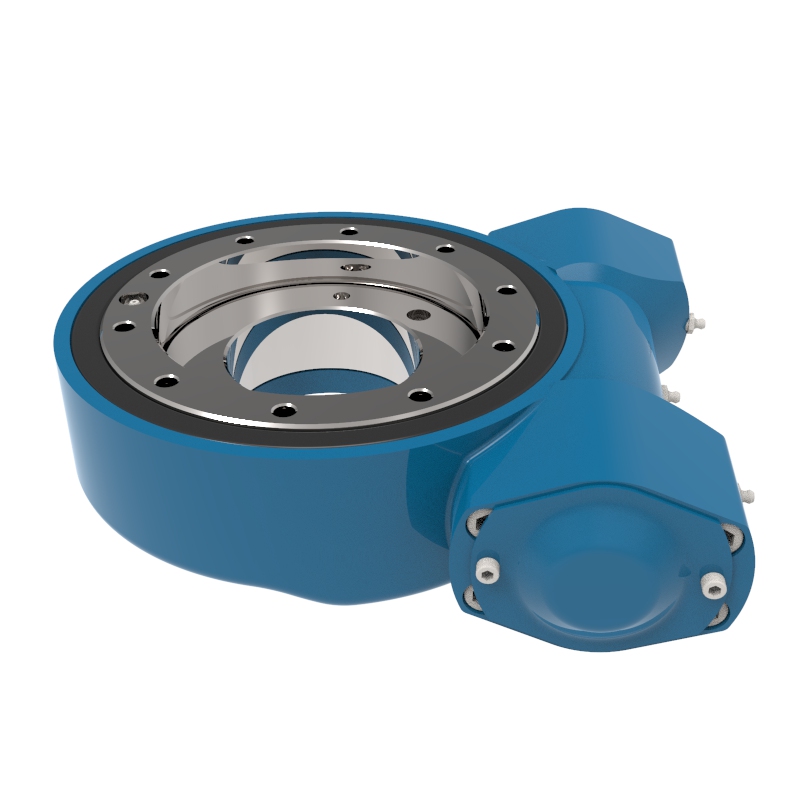
制造工程师在样机验证阶段的平面度测量与评估
在样机验证阶段,制造工程师需要建立一套科学的基面精度评估体系。传统的打表法虽然直观,但在大直径基面的测量中容易引入人为误差。建议采用激光跟踪仪或高精度三坐标测量机对安装面进行全局扫描,获取真实的三维形貌数据。
在数据处理时,不能仅仅关注平面度公差值,还需分析误差的分布特征。例如,局部的凸起或凹陷对轴承局部刚度的影响远大于均匀的整体倾斜。工程师应计算安装面的最大峰谷值以及均方根误差,并结合轴承的直径大小,将其折算为角度偏差,从而量化其对最终定位精度的具体贡献。
此外,安装孔的位置度误差同样不容忽视。孔位偏差会导致螺栓在拧紧时产生额外的剪切力,进一步加剧内圈的畸变。因此,在样机调试初期,必须对基面的平面度、粗糙度以及孔位分布进行全面的精度确认。
提升交叉圆柱滚子回转支承装配精度的工艺控制策略
针对安装面误差带来的精度损失,制造工程师在装配环节可采取以下工艺控制策略:
- 优化螺栓预紧工艺:采用液压拉伸器或扭矩控制扳手,按照对角交叉的顺序分三次递增施加预紧力。这种分步预紧方式可以有效释放局部应力集中,使轴承内圈更好地贴合安装面,减少强制变形。
- 引入基面补偿加工技术:如果安装基面的平面度误差在可控范围内,但通过常规装配无法消除,可以考虑在轴承与基面之间使用高精度垫片进行局部补偿,或者对基面进行二次精密铣削或磨削处理。
- 注重装配环境的温度控制:大型结构件在加工和装配过程中容易受到热变形的影响。在精密装配前,应确保轴承、安装基面以及测量工具处于同一热平衡状态,避免因温差导致的测量失真和装配应力。
洛阳立锐轴承有限公司作为拥有15年以上深入经验的回转设备一站式制造商,深知装配工艺对最终产品性能的决定性作用。我们的技术团队在为客户提供定制化解决方案时,不仅关注产品本身的制造精度,更会协助客户优化整体装配流程,确保系统集成后的单元化性能达到最优。
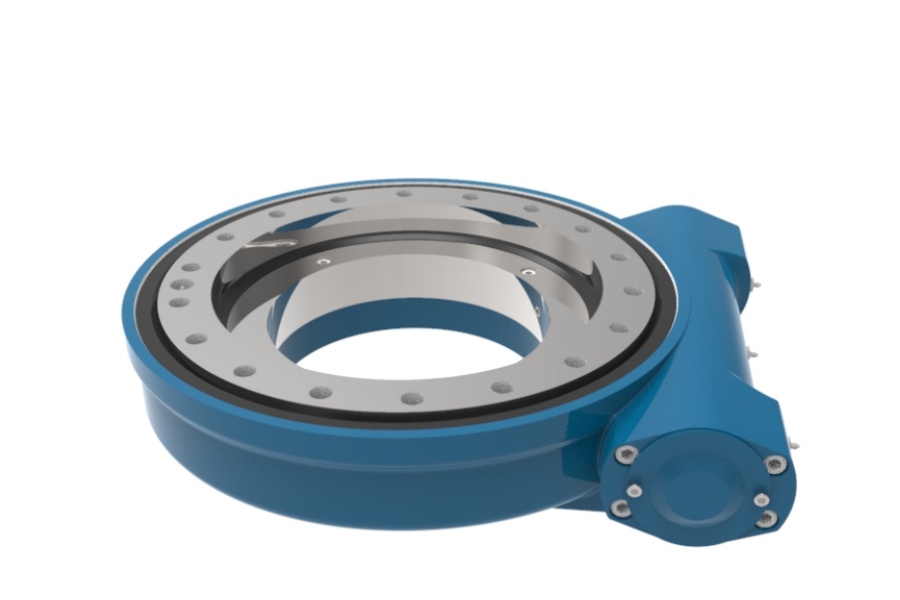
洛阳立锐轴承在回转设备定制中的精度保障体系
在追求极致精度的道路上,单一环节的优化往往不够,需要建立从设计到制造的全流程保障体系。洛阳立锐轴承可定制生产100-5000mm的各类回转驱动和回转支承,精度等级全面覆盖P0、P6、P5、P4甚至P2级别。这种宽泛且高精度的制造能力,为复杂工况下的精度控制提供了坚实的基础。
在产品质量控制方面,我们依托稳定的生产和检验流程,确保每一套出厂的专业旋转轴承都能严格符合图纸要求的形位公差。同时,作为专业制造商,我们将产品集成化和单元化设计理念贯穿于研发始终,使产品结构更加合理,从而在源头上降低了因结构复杂带来的装配误差累积。
对于处于精度问题改善阶段的客户,我们的工程团队能够提供深度的技术支持。通过检验流程,我们不仅把控出厂精度,更通过详尽的检验报告帮助客户追溯和排查现场装配中的基面问题,真正实现从零部件到系统的全链路精度保障。
结语
控制交叉圆柱滚子回转支承的定位精度,是一项涉及设计、加工、测量与装配的系统工程。安装面平面度作为连接基础结构件与精密回转部件的关键纽带,其重要性不容小觑。制造工程师只有在样机验证阶段充分重视基面质量,并采取科学的工艺控制策略,才能彻底释放高精度轴承的性能潜力。洛阳立锐轴承将继续凭借专业的团队与深厚的技术积淀,与广大制造工程师携手,共同推动中国高端回转设备精度的持续跃升。