用直齿轮回转驱动减少齿隙冲击提升平稳性
运用直齿轮回转驱动有效减少齿隙冲击提升设备运行平稳性
齿隙冲击对回转设备运行的影响
在工业自动化、工程机械以及仓储设备的装配与调试过程中,工程人员经常会遇到一个棘手的问题——齿隙冲击。当设备在启动、停止或换向的瞬间,由于传动部件之间存在微小的间隙,会导致瞬间的加速度突变,从而产生强烈的机械冲击和振动。这种齿隙冲击不仅会加速齿轮和轴承的磨损,缩短设备的使用寿命,还会严重影响设备的定位精度和运行平稳性。对于已经确定了传动形式并致力于解决运行平稳性问题的技术团队而言,寻找一种能够有效抑制或减少这种冲击的传动方案至关重要。在众多解决方案中,优化齿轮选型与结构设计是核心环节。
直齿轮回转驱动的结构优势与抗冲击原理
为了从根本上缓解齿隙带来的负面影响,许多工程师开始将目光转向直齿轮回转驱动。与传统的蜗轮蜗杆传动相比,直齿轮传动在机械效率和响应速度上具有显著优势。更重要的是,通过精密的加工工艺和合理的齿形设计,直齿轮回转驱动能够在保持高传动效率的同时,有效控制齿侧间隙。
在结构设计上,直齿轮回转驱动通常采用渐开线齿形,这种齿形在啮合过程中受力均匀,能够有效分散冲击载荷。此外,通过采用双齿轮消隙结构或预紧技术,可以进一步消除传动链中的反向间隙。当设备需要频繁正反转或承受交变载荷时,这种结构能够确保动力传递的连续性和平稳性,大幅降低换向时的冲击噪音和振动。
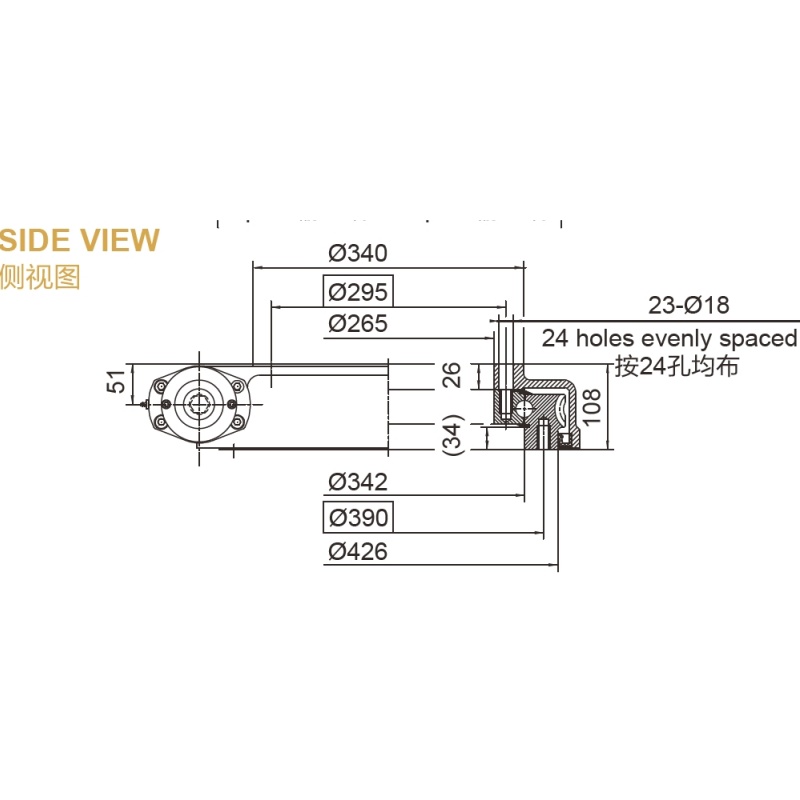
对于需要高动态响应的应用场合,选择专业的斜齿轮驱动器或直齿轮方案是提升系统刚性的关键。通过优化齿轮的模数和齿宽,可以在不增加整体体积的前提下,提高齿轮的抗弯强度,从而更好地抵御冲击载荷的破坏。
工程装配与调试中的平稳性优化策略
除了依赖产品本身的结构设计,工程人员在装配和调试阶段的规范操作同样对减少齿隙冲击起着决定性作用。首先,在安装回转驱动时,必须确保安装基座的平整度和刚度。如果基座存在变形或刚性不足,会导致驱动装置在受力时产生微小位移,进而改变齿轮的啮合间隙,诱发额外的冲击。
其次,合理选择配套的回转支承也是优化平稳性的重要一环。回转支承作为承受轴向、径向和倾覆力矩的核心部件,其内部游隙的大小直接影响整个回转系统的刚性。在承受较大冲击载荷的工况下,建议选用具有负游隙或经过预紧处理的单排球轴承。预紧可以消除滚动体与滚道之间的初始间隙,提高系统的整体刚度,使齿轮在啮合时能够保持更加稳定的中心距,从而减少动态啮合误差带来的冲击。
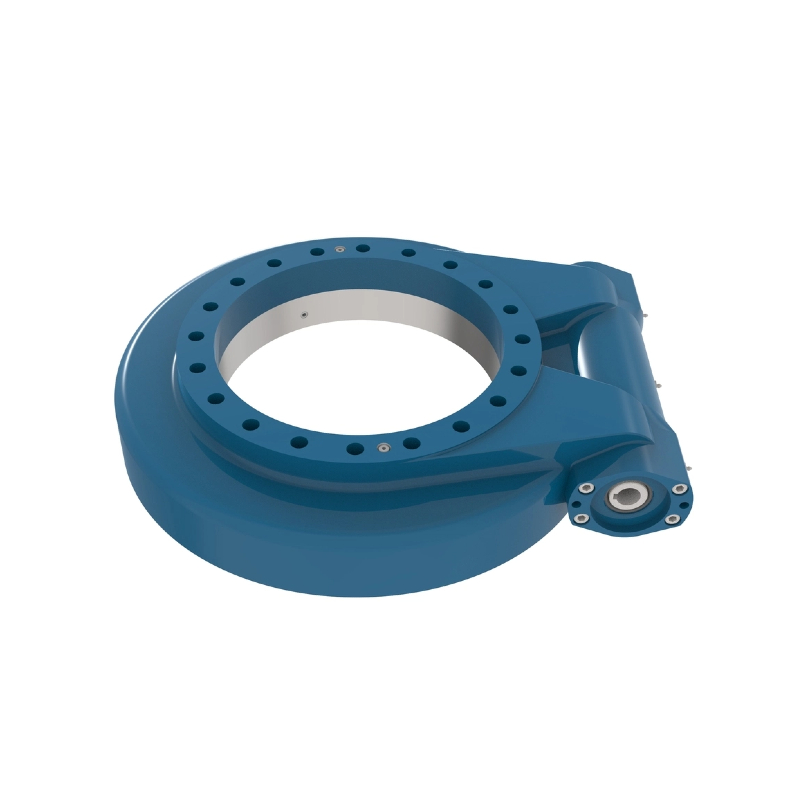
在调试阶段,工程人员应使用专业的扭矩扳手按照对角线顺序分次均匀拧紧安装螺栓,确保法兰面贴合紧密。同时,通过控制系统优化加减速曲线,采用平滑加减速控制算法,可以有效平缓电机启停时的扭矩突变,从电气控制层面进一步削弱机械齿隙冲击。
洛阳立锐轴承的定制方案与精度保障
面对不同行业客户对减少齿隙冲击的严苛要求,洛阳立锐轴承有限公司凭借超过15年的深入经验,为客户提供高度定制化的解决方案。作为专业的轴承制造商,我们深知精度对于控制齿隙的重要性。
我们的产品线涵盖了SE系列、WE系列以及SP系列齿轮回转驱动,可定制生产100-5000mm的回转驱动和回转支承。在精度等级方面,我们能够覆盖P0、P6、P5、P4甚至P2级别。对于需要极低齿隙冲击的高精密设备,如医疗设备和高端工业自动化装置,我们推荐采用P4或P2精度的直齿轮回转驱动。通过高精度的齿轮磨削和严格的检验流程,确保每一个齿的啮合都达到最佳状态,将传动误差降至最低。
此外,我们将产品集成化和单元化,使产品结构更加合理。在研发过程中,我们的技术团队会与客户的应用工况紧密结合,通过有限元分析优化齿轮参数,确保直齿轮回转驱动在特定载荷和转速下,既能满足平稳性要求,又能保证长期的使用寿命。这种从设计源头到生产制造的全流程把控,是我们获得同行和客户广泛认可的核心原因。
日常维护与运行状态监测
在设备投入运行后,定期的维护保养是维持低齿隙冲击状态的必要手段。工程人员应制定严格的润滑计划,根据工作环境温度和载荷情况,选择合适的润滑脂或润滑油。良好的润滑不仅能减少齿面磨损,还能在齿轮啮合时形成油膜,起到一定的阻尼缓冲作用,吸收部分高频冲击振动。
同时,建议引入状态监测系统,定期检测回转驱动的运行温度和振动频谱。如果发现振动幅值异常增大或出现特定的啮合频率谐波,往往意味着齿隙正在因磨损而增大。此时,应及时停机检查,重新调整预紧力或更换磨损部件,以防止齿隙冲击引发更严重的设备故障。
综上所述,减少齿隙冲击是一个系统工程,需要从传动方案选型、装配调试工艺以及后期维护等多个维度共同发力。选择高品质的直齿轮回转驱动,并配合科学的工程实践,将显著提升回转设备的运行平稳性和可靠性,为您的项目创造更大的价值。