识别挖掘机回转支承的磨损异响与排查指南
如何准确识别挖掘机回转支承的早期磨损异响
工程机械在复杂工况下运行,回转机构的平稳性至关重要。当设备发出异常声音时,往往是核心部件发出的预警。对于现场维修技师和机队管理者而言,准确判断声音来源是决定是否需要停机拆检的关键。本文将深入探讨如何识别挖掘机回转支承的磨损异响,帮助您在拆检前进行科学排查,从而避免盲目维修带来的成本浪费。
挖掘机回转支承异响的常见来源分析
在挖掘机的回转平台上,回转机构承受着巨大的轴向力、径向力和倾覆力矩。当挖掘机回转支承内部出现磨损时,通常会通过特定频率的噪音表现出来。常见的异响来源包括滚道表面剥落、滚动体损伤、保持架变形以及密封件摩擦。滚道磨损异响通常表现为连续的低频轰鸣声,随着转速的增加,声音频率也会相应升高。这也是为什么现代挖掘机回转支承在设计时,对滚道表面的淬火硬度和粗糙度有着极高的要求。
如果内部滚动体出现点蚀或剥落,则会发出周期性的“咯噔”声,这种声音在设备启动或低速回转时尤为明显。此外,保持架如果因受力不均发生轻微变形,会产生不规则的金属摩擦声。密封件老化或干摩擦也可能产生尖锐的嘶嘶声,但这通常不影响核心承载能力,只需更换密封条即可解决。
现场排查:区分正常机械噪音与异常磨损
现场环境嘈杂,准确捕捉异响需要一定的技巧。首先,应排除减速机、液压马达或齿轮啮合产生的常规机械噪音。可以通过听诊器或长柄螺丝刀抵住回转机构的外圈,仔细聆听内部声音。在排查过程中,建议进行空载与负载对比测试。如果挖掘机回转支承在空载时声音平稳,而在承载重物回转时出现明显的沉闷摩擦声或冲击声,这通常表明滚道表面已经出现了微观塑性变形或疲劳剥落。
除了听觉,触觉和温度监测也是重要的辅助手段。在设备连续运转两小时后,使用红外测温仪测量回转机构外圈的温度。如果局部温度异常升高,说明内部摩擦加剧,润滑脂可能已经失效或内部间隙过小。此时,需要重点检查润滑脂的状态,如果排出的旧润滑脂中含有大量金属粉末,则进一步证实了内部磨损的发生。
基于工况与精度的磨损评估标准
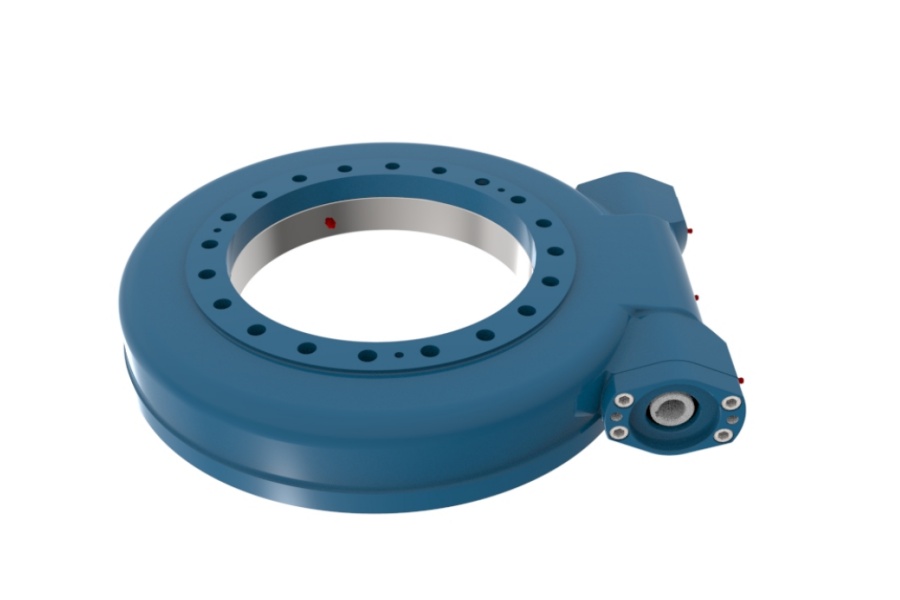
评估磨损程度不能仅凭听觉,还需要结合设备的运行历史和制造标准。洛阳立锐轴承有限公司在回转设备领域拥有超过15年的深入经验,我们深知不同精度等级对噪音和振动的敏感度差异。一般来说,高精度等级(如P5、P4甚至P2)的回转机构对内部缺陷更为敏感,微小的磨损即可引发明显异响。
而常规工程机械使用的P0或P6精度产品,其噪音容忍度相对较高。当发现异响时,管理者应查阅设备手册,确认原装部件的精度等级和游隙标准。对于大型矿用挖掘机回转支承而言,其内部游隙设计较大,以应对重载和热膨胀,因此其异响特征往往比轻型设备更为沉闷。如果设备长期在重载、高粉尘环境下作业,其磨损速度会显著加快,排查周期也应相应缩短。
润滑不良导致的异响特征
在诸多故障原因中,润滑不良是导致异响的最常见因素。当滚道表面缺乏足够的润滑油膜时,金属与金属之间直接发生干摩擦,会产生刺耳的尖锐声。这种声音在设备刚启动时最为明显,随着运转温度升高,润滑脂软化后声音可能会有所减轻,但这并不意味着故障消除,必须立即补充或更换润滑脂。
预防性维护与专业定制替换方案
一旦确认挖掘机回转支承存在严重磨损异响,及时更换是避免设备彻底瘫痪的唯一选择。在选型和替换时,必须确保新部件的尺寸、精度和承载能力与原机完美匹配。洛阳立锐传动具备强大的定制生产能力,可定制生产100-5000mm的各类回转驱动和回转支承,精度等级全面覆盖P0至P2。这意味着无论您的设备是小型市政机型还是大型矿山机械,我们都能为您打造最合适的产品。
针对特定工况的优化,我们的回转支承产品系列经过严格检验,能够有效延长设备使用寿命。除了尺寸匹配,润滑管理也是预防异响的关键。建议机队管理者建立严格的润滑周期表,使用指定牌号的极压锂基脂,并在每次加注前清理旧的润滑脂,防止杂质进入滚道,确保挖掘机回转支承在恶劣工况下依然保持平稳运转。
在设备组装和交付环节,我们遵循严格的运输标准,确保每一个部件在到达现场时都保持最佳状态。同时,我们也提供完善的质量保障支持,协助现场技师完成安装与调试。通过科学的排查与专业的替换方案,您可以最大限度地降低设备停机时间,保障工程进度。