重载回转支承安装螺栓分级预紧指南
重载回转支承安装螺栓分级预紧是确保设备稳定运行的关键步骤
在工程机械、医疗设备以及工业自动化领域,核心回转部件的安装质量直接决定了整机的使用寿命与运行精度。作为现场装配主管或设备安装人员,在面对大尺寸、高承载的部件时,必须严格遵循科学的安装规范。洛阳立锐轴承有限公司凭借超过十五年的回转设备研发与制造经验,深知安装细节对最终性能的决定性影响。本文将详细解析安装过程中的螺栓预紧工艺,帮助您避免重载工况下因螺栓夹紧力不均引发的松动与局部过载问题。
重载回转支承螺栓预紧的核心原理与重要性
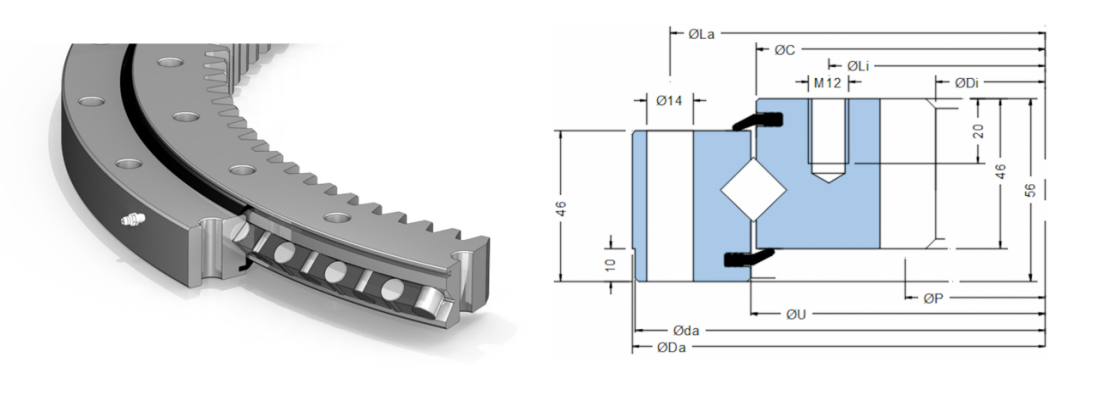
在重载工况下,部件承受的轴向力、径向力以及倾覆力矩极其复杂。如果安装螺栓的夹紧力不均匀,会导致结合面产生微小的缝隙。在设备运转时,这些缝隙会引起局部的应力集中,进而导致螺栓疲劳断裂或结合面发生微动磨损。通过科学的分级预紧,可以使法兰面均匀贴合,确保每一个螺栓都能提供设计要求的夹紧力。我们生产的专业重型轴承在出厂前已经过严格的平面度检测,但在现场安装时,仍需依靠规范的预紧工艺来发挥其最佳性能,从而保障整体结构的刚性与稳定性。
安装前的准备工作与接触面状态确认
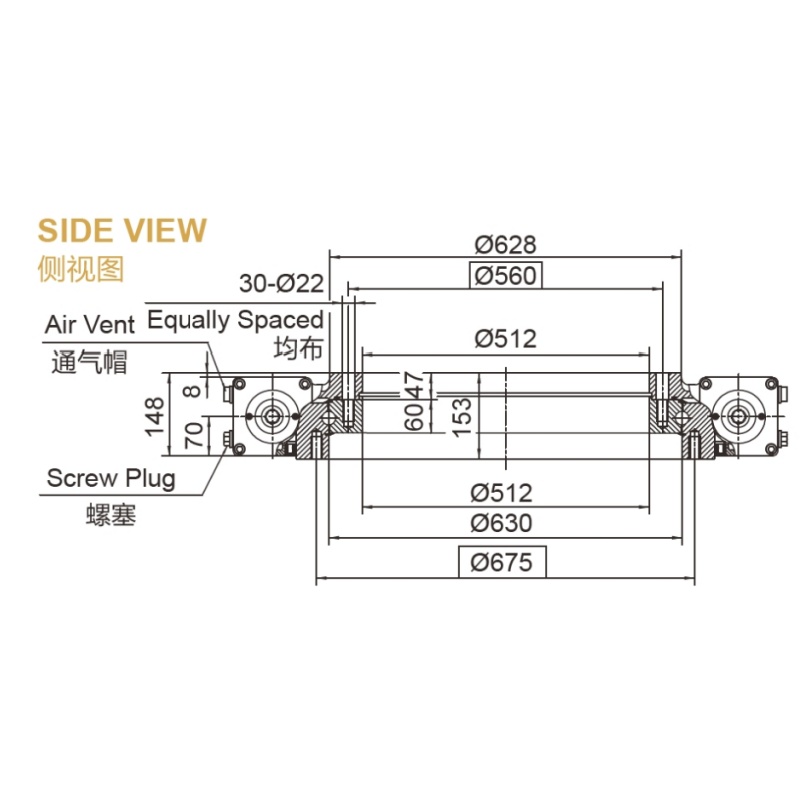
在进行任何预紧操作之前,必须对安装基础和相关部件进行彻底检查。首先,需要确保安装法兰面的平整度、清洁度符合图纸要求,任何焊渣、铁锈或油污都会改变摩擦系数,导致扭矩值失真。其次,螺栓和螺母的螺纹必须清理干净,并根据工艺要求确认是否需要涂抹润滑剂。干态和润滑态下的扭矩系数差异巨大,必须严格按照设计文件规定的摩擦系数来选择对应的扭矩值。此外,必须核对螺栓的强度等级,通常此类工况要求使用高强度螺栓,严禁使用低等级螺栓替代,以免在预紧过程中发生屈服变形。
重载回转支承螺栓分级预紧的标准操作流程
分级预紧是消除螺栓受力不均的核心工艺。严禁采用一次性将单个螺栓拧紧到最终扭矩的做法,这会导致先拧的螺栓被过度拉伸,而后拧的螺栓无法达到足够的夹紧力。标准的操作流程通常分为初拧、复拧和终拧三个阶段。
第一步是初拧,通常施加目标扭矩的百分之三十左右。此阶段的目的是使法兰面初步贴合,消除明显的间隙。
第二步是复拧,施加目标扭矩的百分之六十左右。此时结合面已经基本密贴,螺栓开始产生均匀的弹性伸长。
第三步是终拧,施加百分之百的设计扭矩值,确保夹紧力达到最终要求。
在每一个阶段中,都必须严格遵循对角线或十字交叉的顺序进行拧紧。例如,如果有八个螺栓,应按照对角线顺序依次进行。对于挖掘机轴承等承受剧烈震动和冲击载荷的应用,这种均匀的受力分布尤为重要,能够有效防止设备在极端工况下发生偏载。
预紧后的扭矩复检与长期维护建议
完成终拧后,预紧工作并未完全结束。由于结合面在初始受力后可能会发生微小的塑性变形或嵌入,建议在终拧完成后的二十四小时内,或者设备带载试运行之后,对所有螺栓进行一次全面的扭矩复检。复检时,只需使用扭矩扳手缓慢施加力矩,当螺母刚刚开始转动时,读取的扭矩值应在规定范围内。
在设备的长期运行维护中,现场人员应定期检查螺栓的防松标记是否发生错位。对于关键设备,建议建立螺栓扭矩档案,记录每次复检的数据,以便追踪预紧力的衰减趋势。洛阳立锐轴承有限公司严格执行包装运输标准,确保产品从出厂到交付现场的过程中不受损伤,为后续的规范安装与长期稳定运行奠定坚实基础。
常见预紧误区及防范对策
在实际现场施工中,一些常见的误区往往会破坏安装质量。第一个误区是凭手感或经验拧紧,不使用定扭矩扳手。在重载工况下,人的手感无法精确控制大扭矩值,必须使用经过校准的液压扭矩扳手或电动扭矩扳手。第二个误区是重复使用已经发生塑性变形的高强度螺栓。高强度螺栓在达到屈服点后,其机械性能会大幅下降,因此对于关键受力部位,建议按照规范评估是否需要更换新螺栓。第三个误区是忽略环境温度的影响。在极寒或极热环境下施工时,应考虑温度对钢材热胀冷缩以及润滑剂粘度的影响,必要时需对扭矩值进行修正,以确保夹紧力的准确性。