SP-I回转驱动:齿隙异常与低速卡滞排查
SP-I回转驱动:齿隙异常与低速卡滞排查指南
在工业自动化与工程机械领域,设备的平稳运行至关重要。作为核心传动部件,SP-I回转驱动在长期高负荷运转后,可能会出现启停不稳、异响或低速转动不顺等问题。对于设备维护人员而言,准确诊断齿隙异常与低速卡滞,是保障生产安全与延长设备寿命的关键。洛阳立锐轴承有限公司凭借在回转设备领域超过15年的深入经验,为您梳理系统的排查与解决思路,帮助您在售后诊断与维修决策阶段做出正确判断。
一、 SP-I回转驱动齿隙异常的表现与成因分析
齿隙异常通常表现为设备在启停瞬间出现明显的冲击感,或者在精确定位时产生偏差,伴随有规律的金属敲击异响。导致SP-I回转驱动齿隙过大的原因主要包括齿轮或蜗轮蜗杆的自然磨损、装配间隙调整不当以及长期润滑不良导致的齿面点蚀。在医疗设备或精密仓储设备中,微小的齿隙放大都会导致终端执行机构的定位失败。
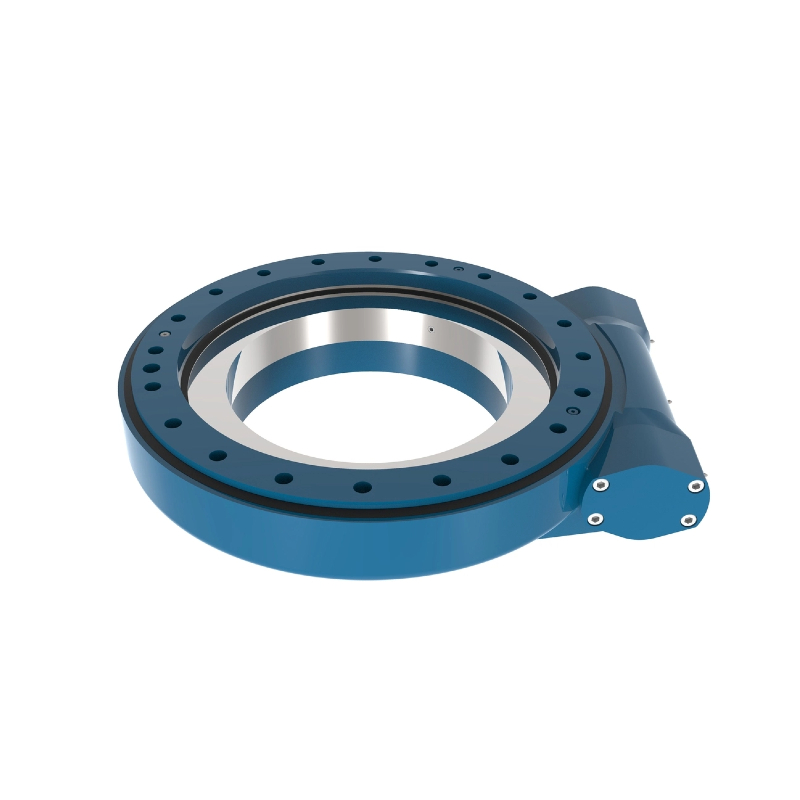
在排查时,首先应检查输入端的联轴器是否松动。其次,通过百分表测量输出端的轴向和径向窜动量。如果窜动量超出设计公差,说明内部滚道或齿轮副已产生严重磨损。我们在设计SP系列齿轮回转驱动时,注重产品的集成化和单元化,使结构更加合理,从而在源头上提升了抗磨损能力与传动刚性。若确认内部齿隙无法通过外部调整恢复,则需考虑返厂维修或更换核心部件。了解更多关于齿轮传动设计的细节,可参考我们的斜齿轮驱动技术资料。
二、 低速卡滞现象的诊断与排查步骤
低速卡滞是指SP-I回转驱动在极低转速下运行时,出现转动不连续、顿挫甚至完全卡死的现象。这通常发生在需要微调定位的复杂工况中。造成低速卡滞的核心原因有:滚道内混入硬质异物、润滑脂干涸失效、密封件破损导致泥沙侵入,或是安装基座的平面度超差导致内部受力不均,进而引发滚动体卡滞。
排查步骤应遵循“由外及内”的原则。第一步,手动盘车,感受阻力矩的变化。如果阻力矩呈现周期性波动,大概率是滚道损伤或内部有异物。第二步,检查安装法兰的螺栓扭矩是否均匀,使用塞尺和水平仪检测安装平面的贴合度与平面度。第三步,若外部条件均正常,则需拆解端盖,检查滚动体与滚道的接触痕迹。洛阳立锐轴承有限公司在生产过程中,将精度等级严格控制在P0至P2范围内,高精度的加工能有效降低低速运行时的摩擦阻力,大幅减少卡滞风险。若需对比不同负载下的运行特性,可查阅旋转轴承的相关应用案例。
三、 日常维护与预防性保养策略
预防胜于治疗。为了最大限度延长SP-I回转驱动的使用寿命,建立科学的预防性保养体系必不可少。首先,必须制定严格的润滑周期。根据工作环境温度的不同,选择合适粘度的极压润滑脂。在夏季高温环境下需选用高滴点润滑脂,冬季则需选用低温流动性好的型号,并确保注油孔畅通,使新旧润滑脂有效置换,将磨损碎屑带出。
其次,定期检查密封条的完整性。在粉尘较大或泥泞的工程机械工况下,密封件的老化会直接加速内部磨损。此外,运行状态的监测也应纳入日常点检表。通过监听运行噪音、测量电机工作电流的变化,可以提前预判内部是否出现异常摩擦。在设备停机期间,应避免让回转驱动长时间停留在同一位置,以防滚道局部产生压痕,这也是防止低速卡滞的有效手段。关于设备的长期存放与防护,建议参考包装标准中的防锈与防潮规范。
四、 选型优化与定制化解决方案
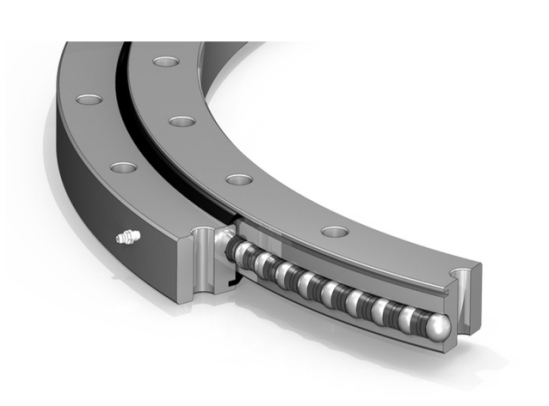
当经过详尽排查,发现现有SP-I回转驱动的硬件规格已无法满足当前日益复杂的工况需求时,选型优化便提上日程。例如,原设计负载余量不足导致齿隙快速扩大,或原密封等级无法适应高粉尘环境导致频繁卡滞。此时,盲目维修不如从根本上升级传动方案,选择更匹配实际工况的型号。
洛阳立锐轴承有限公司具备强大的定制生产能力,可为您量身打造100-5000mm尺寸范围的专属解决方案。无论是需要更大扭矩的WE系列,还是追求极致精度的SP系列,我们都能通过优化齿形设计和密封结构,彻底解决您的痛点。如果您正在为重型设备寻找更可靠的回转驱动,我们的工程团队将为您提供从设计到售后的一站式支持,确保产品结构更加合理,性能更加卓越。
五、 结语与专业技术支持
齿隙异常与低速卡滞是SP-I回转驱动在使用周期内可能遇到的典型故障。通过科学的排查步骤、规范的日常维护以及合理的选型升级,可以有效保障设备的稳定运行,降低非计划停机时间。洛阳立锐轴承有限公司始终致力于为客户提供最合适的产品,为您打造最合适的传动方案是我们长期的追求。如果您在诊断或维修过程中遇到任何技术瓶颈,欢迎随时联系我们的技术团队获取专业指导。了解更多关于我们立锐轴承的服务详情,我们将竭诚为您服务。