全面排查双蜗杆回转驱动两侧啮合不均的故障原因与解决策略
全面排查双蜗杆回转驱动两侧啮合不均的故障原因与解决策略
在工业自动化、工程机械及仓储设备等重型或高精度应用领域,回转传动部件的稳定运行至关重要。作为设备维护人员,当您在巡检中发现设备出现异常噪音、运转卡滞或单侧磨损加剧时,往往意味着核心传动部件出现了啮合问题。本文将深入探讨双蜗杆回转驱动两侧啮合不均的排查方法,帮助您快速定位故障根源,恢复设备的高效运转。
一、双蜗杆回转驱动两侧啮合不均的典型症状与危害
双蜗杆回转驱动因其特殊的对称或双输入结构,能够有效分担载荷并消除部分传动侧隙。然而,一旦两侧啮合状态失衡,将引发一系列连锁反应。首先是异常噪音,通常表现为周期性的金属摩擦声或冲击声,这是由于两侧齿面受力不均导致单侧齿面产生微观滑移和挤压。其次是运转卡滞,在特定角度出现阻力骤增,这对于医疗设备或高精度仓储设备而言是致命的,会严重影响设备的定位精度。最严重的危害在于偏磨,一侧蜗轮齿面出现异常磨损甚至点蚀,而另一侧却接触良好,这不仅缩短了双蜗杆驱动的使用寿命,还可能导致突发性断齿或设备停机。
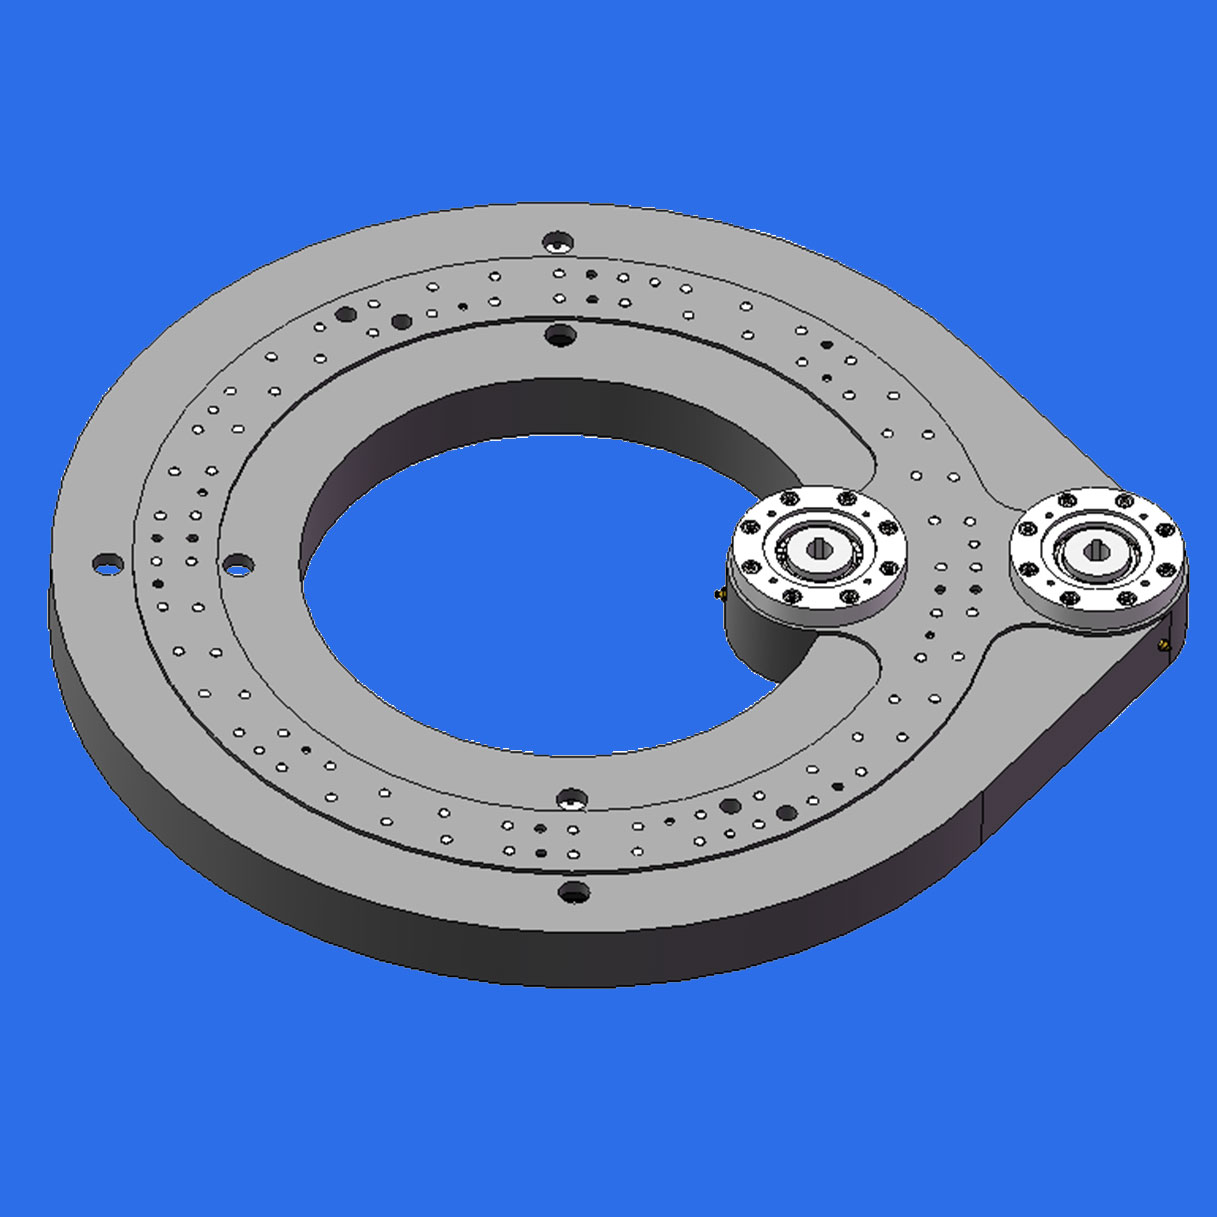
二、导致两侧啮合不均的核心原因分析
要彻底解决啮合不均的问题,必须从设计、制造、安装及工况四个维度进行剖析。
1. 安装基准与同轴度偏差
安装面的平面度以及输入轴与蜗杆轴的同轴度是决定啮合质量的前提。如果设备底座存在变形,或者法兰连接螺栓未按对角线顺序预紧,会导致驱动外壳发生微小扭曲。这种扭曲会直接改变内部蜗轮蜗杆的中心距和啮合间隙,使得一侧齿面过度贴合,另一侧则出现干涉或脱离。此外,设备在长期运行中产生的热变形,也可能破坏初始的安装基准。
2. 制造精度与装配间隙问题
蜗轮蜗杆的齿形加工精度、齿面粗糙度以及装配时的游隙调整,直接决定了接触斑点的分布。作为一家拥有超过15年深入经验的专业制造厂家,洛阳立锐轴承有限公司深知精度控制的重要性。我们的产品精度等级覆盖P0至P2,确保齿面接触面积达标。如果内部零件加工存在公差累积,或者装配时未使用专业工装进行游隙微调,必然导致两侧受力不均,无法发挥双蜗杆结构的理论优势。
3. 润滑不良与外部载荷突变
润滑油品的选择及油路分布不均也是常见诱因。双蜗杆结构对润滑膜的厚度要求极高,若油脂变质、混入金属磨粒或加注量不足,会导致局部干摩擦。此外,外部设备承受的倾覆力矩或轴向载荷如果长期偏向一侧,也会打破原有的力学平衡,加剧单侧磨损。
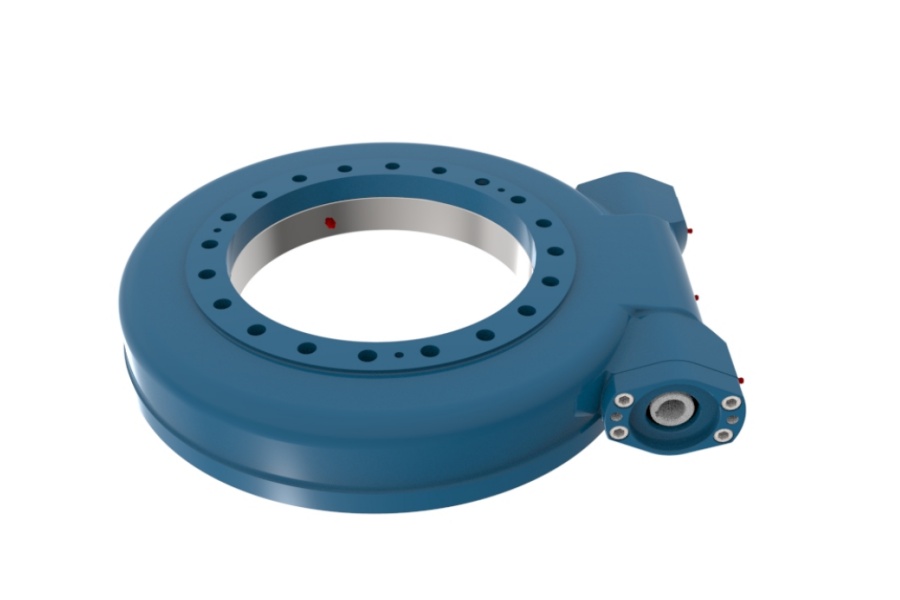
三、系统化的故障排查与诊断步骤
面对复杂的啮合不均故障,维护人员应遵循由外及内、由简入繁的排查逻辑。
第一步:外部状态与安装基准复测。使用百分表或激光跟踪仪,检测驱动安装法兰面的平面度及输入轴的径向跳动。检查地脚螺栓及连接法兰的紧固力矩是否符合标准,排除外部应力变形。
第二步:运行状态监测。在空载和负载状态下,分别记录运转电流、噪音频谱及振动数据。通过振动分析,可以初步判断是蜗杆轴承损坏还是齿面啮合异常。
第三步:内部拆检与接触斑点分析。若外部排查无果,需排空润滑油并拆解端盖。使用红丹粉或专用着色剂涂抹齿面,手动盘车数圈后观察接触斑点。正常的齿面接触斑点应均匀分布于齿面中部。若发现斑点偏向齿顶、齿根或单侧齿端,则需重新调整蜗杆的轴向位置或更换磨损件。在整个诊断过程中,必须严格遵循严格质检流程中的拆解与装配规范,避免二次损伤。
四、预防维护与专业定制选型建议
故障的预防远胜于事后维修。针对双蜗杆回转驱动两侧啮合不均的问题,日常的预防性维护不可或缺。建议制定定期的润滑计划,使用符合极压抗磨要求的专用润滑脂,并定期通过油液取样分析磨损颗粒的成分与数量,提前预判齿面状态。
此外,在设备初始选型阶段,选择具备强大定制能力的供应商是避免先天缺陷的关键。洛阳立锐轴承有限公司可定制生产100-5000mm的回转驱动和回转支承,能够根据客户设备的实际空间限制、载荷特性及精度要求,提供最优的传动解决方案。无论是SE系列、WE系列还是SP系列齿轮回转驱动,我们都能通过精准的蜗轮副定制服务,从源头上保障两侧啮合的均匀性与稳定性。为您打造最合适的产品是我们长期的追求,我们致力于将产品集成化和单元化,使产品结构更加合理,助力您的设备实现长效稳定运行。