减少回转支承滚道早期压痕的有效策略
有效减少回转支承滚道早期压痕的工程策略
在工业自动化、工程机械及医疗设备等领域,回转设备的平稳运行至关重要。作为维修与质量工程师,处理设备异响、振动或寿命缩短等问题时,滚道早期压痕往往是首要排查的故障点。这种表面损伤不仅会引发剧烈振动,还会加速整个传动系统的失效。本文将深入探讨如何从选型、安装到维护,全面减少此类压痕的产生,为您的设备提供可靠的运行保障。
一、 滚道早期压痕的核心成因剖析
滚道压痕通常表现为滚动体与滚道接触表面出现的塑性变形凹坑。导致这一现象的核心原因主要包括以下几点:首先是局部过载或冲击载荷,当设备在启动、制动或遭遇突发外力时,接触应力超过材料的屈服极限,导致表面金属发生永久性凹陷。其次是安装基准面不平整,导致载荷分布不均,部分滚动体承受了远超设计值的应力,形成严重的应力集中。最后是润滑失效,油膜破裂使得金属表面发生直接接触,在微动磨损和交变应力的共同作用下形成压痕。此外,材料的热处理工艺和表面硬度如果未达到设计要求,也会在交变应力下加速疲劳剥落,形成类似压痕的损伤。明确这些成因,是进行故障初判的基础。
二、 依托高精度制造从源头提升抗疲劳性能
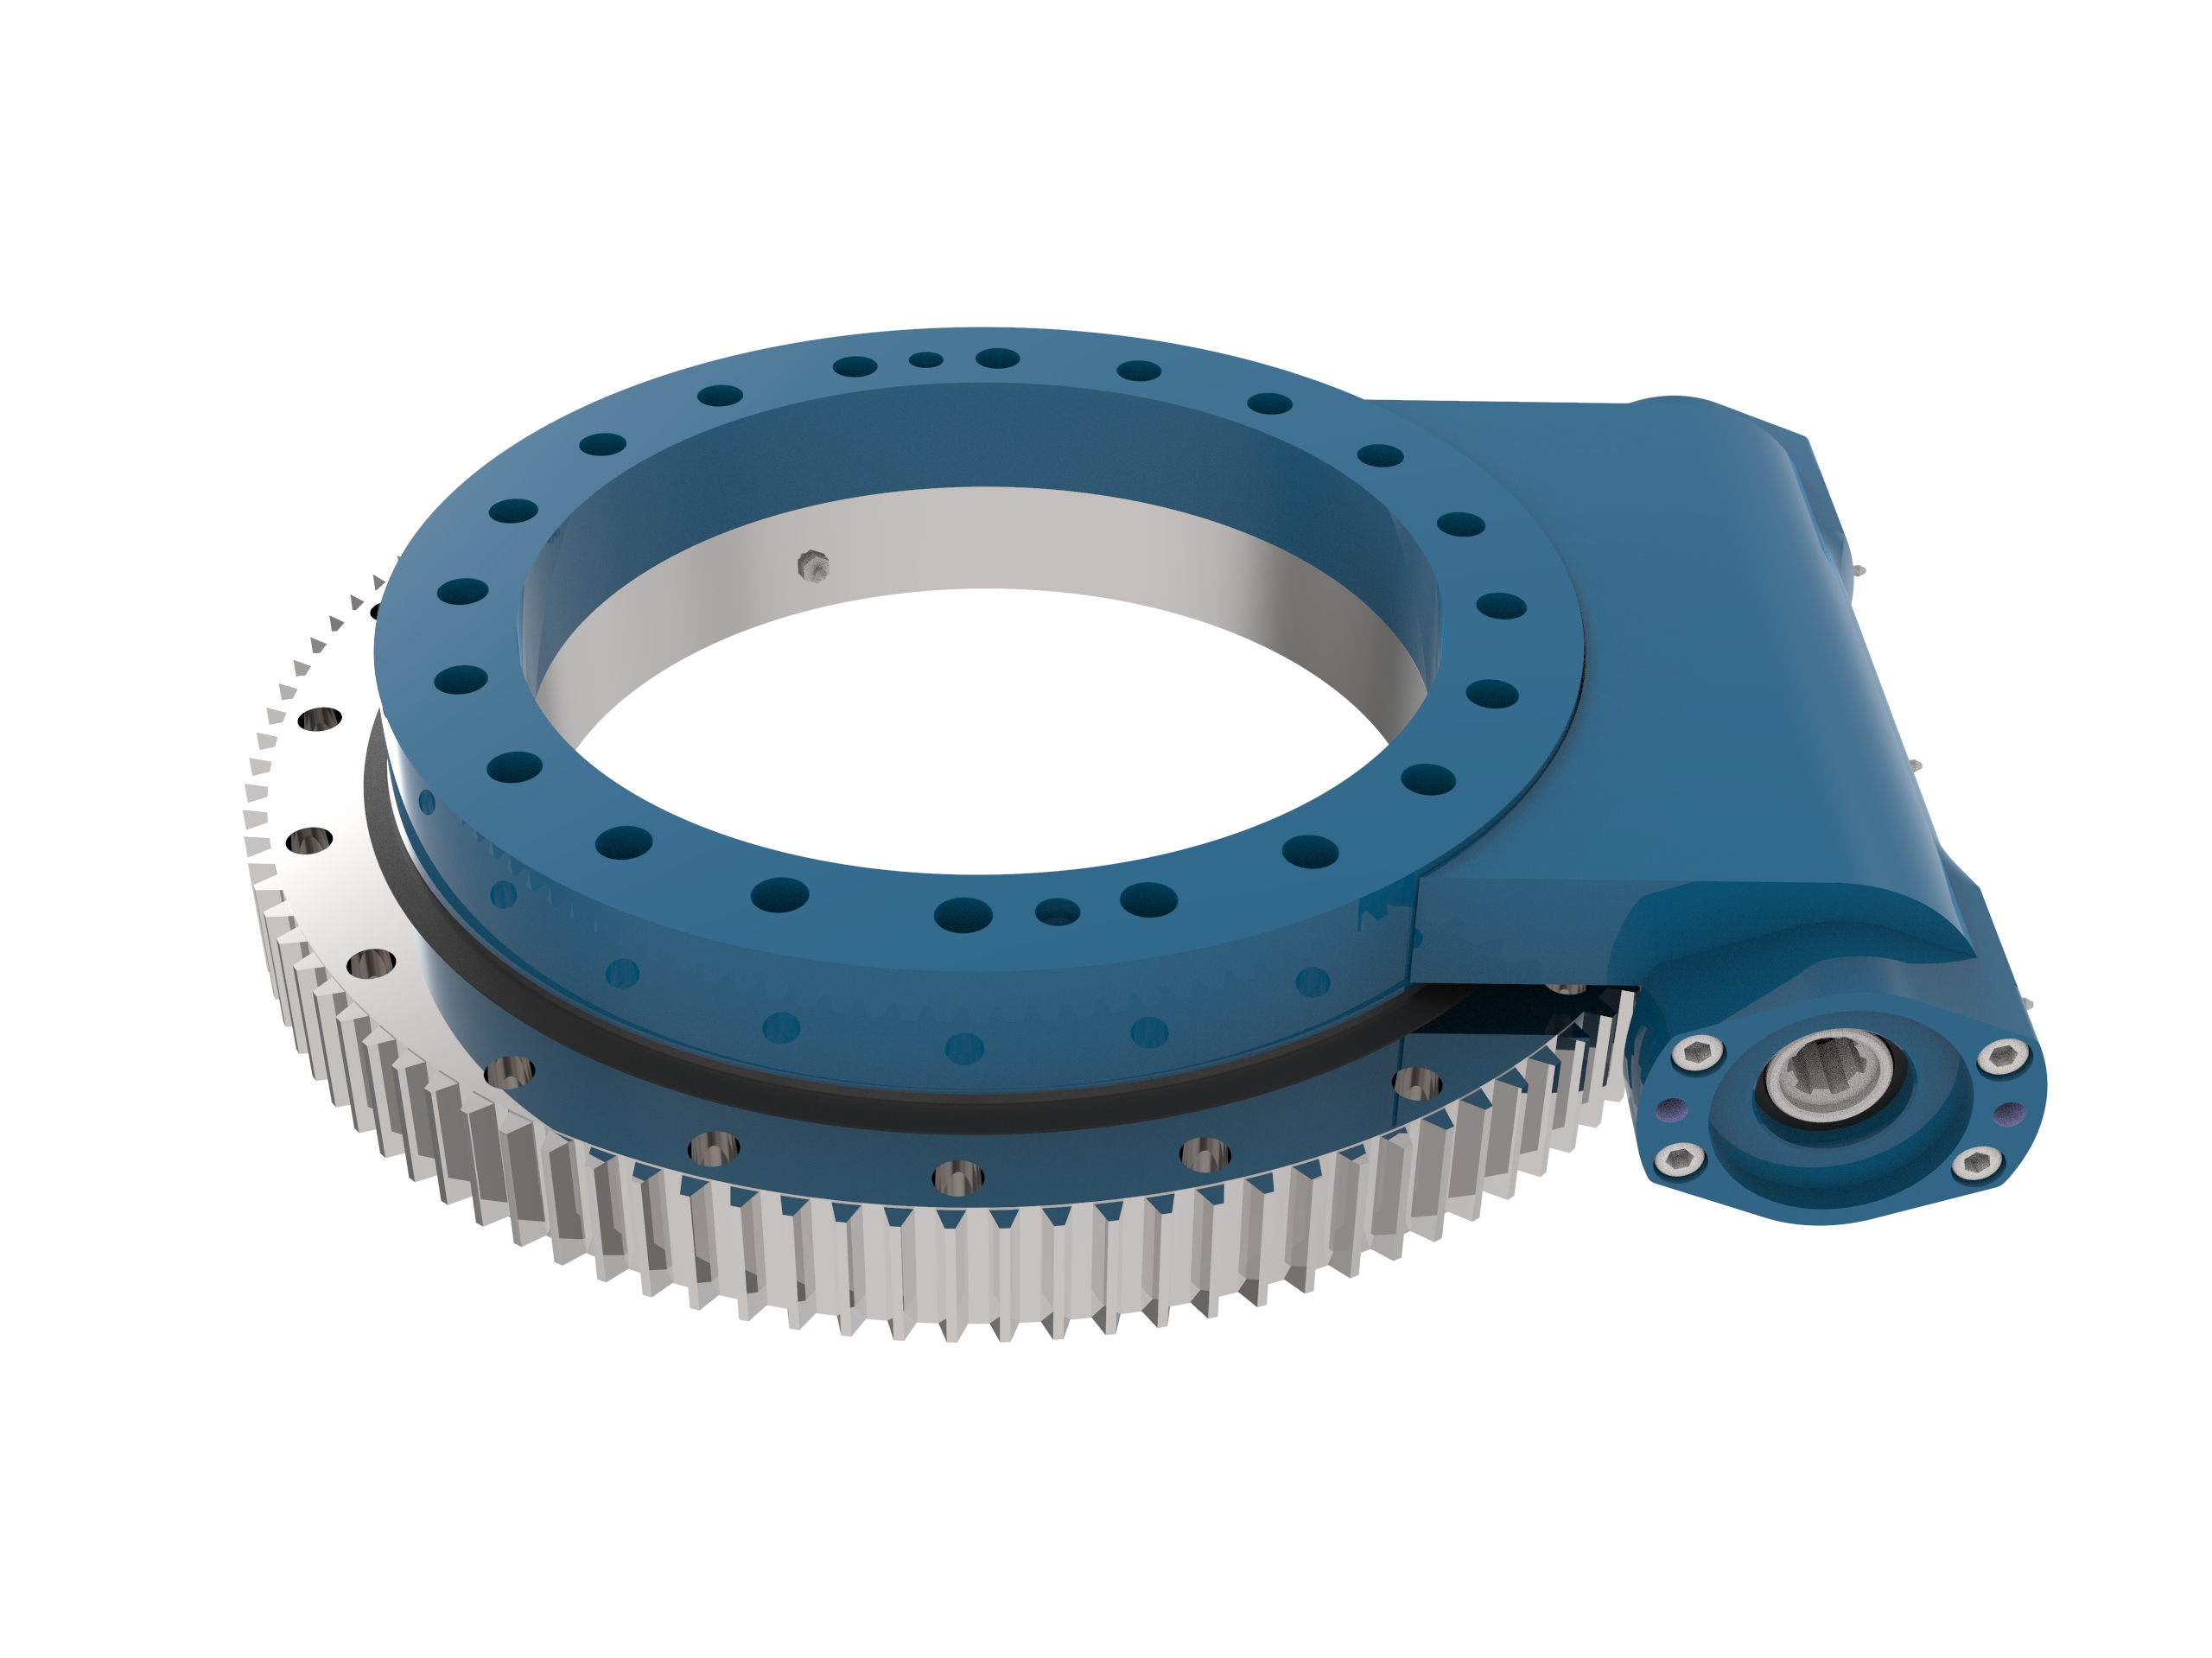
减少回转支承压痕的根本在于提升产品本身的制造精度与材料性能。洛阳立锐轴承有限公司在回转驱动和该部件的设计制造方面拥有超过15年的深入经验。我们深知,精度等级直接决定了载荷分布的均匀性。目前,我们可定制生产100-5000mm尺寸范围的产品,精度等级全面覆盖P0、P6、P5、P4甚至P2级别。通过稳定的生产和检验流程,确保每一个单排球或三排圆柱滚子产品都能达到极高的几何精度,从而有效分散接触应力。如果您需要了解更多关于专业旋转轴承的技术细节,欢迎查阅我们的相关页面。
三、 严格安装复核与运行维护规范
即使回转支承本身精度极高,不当的安装也会毁于一旦。在故障初判及安装复核阶段,质量工程师必须严格把控以下环节。第一,安装法兰面的平面度与刚度必须达标,必要时需加工过渡环,确保载荷均匀传递。第二,螺栓预紧力需使用扭矩扳手按规定顺序分次交叉拧紧,达到设计预紧力矩的百分之百,防止局部间隙导致冲击。第三,选择合适的润滑脂并定期补充。同时,安装过程中需仔细检查密封件的完整性,防止杂质或水分进入滚道内部,造成磨粒磨损,进而诱发早期压痕。在润滑系统的设计上,我们提供详尽的包装运输标准及维护指南,确保产品从出厂到运行全生命周期的可靠性。
四、 针对复杂工况的结构优化与选型建议
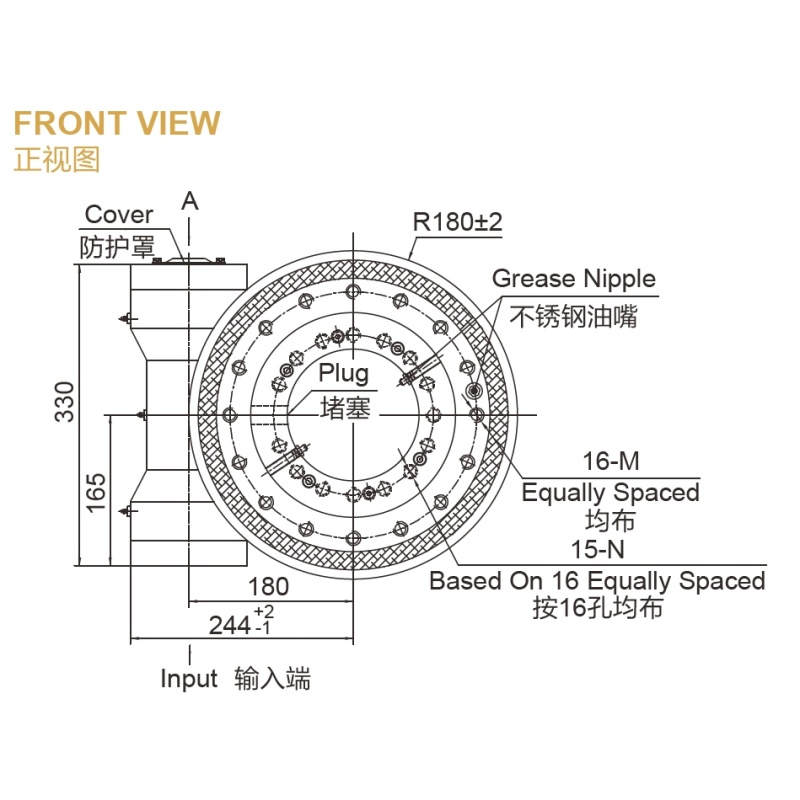
不同的回转支承应用场景对承载能力有着截然不同的要求。在仓储设备或轻型自动化设备中,轻载工况更关注运转的平稳性与低摩擦力矩;而在工程机械或混凝土泵车等重载领域,则必须抵抗极大的轴向力与倾覆力矩。洛阳立锐传动能够根据具体工况,为您提供最合适的产品方案。例如,针对重载冲击工况,我们推荐采用三排圆柱滚子结构,其分离的滚道设计能显著提升抗变形能力。通过合理选择单排球、双排球或三排圆柱滚子结构,能够最大化发挥材料的力学性能,从结构层面降低压痕风险。而对于空间受限的高空作业设备,则需定制紧凑型的高空作业驱动方案,实现结构集成化与单元化。
五、 总结与一站式质量保障
减少回转支承滚道早期压痕是一项系统工程,需要设计、制造、安装与维护的紧密配合。作为专业的回转设备厂家,洛阳立锐轴承有限公司始终将产品质量视为核心。我们不仅提供标准化的SE系列、WE系列及SP系列齿轮产品,更致力于通过专业的团队和稳定的检验流程,为您打造最合适的传动部件。如果您在设备维护中遇到疑难杂症,或需要针对特定工况进行定制传动部件的评估,我们的技术团队随时准备为您提供支持。