双排球回转支承:验收必问的接口问题与检验标准
双排球回转支承:验收必问的接口问题与前置风险控制
在工程机械、医疗设备以及仓储自动化领域,核心旋转部件的稳定性直接决定了整机的使用寿命与作业安全。当设备制造商与供应商锁定合作,进入图纸确认和最终的到货验收阶段时,接口问题的确认往往成为重中之重。很多隐性故障并非源于产品本身的制造缺陷,而是由于机械、电气或润滑接口在前期沟通中存在偏差。本文将深入探讨在图纸确认与验收阶段,针对双排球回转支承必须明确的接口问题,帮助采购与工程团队将风险前置。
图纸确认阶段:双排球回转支承的机械接口核对
在图纸冻结前,机械接口的尺寸公差是首要核对对象。双排球回转支承通常承受较大的轴向力和倾覆力矩,因此其安装基座的平面度、安装孔的分布圆直径以及孔位公差必须与图纸严格一致。
首先,需确认安装孔的沉头孔或通孔尺寸。螺栓的强度等级与拧紧力矩直接影响预紧力的均匀性。如果孔位公差过大,会导致强制装配,进而引起滚道变形,影响后续的旋转精度。工程团队应明确螺栓的强度要求,并确认是否需要采用防松措施,例如使用特殊的防松螺纹或涂抹高强度螺纹紧固胶。
其次,对于带有内齿或外齿的型号,齿轮的齿顶圆直径、齿根圆直径以及跨棒距等参数必须与配套的驱动小齿轮完美啮合。洛阳立锐轴承有限公司提供的高质量旋转轴承在设计初期就会充分考虑齿侧间隙的合理预留,避免因热膨胀或加工误差导致卡齿或噪音过大。
此外,密封槽的尺寸与深度也是图纸确认的盲区。密封条的压缩量必须控制在合理范围内,过紧会增加旋转阻力,过松则无法有效防止粉尘和水分侵入。在图纸会审时,必须对密封槽的倒角和表面粗糙度提出明确要求。
附属系统接口:双排球回转支承的润滑与密封匹配
除了纯机械尺寸,润滑与密封接口的匹配同样决定了双排球回转支承在恶劣工况下的可靠性。
注油孔的位置与螺纹规格是验收时容易被忽视的细节。标准产品通常配有多个注油孔,以确保润滑脂能够均匀分布到上下两排滚道。在图纸确认时,必须明确注油孔是位于内圈还是外圈,以及螺纹规格是公制细牙螺纹还是管螺纹,确保其与设备集中的润滑管路完美对接。
密封件的材质选择则需根据实际工作环境来定。对于港口机械或户外工程机械,丁腈橡胶或聚氨酯材质的密封件能提供更好的耐磨性和抗老化性能。在极端高低温环境下,还需考虑采用耐高低温的特种橡胶材料。在验收时,需检查密封圈的安装是否平整,有无扭曲或破损,并确认堵塞是否已正确安装并涂抹密封胶。
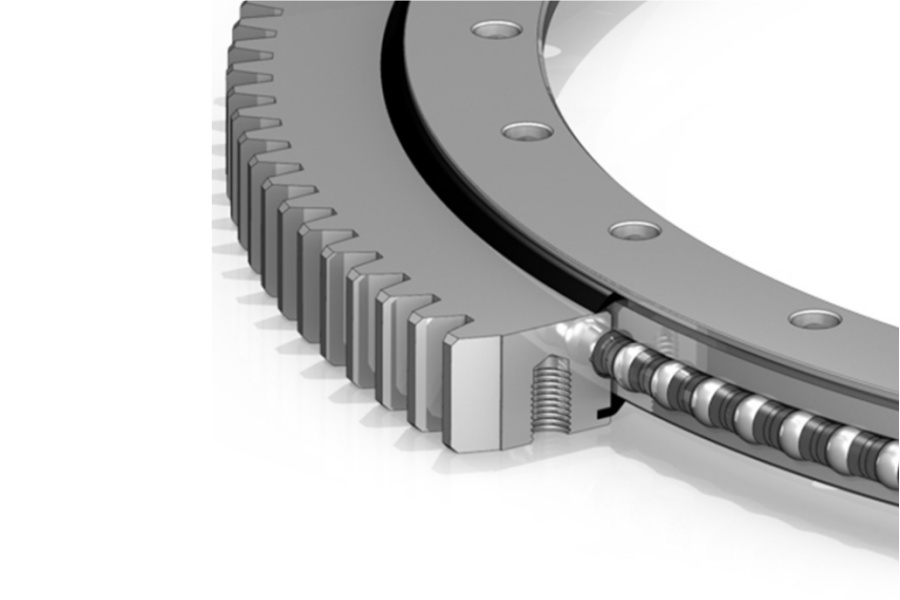
到货验收阶段:双排球回转支承的检验标准与测试
当产品抵达工厂,到货验收是防止不合格品流入装配线的最后防线。针对双排球回转支承,验收团队必须关注以下核心测试项目。
第一,旋转扭矩测试。这是评估装配质量与内部游隙是否合理的最直观指标。验收时,应使用扭矩扳手或专用测试设备,在空载状态下匀速旋转内圈或外圈,记录最大旋转扭矩和平均旋转扭矩。扭矩值必须符合技术协议中的规定范围,且旋转过程中不应有卡顿或异常噪音。
第二,游隙与精度测量。虽然游隙在出厂前已调整完毕,但在长途运输后,仍需抽检轴向游隙和径向游隙。对于高精度要求的设备,还需使用千分表测量端面的跳动和径向的跳动,确保其满足零级、六级、五级、四级甚至二级精度的严格要求。
第三,外观与防锈检查。检查滚道表面是否有锈蚀、磕碰或划伤,防腐涂层是否均匀。同时,必须严格按照包装运输标准进行核对,确保木质或铁质包装箱牢固,内部防潮剂放置合理,避免在长途运输过程中因受潮而生锈。
前置风险控制与定制化接口保障
将接口风险前置到合同与检验要求中,是成熟设备制造商的必然选择。洛阳立锐轴承有限公司作为专业的专业轴承制造商,在回转设备领域拥有超过十五年的深入经验。
我们深知,每一台设备的工况都是独一无二的。因此,我们提供一百毫米至五千毫米尺寸范围的定制生产服务,精度等级全面覆盖零级至二级。在图纸确认阶段,我们的工程团队会与客户进行深度的接口对接,将安装尺寸、润滑管路、密封要求等细节逐一落实到计算机辅助设计图纸中。
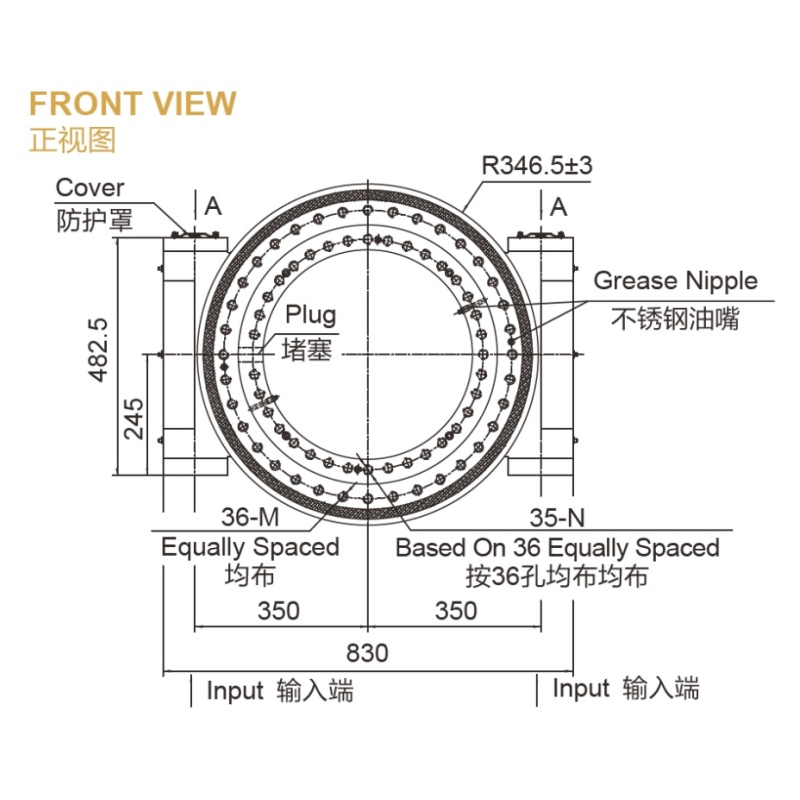
在到货验收阶段,我们不仅提供详尽的出厂检验报告,包括材质证明、热处理报告、硬度检测报告以及扭矩测试数据,还积极配合客户进行现场验收。通过这种透明、严谨的质量控制流程,我们确保交付的每一个双排球回转支承都能与客户的设备完美契合,为工业自动化、医疗设备、仓储设备及工程机械的稳定运行提供坚实保障。