双蜗杆回转驱动:如何校准双侧同步?
双蜗杆回转驱动:如何精准校准双侧同步以确保平稳运行?
在现代重型机械、工业自动化以及高精度仓储设备中,双蜗杆回转驱动因其卓越的承载能力和优异的消隙性能而备受青睐。对于负责设备安装调试的技术人员而言,在设备装配和投产前验证阶段,确保双侧传动的绝对同步是决定设备运行平稳性与使用寿命的关键。洛阳立锐轴承有限公司作为专业的回转设备一站式制造商,凭借团队在回转驱动设计、制造和应用方面超过15年的深入经验,为您提供详尽的同步校准指南与技术参考。
一、 双蜗杆回转驱动双侧同步校准的核心原理
双蜗杆结构的核心优势在于通过两个蜗杆从两侧同时驱动同一个回转大齿轮,从而有效消除齿侧间隙,提高传动刚性和定位精度。然而,如果两侧蜗杆的初始相位、机械预紧力或电气控制不同步,不仅无法实现理想的消隙效果,反而会导致内部产生巨大的附加应力,加速齿轮磨损甚至引发机械卡死。
在选用高质量的专业回转驱动时,理解其机械消隙原理是校准的前提。通常,双蜗杆系统会通过偏心轴套、弹簧预紧或液压预紧等方式,使两个蜗轮在啮合时分别紧贴大齿轮齿廓的两侧。校准的核心目标,就是让两侧的啮合间隙在动态运行中保持对称且恒定,确保扭矩在双侧之间均匀分配,从而实现高精度的回转定位。
二、 装配前期的机械与安装基准检查
在进行电气同步调试之前,机械安装基准的准确性是决定性因素。洛阳立锐轴承拥有稳定的生产和检验流程,确保出厂的蜗轮蜗杆驱动具备极高的尺寸精度,但现场安装仍需严格把关,以消除外部装配误差。
- 安装面平整度检测:使用高精度水平仪和百分表检测安装法兰面的平面度。如果基础面不平,会导致回转支承发生微小变形,直接破坏双蜗杆的啮合间隙均匀性。
- 同轴度与垂直度校正:确保两个驱动电机的输出轴与各自的蜗杆轴严格同轴,且蜗杆轴线与大齿轮端面的垂直度必须符合设计图纸要求。
- 初始机械间隙测量:在断电状态下,使用塞尺或千分表测量两侧蜗轮蜗杆的齿侧间隙。详细记录初始数据,作为后续动态校准的基准参考。
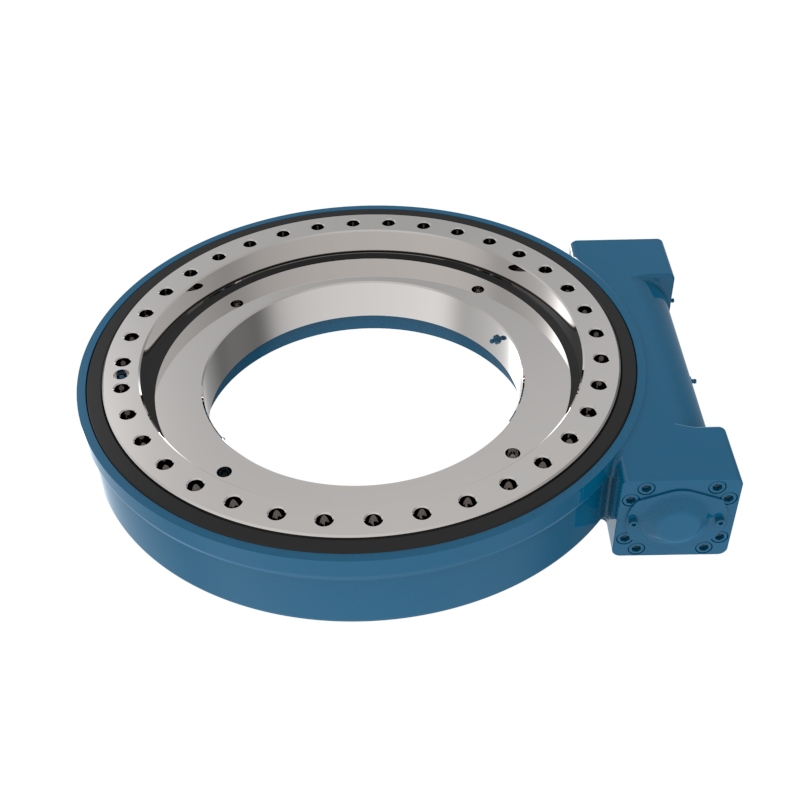
三、 双蜗杆回转驱动电气与机械同步调试步骤
当机械安装确认无误后,即可进入电气与机械联合调试阶段。这一阶段需要电气工程师与机械工程师紧密配合,逐步验证系统的动态响应。
步骤一:机械预紧力的初步设定
根据设备的设计要求,调整双蜗杆的预紧机构。如果是偏心套结构,需微量旋转偏心套,直到两侧齿侧间隙达到设计规定的微预紧状态。此时,手动盘车应感觉阻力均匀,无明显的卡滞点或突跳感。
步骤二:电气控制系统的相位对齐
对于由双伺服电机驱动的系统,必须确保两个电机的编码器零位与机械零位严格对齐。在控制系统中,将两侧电机设置为“主-从”同步控制模式或启用电子齿轮箱功能。通过缓慢点动,观察两侧电机的电流反馈。如果一侧电流明显大于另一侧,说明机械预紧不对称或电气相位存在偏差,需重新微调机械预紧或修改电气偏移参数。
步骤三:负载测试与动态微调
在空载运行平稳后,逐步增加负载至额定工况。使用扭矩传感器或监控伺服驱动器的实时扭矩输出。理想状态下,两侧电机的负载分配应基本一致,误差通常控制在5%以内。作为专业的回转驱动制造商,洛阳立锐建议在满载测试时,重点监测设备在正反转切换瞬间的冲击电流,以验证消隙效果和同步性能。
四、 常见同步故障排查与洛阳立锐的定制支持
在投产前验证阶段,技术人员可能会遇到一些同步故障。例如,一侧电机发热严重,或设备在特定角度出现周期性振动。
- 故障排查:若一侧发热,通常是因为该侧预紧力过大或存在机械干涉;若出现周期性振动,可能是大齿轮的端面跳动或径向跳动超差,导致啮合间隙发生周期性变化。
- 解决方案:重新复测安装基准,检查回转支承的加工精度。洛阳立锐轴承可定制生产100-5000mm的回转驱动和回转支承,精度等级覆盖P0/P6/P5/P4甚至P2。高精度的加工能力从源头上减少了因零部件误差导致的同步难题。

洛阳立锐轴承不仅提供标准的双蜗杆结构,还专注于设计和制造SE系列回转驱动、WE系列回转驱动、SP系列齿轮回转驱动以及单排球、双排球、三排圆柱滚子回转支承。如果您在设备装配中遇到复杂的传动匹配问题,或者需要针对特殊工况进行非标设计,我们凭借15年的行业积累,能够为您提供从设计研发到定制生产的一站式解决方案。我们致力于将产品集成化和单元化,使产品结构更加合理,为您打造最合适的传动部件是我们长期的追求。
通过严谨的机械安装、科学的电气调试以及对高精度零部件的严格把控,双蜗杆回转驱动必将为您的设备提供平稳、精准、可靠的回转动力,助力您的项目在投产前顺利通过各项验证。