定制涡轮配对部件验收指南:工程师必看的装配指标
定制涡轮配对部件到货验收:质量工程师必看的装配指标指南
在工业自动化、工程机械、医疗设备以及仓储物流等领域,传动系统的稳定性直接决定了整机的运行寿命与工作效率。作为专业的回转设备一站式制造商,立锐轴承凭借超过15年的深入经验,深知核心传动元件的质量把控至关重要。当您的项目进入交付阶段,面对刚刚送达的定制涡轮配对部件,采购方与质量工程师如何进行科学、严谨的来料验收,以确认其可装配性?本文将为您系统梳理关键的验收指标,帮助您规避装配风险。
一、 基础尺寸与公差验收:保障装配干涉率
定制涡轮配对部件的核心在于“配对”二字,这意味着其尺寸公差必须与配合件严格匹配。在验收的第一步,质量工程师需要使用经过定期校准的千分尺、游标卡尺或三坐标测量机,对涡轮的外径、内径、宽度以及配对蜗杆或齿轮的关键轴径和中心距进行全尺寸检测。
立锐传动具备定制生产100-5000mm范围传动部件的强大能力,并且精度等级可全面覆盖P0、P6、P5、P4甚至P2级别。在验收时,工程师需严格对照技术图纸,确认实际测量值是否落在图纸标注的公差带内。对于高精度的P4或P2级别产品,微小的尺寸偏差都可能导致装配卡死或运转间隙过大,因此尺寸复测是确保基础可装配性的第一道防线。
二、 形位公差与表面粗糙度检测
除了绝对尺寸的合格,形位公差是决定定制涡轮配对部件运转平稳性的隐形关键指标。在车间验收时,必须重点关注涡轮端面的平面度、内孔的圆柱度以及配对轴的直线度。
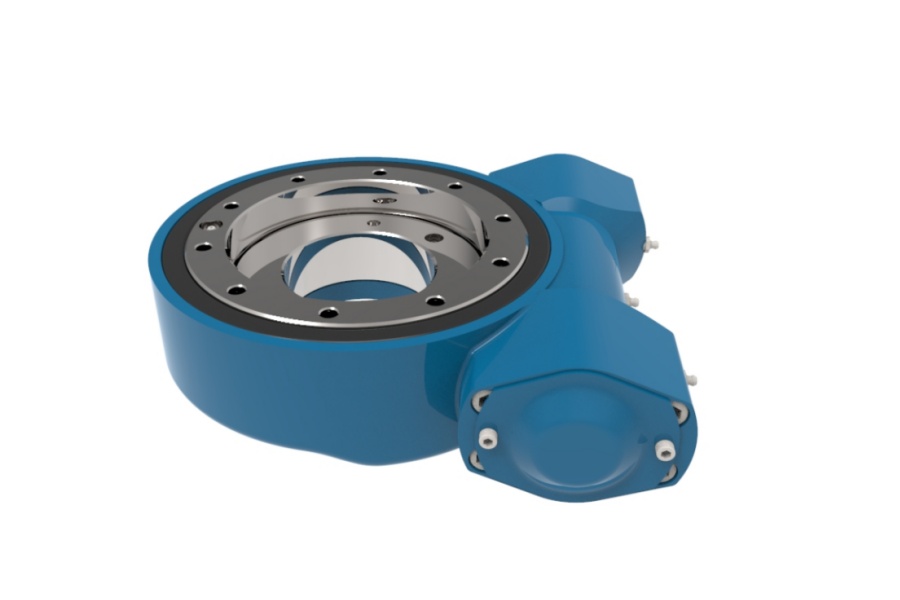
如果同轴度或垂直度超差,在设备高速运转时将产生严重的振动和异常噪音,加速轴承与密封件的磨损。此外,配合表面的粗糙度(Ra值)必须使用粗糙度仪进行抽检。过高的粗糙度会加剧机械磨损,而过低则可能破坏润滑油膜的形成。立锐轴承团队在制造过程中严格控制这些微观指标,致力于将产品集成化和单元化,使产品结构更加合理。验收时同样需要对照技术协议中的粗糙度要求进行核验,确保微观表面质量达标。
三、 材质核验与热处理硬度抽检
材料的物理性能是承载重载与抵抗疲劳的基础。在验收定制涡轮配对部件时,必须仔细核对供应商提供的材质证明单,确保炉批号、材质牌号(如42CrMo、20CrMnTi等)与采购合同及技术规范完全一致。
更重要的是硬度抽检环节。涡轮蜗杆或齿轮副通常需要经过调质、渗碳淬火或中频淬火等复杂的热处理工艺。质量工程师应使用里氏硬度计或洛氏硬度计,在齿面、滚道及关键受力区域进行多点硬度测试。硬度不均或未达到技术要求的HRC范围,将直接导致早期点蚀、剥落或断齿失效。作为专业的传动制造商,立锐在出厂前均会进行严格的硬度与无损探伤检验,买家在收货时进行抽样复核,能有效规避材料性能不达标带来的潜在风险。
四、 啮合斑点与试装配验证
静态指标全部合格后,必须进行动态的试装配验证,这是确认定制涡轮配对部件可装配性的最终关卡。在洁净的装配环境下,将涡轮与配对蜗杆或齿轮进行预装配。
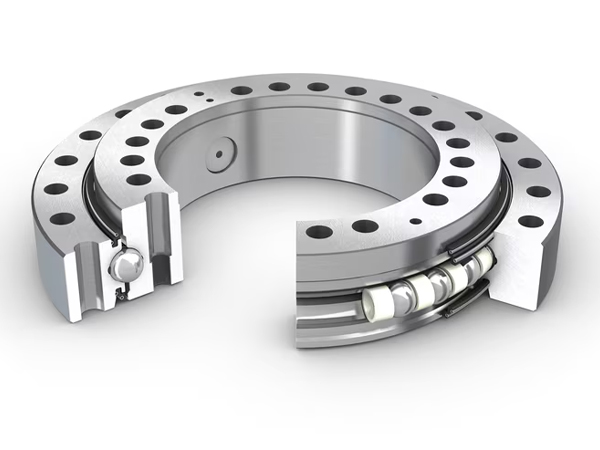
首先,需检查装配后的轴向游隙和径向跳动是否在允许范围内。随后,在齿面均匀涂抹红丹粉或专用啮合膏,手动或低速盘车,观察齿面的接触斑点分布。理想的接触斑点应位于齿面中部,且面积占比需符合相关齿轮或蜗轮精度标准。如果斑点偏向齿顶或齿根,说明中心距或轴交角存在加工偏差。对于涉及高空作业或重型机械的应用,如寻找适用于轻重载的回转驱动器,其配对部件的啮合质量更是重中之重,必须确保试车过程中无卡滞、无异响现象。
五、 包装防护与出厂文件审查
最后,验收不仅仅是测量产品本身的物理属性,还包括对防护状态和追溯文件的全面审查。定制涡轮配对部件在长途运输过程中极易发生磕碰或锈蚀。工程师需检查防锈油涂抹是否均匀无死角,木箱或托盘包装是否牢固,内部是否有合理的防震支撑。同时,必须清点并核对出厂检验报告(OQC)、合格证及装箱单。完善的文件追溯体系是质量闭环的重要一环。如果您需要了解更多关于高质量且符合应用要求的回转支承配套服务,欢迎与我们的技术团队深入交流。
总结而言,科学严谨的来料验收是确保设备最终装配质量的前提。为您打造最合适的产品是洛阳立锐轴承有限公司长期的追求。通过严格执行上述尺寸、形位、硬度、啮合及文件验收指标,能够确保每一个定制涡轮配对部件都能完美融入您的设备系统,助力工业自动化与工程机械的高效、稳定运转。