定制涡轮配对部件:首件公差与动平衡验收指南
确保定制涡轮配对部件首件验收的公差与动平衡达标
在回转设备与精密传动系统的供应链管理中,当工程与质量团队完成供应商定点并下达首批订单后,首件验收便成为决定量产成败的关键节点。洛阳立锐轴承有限公司凭借在回转驱动与蜗轮驱动领域超过十五年的深厚积淀,深知精密传动组件的匹配要求。本文将针对下单后至量产导入阶段,深度解析定制涡轮配对部件的公差验收与动平衡测试规范,助力贵司质量团队建立严谨的验收壁垒。
一、 首件验收在量产导入阶段的核心意义
对于已经确定合作意向并进入实质性生产准备阶段的采购方而言,首件检验不仅仅是对图纸符合性的简单核对,更是对供应商工艺稳定性、设备精度以及质量控制体系的全面压力测试。特别是在涉及复杂曲面加工与高精度装配的定制涡轮配对部件时,任何微小的偏差都可能在后续的高速运转中被放大,导致系统噪音增加、振动加剧甚至早期失效。因此,工程团队必须在这一阶段深度介入,通过严苛的验收标准,确保供应商具备持续输出合格产品的能力,从而为后续的批量生产扫清技术障碍。
二、 关键尺寸公差与形位公差的验收策略
涡轮蜗杆传动系统的核心在于啮合精度。在验收定制涡轮配对部件时,尺寸公差与形位公差的检测是重中之重。首先,蜗轮的内孔直径、齿圈径向跳动以及端面跳动必须严格控制在图纸规定的公差带内。通常,我们会要求供应商提供三坐标测量机出具的完整检测报告。其次,形位公差如蜗轮齿面的轮廓度、蜗杆的轴心线直线度,直接决定了传动时的接触斑点和啮合侧隙。
在这一环节,质量团队不应仅依赖供应商的自检报告,而应建立独立的抽检或第三方复核机制。洛阳立锐轴承在长期的质量检验流程中,始终坚持使用高精度齿轮测量中心对齿形误差、齿向误差进行逐项比对。对于定制涡轮配对部件的齿面粗糙度,也需使用便携式粗糙度仪进行多点测量,确保微观几何形状满足润滑油膜的形成条件,从而降低运行初期的磨损风险。
三、 动平衡测试的标准与实操规范
当定制涡轮配对部件应用于工业自动化、医疗设备或高空作业车等对振动敏感的领域时,动平衡性能直接决定了终端产品的用户体验与使用寿命。动平衡验收必须在模拟实际工作转速的条件下进行。工程团队需明确验收的平衡精度等级,这通常取决于部件的最高工作转速和许用不平衡量。
在实操规范方面,首件动平衡测试需记录初始不平衡量的大小与相位角。供应商在进行去重或加重操作后,必须再次上机复测,直至残余不平衡量稳定在标准范围内。值得注意的是,对于包含蜗轮与蜗杆的成套定制涡轮配对部件,除了单个零件的动平衡,还需关注装配后的系统级动平衡。洛阳立锐作为专业的回转制造企业,在装配阶段会采用高速动平衡机进行整体校验,确保传动单元在高速运转下的平稳性,有效抑制共振现象的发生。
四、 从首件确认到量产交付的闭环管理
首件验收的通过,并不意味着质量管控的结束,而是量产一致性监控的开始。工程与质量团队需要将首件验收过程中确认的所有工艺参数、刀具补偿数据、动平衡去重位置及夹具定位基准,形成标准化的首件检验报告并予以冻结。这份文件将成为后续批量生产的指导准则。
1. 数据归档与工艺锁定
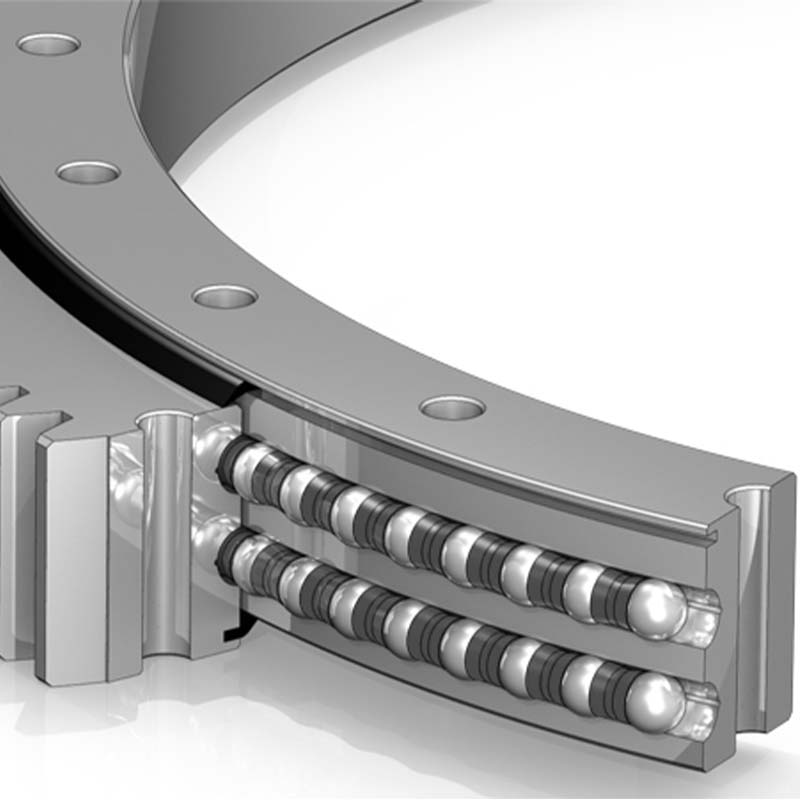
在数据归档阶段,必须确保供应商的加工程序、检验治具以及动平衡工艺卡片与首件确认时的状态完全一致。任何针对定制涡轮配对部件的工艺变更,都必须走严格的工程变更流程,并重新进行首件验证。洛阳立锐轴承提供的配对定制服务,均配备完善的工艺文件管理体系,确保从图纸到实物的每一个转化环节都有迹可循,无论是单排球回转支承还是双排球回转支承的配套驱动件,都能保持极高的一致性。
2. 批量生产的一致性监控
在量产导入阶段,质量团队应要求供应商实施统计过程控制。针对定制涡轮配对部件的关键特性,如蜗轮内孔直径、齿圈径向跳动等,需定期采集数据并计算工序能力指数。只有当工序能力指数稳定在标准值以上时,才能证明该工艺具备长期生产合格品的能力。同时,动平衡测试应作为全检工序,确保每一套交付到客户手中的传动部件都具备卓越的运转平稳性。
综上所述,定制涡轮配对部件的首件验收是一项系统性工程,涵盖了从微观几何精度到宏观运转平稳性的全方位考量。洛阳立锐轴承有限公司依托十五年的行业经验与稳定的生产检验流程,可定制生产一百至五千毫米的回转驱动与传动组件,精度覆盖P0至P2等级。通过建立科学的公差验收与动平衡测试体系,我们能够帮助工程与质量团队在量产导入阶段规避潜在风险,确保每一套回转设备都能发挥出最佳性能。