挖掘机回转支承异响诊断:区分齿圈与滚道故障
挖掘机回转支承出现异响时如何准确区分齿圈与滚道故障
在工程机械的日常运营与机队管理中,设备回转机构的异常噪音是最常见且不容忽视的预警信号。作为连接上车与下车的核心承载部件,回转支承的健康状态直接关系到整机的作业效率、操作平稳性与施工安全。当设备出现回转卡顿、敲击声或周期性异响时,盲目拆解或单纯增加润滑脂往往无法解决根本问题。机队维修主管必须通过声学特征、振动频率以及运行工况,准确区分故障是源于齿圈啮合不良还是滚道内部损伤,从而制定科学有效的维修与更换方案。
挖掘机回转支承异响的常见表现形式与初步排查
在复杂的矿山、基建或吊装工况下,回转机构需要承受极大的轴向力、径向力以及倾覆力矩。异响的产生通常是内部机械结构发生微观或宏观损伤的直接反映。常见的异响表现形式主要包括三类:首先是高频的金属摩擦声或尖锐的啸叫声;其次是清脆且不规律的金属敲击声;最后是低沉且带有规律性的轰鸣声或“咯噔”声。
对于机队维修主管而言,初步排查需要结合设备的运行状态。如果异响仅在回转启动或制动的瞬间出现,通常与驱动系统的惯量匹配或齿侧间隙有关;如果异响在匀速回转时持续存在,则大概率指向内部滚动体或滚道的损伤。准确识别这些声音特征,是避免过度维修和停机损失的关键第一步。
齿圈故障引发的异响特征与深度诊断
齿圈故障是引发回转机构异响的常见原因之一。无论是内齿还是外齿设计,齿圈与回转减速机小齿轮的啮合状态直接决定了传动的平稳性。当齿面出现磨损、微点蚀、甚至断齿时,会产生明显的异常噪音。
齿圈故障引发的异响通常具有高频和清脆的特征,听起来类似于连续的“咔哒”声或尖锐的金属刮擦声。这种异响往往在特定的回转角度最为明显,这通常意味着齿圈存在局部的加工误差、热处理变形或安装基座的平面度超差。此外,如果润滑系统失效,导致齿面处于边界润滑或干摩擦状态,也会产生剧烈的摩擦噪音。
在深度诊断方面,维修人员可以使用工业听诊器或振动传感器捕捉高频信号。通过对比不同转速下的频谱特征,可以有效排除外部结构件的共振干扰。同时,提取润滑油样进行铁谱分析,观察是否存在大量的齿轮磨损微粒,也是判断齿圈健康状态的有效手段。及时调整齿侧间隙、更换极压性能更优的润滑脂,或修复受损齿面,是解决此类问题的核心策略。
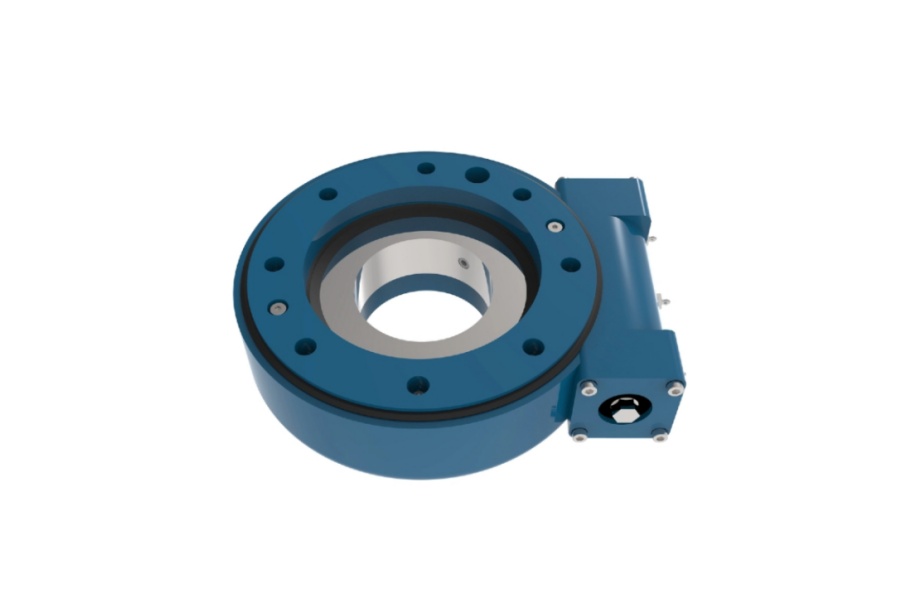
滚道故障导致的周期性异响分析与检测
相比于齿圈故障,滚道与滚动体(钢球或圆柱滚子)的损伤往往更为隐蔽且后果更为严重。在重载和冲击载荷的长期作用下,重型轴承的滚道表面承受着极高的赫兹接触应力。当材料疲劳极限被突破时,滚道表面会出现压痕、剥落或磨损不均。
滚道故障导致的异响具有显著的低频和周期性特征。维修主管通常会听到一种低沉的轰鸣声,或者随着回转动作产生规律性的“咯噔”振动声。这种异响的频率与回转速度严格成正比。当滚动体经过滚道上的剥落坑或压痕时,会产生瞬间的冲击,从而在宏观上表现为周期性的敲击感和噪音。如果保持架发生变形或磨损,还会伴随不规则的金属摩擦声。
针对滚道故障的诊断,振动频谱分析是最为科学的方法。通过提取特征频率,可以精准定位是内圈滚道、外圈滚道还是滚动体发生了损伤。此外,内窥镜检查可以直接观察滚道表面的微观形貌。一旦发现滚道存在不可逆的疲劳剥落或深度压痕,通常意味着部件已达到使用寿命极限,必须进行整体更换,以免引发更严重的设备事故。
预防异响产生的专业维护与选型策略
预防胜于治疗,建立科学的维护体系是延长回转机构使用寿命的根本。首先,必须严格执行定期润滑制度,根据工况环境选择合适的润滑脂,并确保润滑通道畅通无阻。其次,规范操作手的驾驶习惯,避免频繁的急停急启和超负荷回转,以减轻冲击载荷对内部结构的破坏。
在设备选型与备件采购阶段,选择具备完善质量管理体系的供应商至关重要。例如,严格质检流程能够确保每一套产品出厂前都经过严格的游隙测量、旋转灵活性测试以及无损探伤,从源头上降低早期故障率。合理的游隙设计不仅能保证承载能力,还能有效补偿热变形和安装误差,减少运行中的异常摩擦。
洛阳立锐轴承为您提供可靠的工程机械配件
洛阳立锐轴承有限公司作为一家专业的回转设备一站式制造商,专注于回转支承和回转驱动的设计与研发、定制生产、销售和服务。我们的团队在回转驱动、回转支承和蜗轮驱动的设计、制造和应用方面已有超过15年的深入经验。
针对工程机械领域的严苛需求,立锐轴承可定制生产100-5000mm的回转驱动和回转支承,精度等级覆盖P0/P6/P5/P4甚至P2。我们专注于设计和制造SE系列、WE系列、SP系列齿轮回转驱动,以及单排球、双排球和三排圆柱滚子回转支承。凭借专业的团队以及稳定的生产和检验流程,我们将产品集成化和单元化,使产品结构更加合理。为您打造最合适的产品是我们长期的追求,我们的设备已广泛应用于工业自动化、医疗设备、仓储设备、工程机械等各个领域,获得了同行和客户的广泛认可。