排查SP-I回转驱动的齿轮啮合异响指南
全面排查SP-I回转驱动的齿轮啮合异响以恢复设备平稳运行
在工程机械、仓储设备与工业自动化领域,回转设备的平稳运行直接关系到整个系统的作业效率与安全性。当设备在运转过程中出现异常噪声或转动不稳时,往往意味着内部传动部件出现了潜在故障。作为专业的回转设备一站式制造商,洛阳立锐轴承有限公司凭借在回转驱动与回转支承领域超过15年的深入研发与制造经验,为您系统梳理齿轮啮合异响的排查逻辑与解决方案,助力运维人员高效定位并消除故障。
识别SP-I回转驱动齿轮啮合异响的常见特征
运维人员在设备巡检时,首先需要准确捕捉并辨别异常声音的类型。齿轮啮合不良引发的异响通常具有明显的规律性和声学特征,准确识别这些特征是后续精准定位故障点的前提。
- 高频金属摩擦声或啸叫声:这通常表明齿面之间存在干摩擦或润滑油膜破裂,导致金属微观凸起部分直接接触。在高速运转工况下,这种声音尤为明显,往往伴随着局部温度的急剧升高。
- 周期性撞击声:如果声音随着转速的变化而改变频率,且呈现规律的“咔哒”声,可能是由于齿轮局部损伤、齿距误差过大、啮合间隙不均匀或齿面存在严重点蚀引起的。
- 沉闷的轰鸣声或振动噪声:在重载工况下,若出现此类低频声音,多与齿轮受力变形、轴承游隙不当、安装基准面不平整或系统共振有关。
导致齿轮啮合异常的核心原因分析
在明确了异响特征后,我们需要深入剖析其背后的根本原因。对于高精度的回转驱动而言,安装环境、工况条件与日常维护因素往往对齿轮的啮合状态起着决定性作用。
1. 安装精度与基座变形:安装基座的平面度不够,或者连接螺栓未按规定扭矩交叉紧固,会导致设备整体受力不均而产生微小变形。在温差较大的环境中,钢结构的热胀冷缩也会引起安装面扭曲,这会直接破坏齿轮原有的理想啮合状态,产生偏载和异响。
2. 润滑系统失效:润滑油牌号选用错误、油量不足或油品老化变质,无法在齿面形成有效的弹性流体动力润滑油膜。缺乏有效润滑的齿面在重载下会发生金属直接接触,加剧磨损并产生高温与刺耳的摩擦声。
3. 异物侵入与密封失效:在粉尘、泥沙较多的恶劣环境中,若密封件老化破损,硬质颗粒进入啮合区,会直接造成齿面划伤,形成磨粒磨损,进而引发啮合冲击和噪声。
4. 长期超载或冲击负载:超出设计额定负载的工况会加速齿面接触疲劳,产生微观裂纹并扩展为点蚀或剥落。剥落的金属碎屑在齿轮箱内循环,会进一步破坏啮合面。
针对SP-I回转驱动异响的系统化排查步骤
为了高效解决问题,洛阳立锐轴承建议运维团队遵循以下标准化排查流程,确保在不损坏设备的前提下找到症结所在。
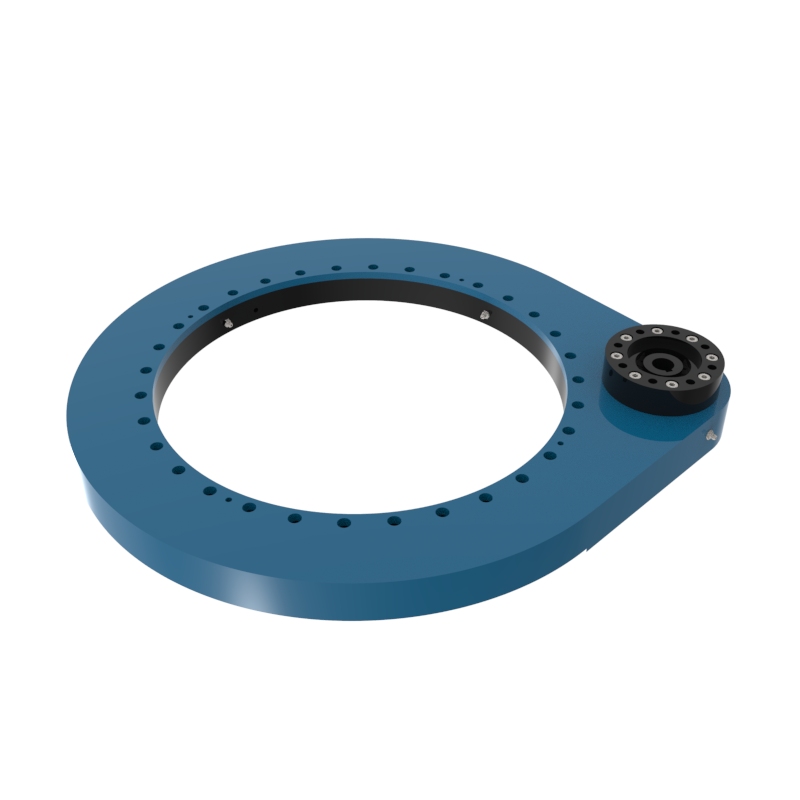
第一步:停机与外部检查。在断电并锁定安全锁后,检查设备外观是否有明显的漏油痕迹,密封件是否完好,安装螺栓有无松动。使用工业听诊器在设备外壳不同位置监听,初步判断异响来源区域。
第二步:手动盘车测试。使用专用工具缓慢转动设备,感受阻力是否均匀。如果在特定角度出现卡滞或阻力突变,说明该区域的齿轮啮合存在局部干涉、异物卡滞或齿面严重损伤。
第三步:间隙与跳动测量。使用塞尺或百分表测量齿轮的啮合侧隙以及端面和径向跳动量。若测量数据超出出厂检验标准,则需重新调整安装位置、修正基座平面度或更换磨损部件。
第四步:内部拆检与油液分析。若外部排查无果,需排空润滑油并检查油液中是否含有金属碎屑或异常杂质。必要时打开观察孔,直接目视检查齿面的磨损、点蚀或胶合情况,评估齿轮的整体健康状态。
预防齿轮啮合故障与日常维护建议
故障排查只是解决问题的手段,建立完善的预防性维护体系才是保障设备长效运行的关键。我们依托严格的质检流程,确保每一台出厂设备具备高可靠性,但正确的现场维护同样不可或缺。洛阳立锐轴承可定制生产100-5000mm的回转驱动,精度等级覆盖P0至P2,在更换备件时,务必选择与原机参数一致的高精度产品。
- 制定科学的润滑计划:严格按照设备说明书规定的周期和油品型号进行润滑。在极端温度环境下,应适时调整润滑油的粘度等级,确保齿面始终处于良好润滑状态。
- 定期紧固与校准:设备运行初期及每隔一定工作小时后,必须重新检查并紧固安装螺栓,确保安装基座的稳定性,防止因基座松动导致的啮合错位。
- 工况监测与记录:利用振动传感器和温度监测设备,实时收集运行数据。建立设备健康档案,通过数据趋势分析提前预判潜在故障,实现从被动维修向预测性维护的转变。
- 规范操作行为:避免设备在启动和停止时产生剧烈的冲击负载,操作应平稳过渡,以保护内部传动部件免受瞬时过载损伤。
作为专业的源头厂家,洛阳立锐轴承有限公司始终致力于为客户提供结构合理、性能卓越的回转设备。如果您在排查过程中遇到复杂的技术难题,或需要定制化的传动部件解决方案,我们的专业工程团队将随时为您提供全方位的技术支持与服务。