核算定制涡轮配对部件的打样与批量成本指南
如何精准核算定制涡轮配对部件的打样与批量生产成本
在工业自动化、医疗设备、仓储设备以及工程机械等领域,传动部件的精度与可靠性直接决定了整机的运行效能。对于许多正在推进新项目研发的B2B买家而言,定制涡轮配对部件的采购往往面临一个核心痛点:打样阶段与批量生产阶段的成本差异巨大,且难以在初期准确预估。为了帮助采购工程师和技术决策者在报价谈判前清晰识别成本驱动项,本文将系统拆解这一过程中的各项费用构成,为您提供一份详尽的成本核算指南。
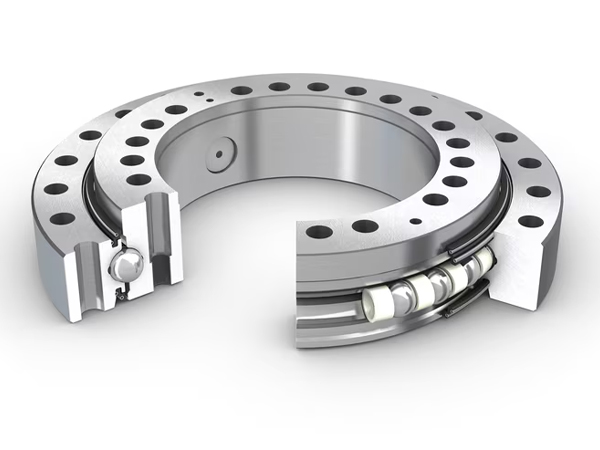
一、定制涡轮配对部件打样阶段的核心成本驱动因素
打样阶段是验证设计可行性、测试装配精度以及确认材料匹配度的关键环节。在这个阶段,单件或小批量的生产模式决定了其成本结构与大货生产截然不同。首先,工程设计与工艺编程成本占据了较大比重。技术团队需要针对客户的特定参数进行三维建模、受力分析以及加工路径规划,这些前期投入是固定成本。其次,机床调试与刀具损耗费用不可忽视。在加工高精度齿轮或蜗轮时,为了确保首次打样的尺寸公差和表面粗糙度达到P4甚至P2级别,操作人员需要反复对刀和试切,这大幅增加了机时成本。此外,原材料的采购成本在打样期也相对较高,因为供应商通常无法提供单件材料的批量折扣,且可能需要切割特殊规格的毛坯。因此,定制涡轮配对部件的打样报价通常会包含较高的技术附加费,这是为了确保后续量产的顺利进行。
二、从打样到批量生产的成本摊销与规模效应
当打样测试通过并转入批量生产阶段后,成本结构将发生显著变化。规模效应是降低单件成本的最有效途径。在量产模式下,前期投入的设计与编程成本可以被分摊到成百上千件产品中,使得单件分摊的技术费用趋近于零。同时,专用工装夹具和检验量具的制造成本也得到了有效摊薄。更重要的是,原材料采购可以通过集中采购获得更优的价格,生产线的连续运转大幅降低了机床的空转和调试时间,人工效率得到最大化利用。对于像洛阳立锐轴承这样拥有15年以上深厚经验的制造商而言,成熟的标准化生产流程和稳定的检验体系,能够确保在量产过程中将废品率降至最低,从而进一步压缩隐性成本。因此,批量订单的单件价格往往能实现大幅下降,这也是B2B买家在制定长期预算时必须考虑的规模红利。
三、影响定制涡轮配对部件量产成本的关键变量
尽管量产具备规模优势,但最终的单件成本仍受到多个关键变量的制约。首先是材料选择与热处理工艺。不同的应用场景对耐磨性和抗冲击性要求不同,若选用高级合金钢并进行复杂的渗碳淬火处理,材料成本和加工周期将同步增加。其次是精度等级要求。从P0到P5,再到P4或P2,精度每提升一个等级,对磨削设备、检测仪器以及车间恒温环境的要求都会呈指数级上升,这直接决定了制造成本的上限。第三是表面处理与防腐工艺。针对户外工程机械或高湿度仓储设备,额外的防锈涂层或特殊电镀工艺也会增加整体预算。最后,包装与运输标准也是成本核算中容易被忽略的一环。重型或精密部件需要定制木箱和防震防锈包装,以确保在跨国或长途物流中的安全。如果您还需要了解其他传动组件的成本构成,可以参考回转驱动器的相关制造工艺,它们在成本驱动因素上具有高度的相似性。
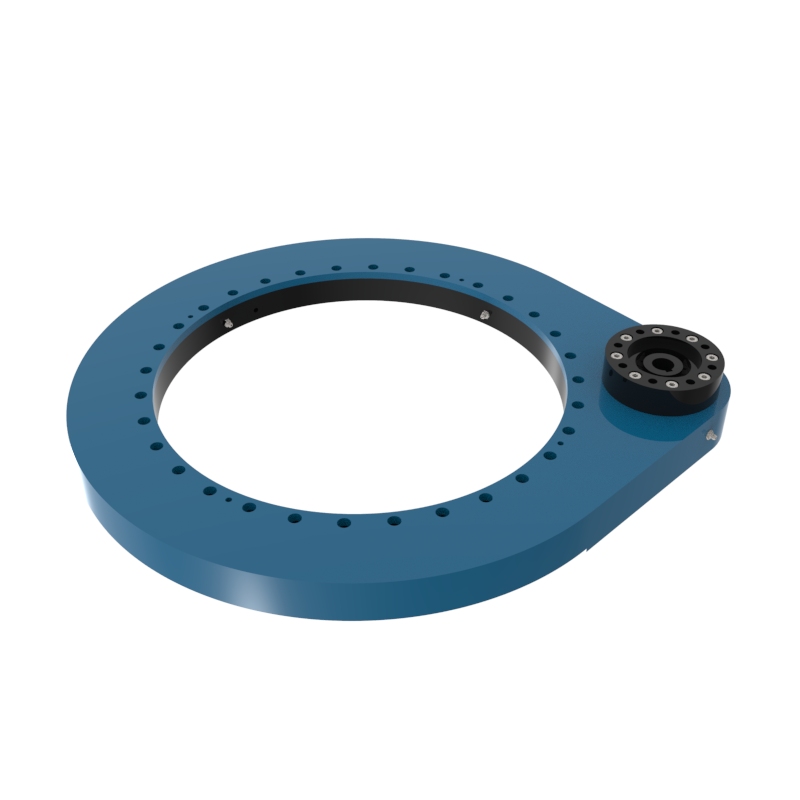
四、B2B买家在报价谈判前的成本优化策略
为了在预算范围内获得最优的产品,B2B买家在发起询价前应采取一系列主动的成本优化策略。第一,在设计初期引入面向制造的设计理念。与制造工程师提前沟通,避免过度设计,例如在非必要部位放宽公差要求,或统一不同型号产品的材料牌号,以减少换刀和换料时间。第二,合理规划订单批量。将未来一到两年的需求进行整合,下达阶梯式的批量订单,既能锁定较低的单价,又能缓解自身的库存压力。第三,明确核心性能指标。对于非关键参数,允许制造商采用更具性价比的替代工艺。例如,在某些轻载应用中,合理选择旋转轴承的配套方案,可以在不牺牲整体寿命的前提下优化成本。第四,建立长期战略合作关系。稳定的订单预期能够促使制造商在产能排期和原材料备货上给予更多支持,从而在整体供应链层面实现降本增效。
综上所述,核算成本并非简单的数字加减,而是对设计、工艺、材料及供应链管理的综合考量。通过深入理解打样与量产阶段的成本差异,并运用科学的优化策略,B2B买家完全可以在确保产品质量的前提下,实现采购预算的最优配置。洛阳立锐轴承有限公司始终致力于为客户提供从设计研发到定制生产的一站式解决方案,以专业的技术实力和严谨的制造流程,助力每一位客户打造最合适的传动产品。