汽车起重机回转支承如何分担三向载荷解析
深入解析汽车起重机回转支承如何高效分担三向载荷
在工程机械领域,起重机设备的稳定运行直接关系到施工安全与作业效率。作为连接上车与下车的核心枢纽,汽车起重机回转支承在整机运行中扮演着至关重要的角色。对于处于技术选型和载荷校核前期的起重机设计与维修工程师而言,深入理解该部件的受力基础,是确保设备可靠性的先决条件。本文将详细剖析该部件是如何在复杂工况下科学分担三向载荷的。
汽车起重机回转支承的受力模型与三向载荷定义
汽车起重机在起吊、回转、变幅以及行走等多种工况下,其核心旋转部件会承受来自不同方向的复杂外力。这些外力在工程力学中通常被简化为三种基本载荷形式,即轴向载荷、径向载荷和倾覆力矩。理解这三种载荷的来源与特性,是进行后续结构设计与校核的基础。
1. 轴向载荷(Axial Load)
轴向载荷是指沿着轴承轴线方向作用的力。在汽车起重机中,轴向载荷主要来源于上车部分的自重、吊臂的重量、起吊重物的重力,以及作业过程中产生的垂直方向惯性力。当起重机进行垂直起吊或处于最大仰角状态时,轴向载荷会达到峰值。该部件内部的滚动体与滚道接触面必须具备足够的抗压强度,以防止滚道表面产生塑性变形。
2. 径向载荷(Radial Load)
径向载荷是指垂直于轴承轴线方向的力。这类载荷通常由侧向风力、起重机在倾斜地面作业时的重力分力、以及回转启动或制动时产生的离心力所引起。虽然相比于轴向载荷和倾覆力矩,纯径向载荷在某些工况下数值较小,但在极端侧风或大幅度斜拉作业中,径向力会显著增加,对轴承的导向精度和内部游隙提出严格要求。
3. 倾覆力矩(Moment Load)
倾覆力矩是导致轴承产生倾斜趋势的力矩,通常由轴向载荷的偏心作用或径向载荷的力臂效应产生。当起重机吊臂伸出并承载重物时,重物重心与旋转中心线之间存在距离,从而产生巨大的倾覆力矩。这是三向载荷中对部件破坏性最大的一种,它会导致滚道一侧受压极大,而另一侧受压减小甚至脱离接触。因此,合理分担倾覆力矩是设计的核心难点。
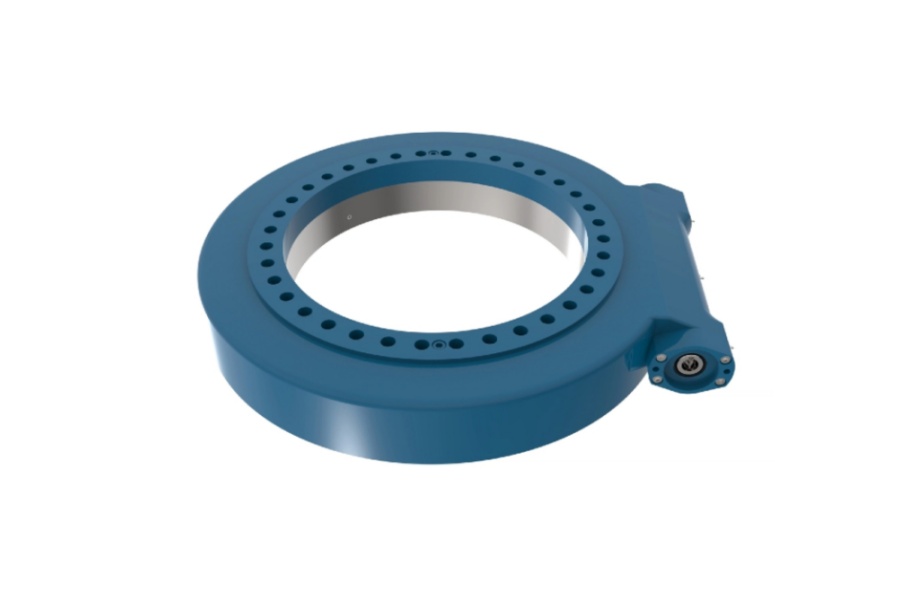
不同结构类型对三向载荷的分担机制
为了有效应对上述三向复合载荷,工程师们开发了多种内部结构。不同的结构类型在分担载荷的侧重点和承载能力上存在显著差异。选择合适的结构,是确保设备在特定工况下安全运行的关键。
单排四点接触球结构的受力特点
单排四点接触球结构是应用非常广泛的一种形式。在这种结构中,钢球与滚道形成四个接触点,能够同时承受轴向载荷和倾覆力矩。其优势在于结构紧凑、重量较轻、摩擦扭矩小。然而,由于只有一排滚动体,其承受纯径向载荷的能力相对较弱,且在承受极大倾覆力矩时,接触应力会高度集中。对于中轻载工况的起重机,选用高质量的单排四点接触球轴承能够提供优异的性价比和灵活的旋转性能。
三排圆柱滚子结构的承载优势
当面对重载或超重型起重机时,单排结构往往难以满足受力需求,此时三排圆柱滚子结构便展现出其不可替代的优势。该结构由三排独立的滚道组成,上下两排滚道布置轴向圆柱滚子,用于承受轴向载荷和倾覆力矩;中间一排滚道布置径向圆柱滚子,专门用于承受径向载荷。这种分离式的承载设计,使得每一排滚动体都能针对特定方向的载荷进行优化,极大地提升了整体的综合承载能力。在重载工况下,这种结构能有效降低滚道表面的接触应力,延长使用寿命。
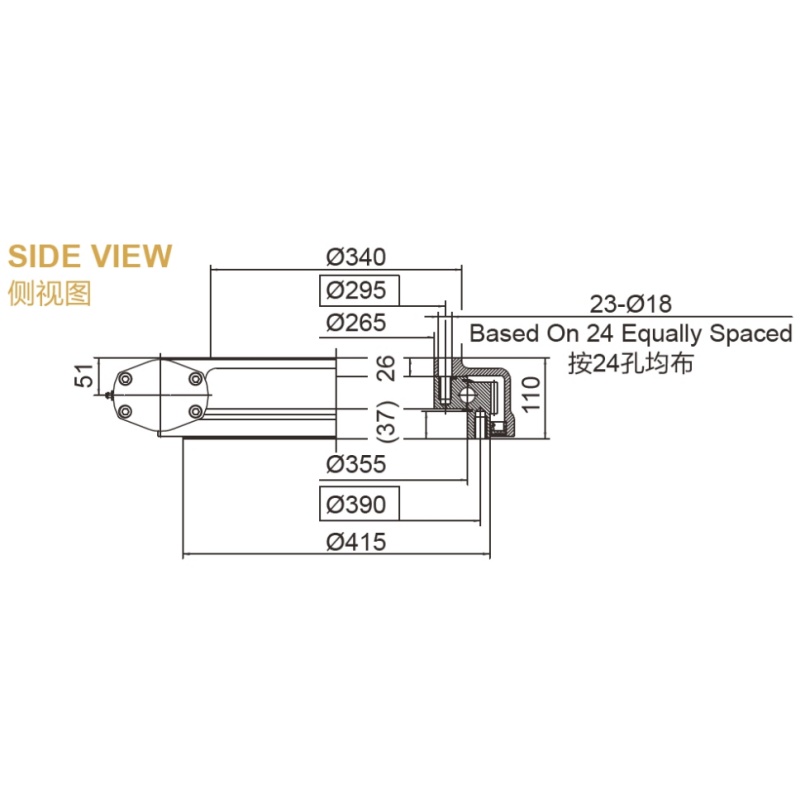
汽车起重机回转支承在复杂工况下的载荷校核要点
在明确了受力模型和结构类型后,设计与维修工程师必须进行严谨的载荷校核。校核的目的是确保部件在实际工况下的应力水平低于材料的许用极限,并具备足够的使用寿命。
当量载荷与静强度校核
由于三向载荷同时存在,直接计算单一方向的应力是不准确的。工程上通常采用当量载荷的概念,将复杂的复合受力转化为一个等效的单一载荷。静强度校核主要关注部件在最大峰值载荷下是否会发生永久性塑性变形。工程师需要计算静安全系数,确保滚道表面的最大接触应力低于材料的屈服强度。作为专业的重型回转轴承制造商,我们在设计阶段会采用有限元分析软件对滚道进行网格划分,精确模拟应力分布,从而优化滚道曲率半径和硬化层深度。
动寿命与疲劳校核
除了静强度,部件在长期交变载荷作用下的疲劳寿命同样关键。动寿命校核基于滚动疲劳理论,计算在额定工况下滚动体和滚道出现疲劳剥落前的总转数或工作小时数。在进行动寿命计算时,必须充分考虑载荷的波动性、冲击系数以及润滑条件。此外,部件的制造精度(如P0、P6、P5甚至P4级精度)会直接影响内部载荷的分布均匀性,精度越高,局部应力集中越小,实际疲劳寿命越长。
提升三向载荷分担性能的设计与制造工艺
优秀的载荷分担能力不仅依赖于理论设计,更取决于精密的制造工艺。材料的选择、热处理工艺以及加工精度,共同决定了部件的最终性能。
材料选择与热处理工艺
为了承受巨大的三向复合载荷,滚道表面必须具备极高的硬度和耐磨性,而心部则需要保持良好的韧性以抵抗冲击。通常采用50Mn或42CrMo等优质合金结构钢作为基体材料。在热处理环节,滚道表面采用中频淬火工艺,淬硬层深度通常控制在2mm至5mm之间,表面硬度达到HRC 50-60。这种“表硬心韧”的金相组织,能够有效防止滚道在承受重载倾覆力矩时发生压溃或开裂。对于带有内外齿轮的型号,齿面同样需要进行淬火处理,以确保传动系统的可靠性。
精密加工与游隙控制
内部游隙是影响载荷分布的核心参数。游隙过大,会导致承载滚动体数量减少,单个滚动体受力剧增;游隙过小,则会引起摩擦发热和卡滞。在加工过程中,通过高精度的数控车削、磨削和超精研磨,严格控制内外圈的尺寸公差和形位公差。最终装配时,通过配磨隔离块或调整垫片,将内部游隙精确控制在设计范围内。选择具备完善检验流程的卡车起重机回转支承供应商,能够确保每一套产品都具备稳定一致的游隙精度,从而在实际上机后实现最佳的载荷分担效果。
总结与工程选型建议
综上所述,汽车起重机回转支承通过其特定的内部几何结构和材料力学特性,科学地分担着轴向、径向和倾覆力矩等三向载荷。对于起重机设计与维修工程师而言,在技术选型前期,应准确计算实际工况下的三向载荷极值,结合设备的吨位、工作级别和空间限制,合理选择单排四点接触球或三排圆柱滚子等结构形式。同时,必须重视当量载荷校核与制造工艺质量,确保部件的静强度与动寿命满足安全要求。只有将理论计算与精密制造完美结合,才能为起重机设备提供持久、稳定的旋转支撑。