用双蜗杆回转驱动减少重载回转偏摆的技术解析
用双蜗杆回转驱动减少重载回转偏摆的技术解析
在工程机械、工业自动化以及大型仓储设备的设计中,重载回转机构的运行平稳性直接关系到整机的工作精度与安全性。对于正处于样机匹配与安装验证阶段的机械工程师而言,如何解决重载工况下的回转偏摆问题,是结构选型后必须攻克的难题。偏摆不仅会影响设备的定位精度,还会加速机械部件的磨损,降低整体使用寿命。本文将深入探讨双蜗杆回转驱动在抑制偏摆方面的技术优势,并为工程师提供实际安装与验证阶段的专业指导。
重载回转设备偏摆问题的成因分析
在重载回转系统中,偏摆通常表现为轴向或径向的微小晃动与位移,其成因复杂,主要包含以下几个核心因素:
第一,齿轮或蜗轮蜗杆啮合间隙。在交变载荷或冲击载荷的反复作用下,传统的单传动结构容易因齿侧间隙产生回程误差,导致末端执行器在换向时出现明显的偏摆现象。
第二,轴承游隙与受力变形。在重载状态下,如果选用的重型轴承刚性不足,或者初始游隙调整不当,部件在承受巨大倾覆力矩时会产生弹性变形,这种变形会直接放大末端的工作偏摆量。
第三,安装基准面的平面度误差。底座或安装法兰的机加工误差会导致驱动装置在受力时产生附加的应力集中,进而破坏原有的对中精度。
为了从根源上解决这些问题,除了优化底座加工精度与选用高刚性支承外,选择具备双驱消隙功能的传动部件是至关重要的环节。
双蜗杆回转驱动的结构优势与消隙原理
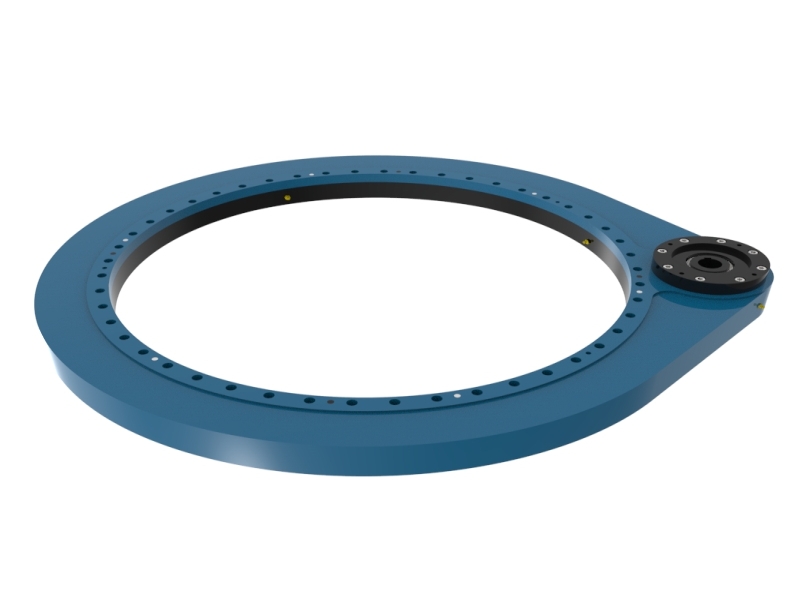
相较于传统的单蜗杆结构,双蜗杆驱动采用了独特的对称布局与预紧消隙设计,其在控制重载偏摆方面展现出卓越的性能。其核心优势主要体现在以下几个方面:
首先,对称受力与力矩平衡。两个蜗杆对称分布于蜗轮两侧,使得蜗轮在承受重载时受力更加均匀。这种设计有效抵消了单侧啮合产生的径向力,大幅降低了蜗轮轴的弯曲变形,从而保证了传动的几何精度。
其次,机械消隙原理。通过特殊的偏心轴或调整机构,使两个蜗杆在啮合时分别紧贴蜗轮齿廓的两侧。这种机械式的预紧彻底消除了齿侧间隙,确保在正反转切换或承受冲击载荷时,系统不会出现空程,从而显著减少回转偏摆。
最后,高自锁性与平稳性。蜗轮蜗杆传动本身具备高减速比和自锁特性,双蜗杆设计进一步提升了传动的平稳性,特别适用于需要频繁启停、承受大扭矩且要求精确对位的重载设备。
样机匹配与安装验证阶段的关键技术要点
对于机械工程师而言,选对了驱动部件只是第一步。在样机匹配与安装验证阶段,还需关注以下技术细节,以充分发挥双蜗杆回转驱动的抗偏摆性能:
第一,安装面的加工与检测。安装法兰的平面度和粗糙度必须严格符合图纸要求。建议使用千分表对安装面进行多点打表检测,确保平面度误差在允许范围内,避免因安装应力导致壳体变形,进而引发偏摆。
第二,啮合间隙的精细调整。虽然双蜗杆回转驱动具备消隙功能,但在初始装配时,仍需按照厂家提供的力矩规范进行预紧力的调整。预紧力过紧会导致发热和磨损加剧,过松则无法达到消除偏摆的效果,必须寻找最佳的平衡点。
第三,润滑系统的验证。重载工况下,良好的润滑是保证寿命和精度的前提。在样机跑合测试前,需确认润滑油路畅通,并选用符合极压抗磨要求的专用润滑脂,确保齿面在重载下形成稳定的油膜。
第四,动态跳动测试。在空载和满载状态下,使用激光跟踪仪或高精度位移传感器测量回转末端的径向和轴向跳动量,记录数据并与设计公差进行比对,科学验证偏摆控制效果。
洛阳立锐轴承的定制化解决方案与精度保障
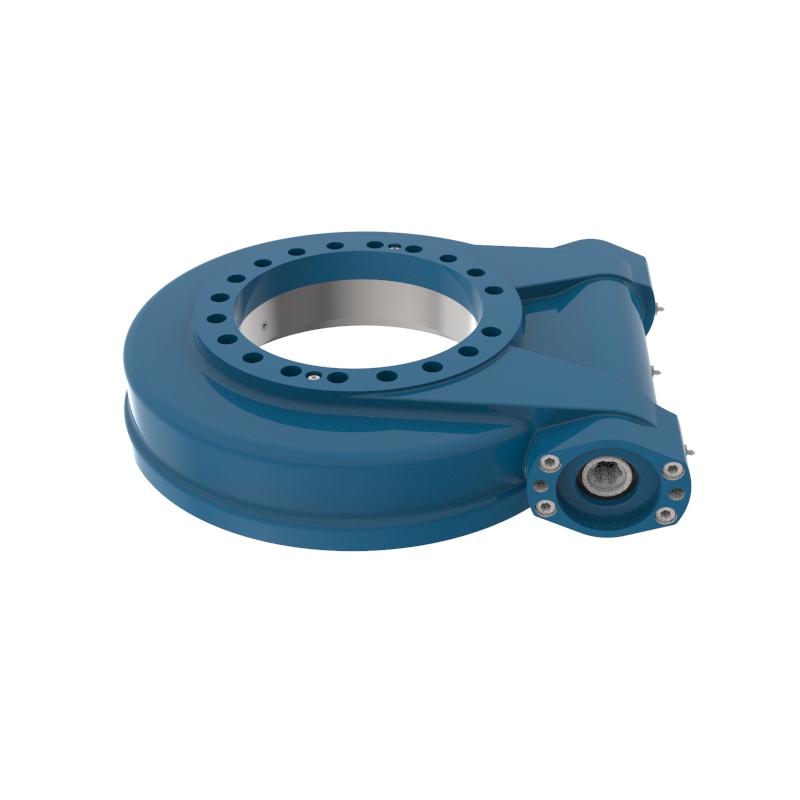
洛阳立锐轴承有限公司作为专业制造商,在回转传动领域拥有超过十五年的深厚经验。我们深知不同应用场景对重载回转精度的苛刻要求,致力于为客户提供最合适的产品。
针对重载回转偏摆问题,我们的技术团队能够为您提供从一百毫米到五千毫米尺寸范围的定制化方案。在材料选择上,我们采用高强度合金钢,并结合先进的热处理工艺,确保蜗轮蜗杆具备极高的表面硬度和心部韧性。在加工精度方面,我们的产品线覆盖零级至二级精度,能够满足从常规工程机械到高精度工业自动化设备的严苛标准。
此外,我们在生产过程中引入了严格的检验流程,对每一套出厂的双蜗杆回转驱动进行全面的啮合斑点分析与跳动测试,确保产品在实际应用中能够完美发挥其消隙与抗偏摆的优势。如果您在样机验证阶段遇到技术瓶颈,我们的工程团队将提供全方位的技术支持。
减少重载回转偏摆是一个系统工程,需要结构设计、部件选型与精密安装的紧密配合。通过合理应用双蜗杆回转驱动,并严格把控安装验证环节,机械工程师能够有效提升设备的运行精度与可靠性。洛阳立锐轴承有限公司期待与各界工程师携手,共同推动回转设备技术的不断进步,打造更加稳定高效的重载传动系统。