识别挖掘机回转支承异响的齿圈与滚道原因
深入解析挖掘机回转支承异响的齿圈与滚道故障原因
在工程机械的日常维护与故障排查中,回转机构的平稳运行直接关系到整机的作业效率与安全性。当设备在作业过程中出现异常的金属摩擦声、周期性卡顿或剧烈振动时,往往意味着核心传动部件出现了物理损伤或配合失效。对于一线维修人员和售后服务商而言,准确识别故障源头是制定科学维修方案、避免盲目拆机的前提。本文将深入探讨齿圈与滚道两大核心区域的故障机理,帮助您快速定位问题并选择合适的备件。
挖掘机回转支承异响的常见表现与初步诊断
异响的类型多种多样,不同的声音特征往往指向不同的故障位置。在进行深度拆机检测前,维修人员可以通过听诊器或振动分析仪收集声音与频率数据,进行初步的非破坏性诊断。
- 连续且尖锐的金属摩擦声:这种声音通常与润滑系统失效、密封件破损导致异物侵入,或滚道表面发生严重干摩擦有关。
- 周期性的“咔哒”声或沉闷的撞击声:多源于滚道表面存在局部剥落坑,或者齿圈存在断齿、严重磨损,导致滚动体或齿轮在运转至特定角度时产生冲击。
- 换向时的敲击声:当设备在正反转切换时出现明显的金属敲击声,通常表明齿侧间隙过大,或安装基座存在变形导致啮合不良。
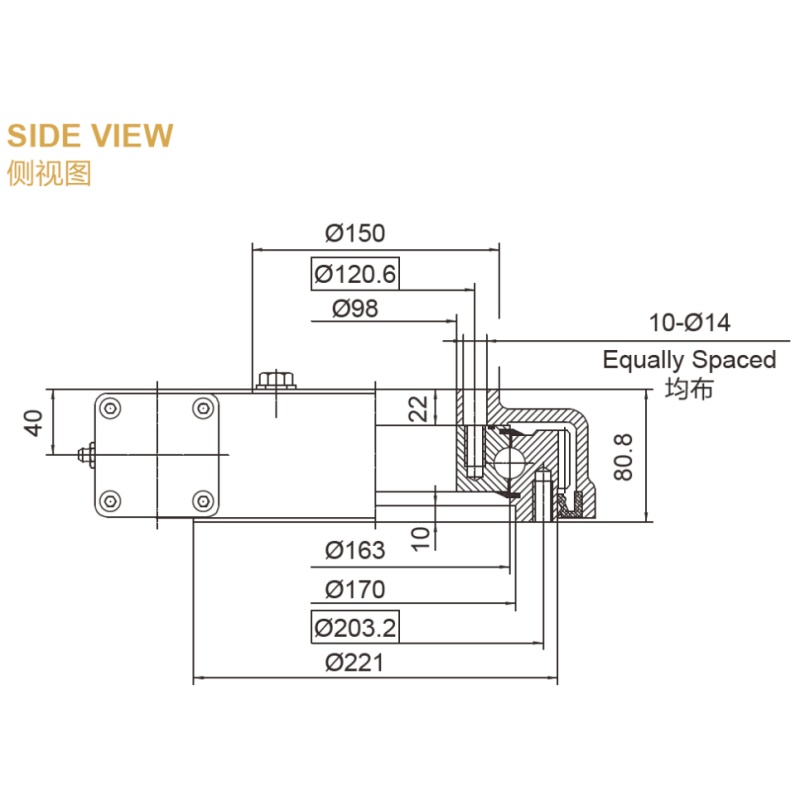
通过捕捉这些声学特征,维修团队可以初步判断是滚道区域还是齿圈区域发生了物理干涉,从而缩小排查范围。
滚道损伤导致挖掘机回转支承异响的深层原因
滚道是承受轴向力、径向力及倾覆力矩的核心区域,其表面状态直接决定了运转的平顺性。滚道损伤引发的异响通常具有连续性和高频特征。
疲劳剥落与塑性压痕
在重载或频繁承受冲击载荷的工况下,滚道表面容易产生微观疲劳裂纹。随着运转时间的推移,这些裂纹会扩展并连接,最终形成金属剥落坑。当滚动体经过这些剥落坑时,会产生明显的冲击振动和异响。此外,如果设备在静止状态下承受超负荷的倾覆力矩,或者安装时滚道内混入了硬质金属屑,滚道表面会形成永久性塑性压痕。设备在低速转动时,压痕处会引发规律性的沉闷噪音。
润滑失效与表面腐蚀
良好的润滑不仅能减少摩擦阻力,还能在滚道与滚动体之间形成弹性油膜。如果长期未按保养规范补充润滑脂,或者使用了牌号不匹配、抗极压性能差的润滑剂,滚道表面会发生干摩擦,导致局部温度急剧升高并产生退火现象,进而加速磨损并产生尖锐摩擦声。在潮湿、泥水或腐蚀性环境中,若防尘密封失效,水分和化学物质侵入会导致滚道生锈,破坏原有的表面粗糙度,运转时必然伴随异响。
齿圈故障引发挖掘机回转支承异响的特征分析
内齿或外齿圈与回转小齿轮的啮合状态,是动力传递的关键。齿圈故障引发的异响通常与设备的回转角度、载荷变化及换向动作密切相关。
齿面磨损与齿根断裂
在粉尘较多的矿山或建筑工地,如果密封结构老化失效,硬质颗粒进入啮合区,会像研磨剂一样加剧齿面磨损。磨损后的齿廓渐开线发生改变,导致啮合间隙增大,运转时产生冲击噪音。更严重的情况下,由于瞬间过载、材质疲劳或热处理工艺不当,齿根部位可能出现微裂纹甚至断齿。当设备旋转至断齿位置时,会发出剧烈的金属撞击声,并伴随明显的卡顿感。为了提升齿面耐磨性,选择经过高频感应淬火处理的专业回转轴承显得尤为重要。
啮合间隙不当与安装误差
齿侧间隙的调整是一项精细工作。间隙过小会导致齿面卡死、发热并产生尖锐摩擦声;间隙过大则会在换向或受冲击载荷时产生明显的敲击声。此外,如果安装基座的平面度不够,或者小齿轮与齿圈的中心距偏差超出设计公差范围,会导致齿面受力不均,产生偏载异响。在极端重载工况下,这种偏载会迅速破坏齿面,因此选用具备高承载能力的专业重型轴承能有效降低此类风险。
预防异响与选择高质量挖掘机回转支承的建议
为了从根本上降低异响故障率,除了规范的日常保养与正确的安装调整,选择高制造精度的产品至关重要。洛阳立锐轴承有限公司在回转设备领域深耕超过15年,深谙工程机械的严苛工况与传动需求。
我们提供100-5000mm尺寸范围的定制生产,精度等级全面覆盖P0、P6、P5、P4甚至P2级别。通过先进的回转驱动制造工艺与严格的检验流程,我们确保滚道淬火硬度均匀、齿面加工精度达到最优匹配,从源头减少因制造误差导致的早期异响。同时,我们将产品集成化和单元化,使结构更加合理,有效提升了密封性能与润滑保持能力。
面对复杂的异响问题,科学的诊断与高品质的备件更换缺一不可。洛阳立锐轴承致力于为您打造最合适的产品,为各类工程机械提供稳定可靠的传动解决方案。如需了解更多技术支持或非标定制方案,欢迎随时联系我们的专业工程师团队。