选配直齿轮回转驱动时如何校核齿侧隙?
选配直齿轮回转驱动时如何科学校核齿侧隙?
在工业自动化、医疗设备、仓储设备以及工程机械等领域的样机设计与安装验证阶段,传动系统的精度直接决定了整机的运行表现。作为负责设备装配和传动选型的专业工程师,合理控制齿轮啮合间隙是确保设备平稳运行的核心环节。本文将深入探讨在选配直齿轮回转驱动时,如何科学、严谨地校核齿侧隙,从而为设备的长期稳定运行奠定坚实基础。
齿侧隙对直齿轮回转驱动传动性能的影响
齿侧隙是指齿轮副在非工作齿面之间存在的微小间隙。对于直齿轮回转驱动而言,这一参数并非越小越好,而是需要根据实际工况进行精准匹配。如果侧隙过大,在设备启动、停止或换向时,会产生明显的机械冲击和振动,导致定位精度下降,甚至在重载工况下加速齿面磨损。反之,若侧隙过小或为零,在设备运行发热导致零部件热膨胀时,极易引发齿轮卡死、异常噪音以及电机过载等严重故障。因此,工程师在评估直齿轮回转驱动时,必须将齿侧隙控制在标准允许的公差范围内,以平衡传动精度与运行可靠性。
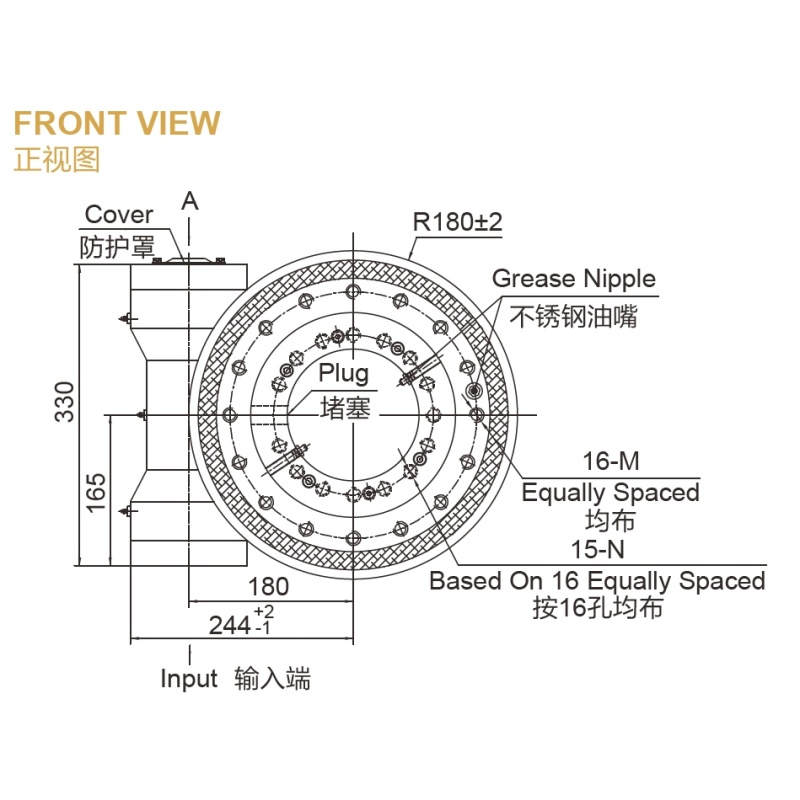
样机设计阶段齿侧隙的理论计算与公差分析
在样机设计初期,理论计算是确定目标侧隙的首要步骤。工程师需要综合考虑齿轮的模数、齿数、中心距公差以及齿厚公差。洛阳立锐轴承有限公司在回转驱动和回转支承的设计与研发方面拥有超过15年的深入经验,能够为客户提供精度等级覆盖P0、P6、P5、P4甚至P2的高品质产品。在进行理论校核时,设计人员需参考齿轮精度标准,计算出最小法向侧隙和最大法向侧隙。同时,还需考虑润滑油膜厚度、工作温度引起的热膨胀量以及轴承游隙对中心距的微小影响。通过严谨的公差分析,可以确保所选配的齿轮驱动在极端工况下依然保持理想的啮合状态,避免因热变形导致的侧隙消失。
安装验证环节的齿侧隙实际测量与调整方法
当产品进入样机安装验证阶段,理论数据必须通过实际测量来验证。常用的齿侧隙测量方法包括压铅法和百分表法。压铅法操作简便,通过将适当直径的铅丝放置在齿面之间,旋转齿轮后测量被压扁铅丝的厚度,即可得出实际侧隙。百分表法则更为精确,将百分表触头抵在从动齿轮的齿面上,固定主动齿轮,正反向微动从动齿轮,百分表上的读数差即为圆周侧隙,再结合分度圆半径换算为法向侧隙。在高空作业车等对定位精度要求极高的应用场景中,工程师需反复调试安装位置,确保高空作业车的回转机构侧隙符合设计规范。若测量值偏离目标范围,可通过调整轴承预紧力或微调中心距来进行物理补偿。
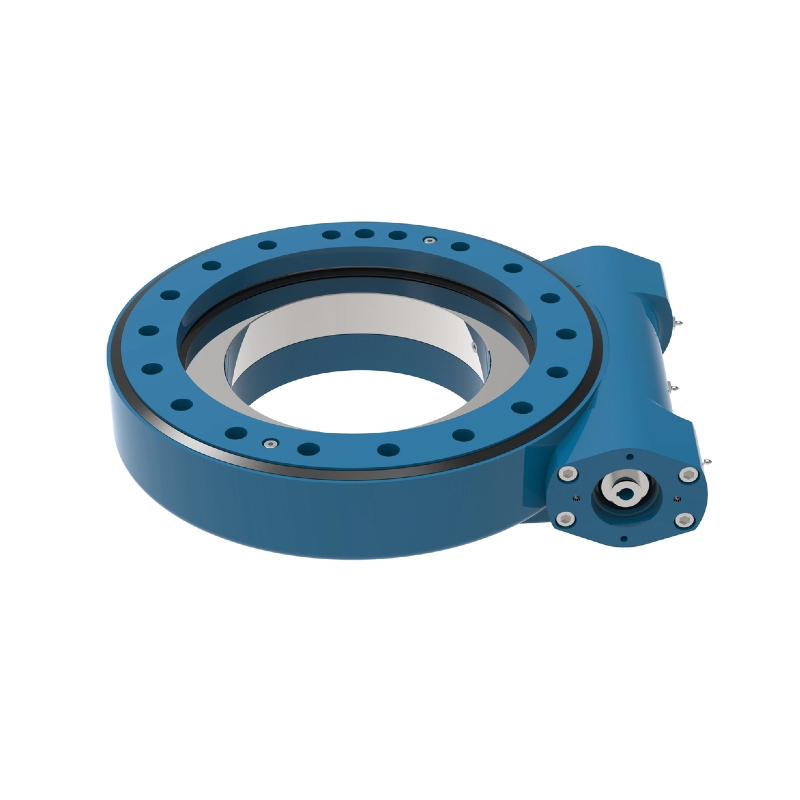
洛阳立锐轴承在齿轮传动定制中的精度保障
齿侧隙的精准控制,离不开源头制造的高精度保障。洛阳立锐轴承有限公司作为专业的回转设备一站式制造商,专注于SE系列、WE系列、SP系列齿轮回转驱动以及各类回转支承的定制生产。公司可定制生产100至5000mm规格的产品,凭借专业的团队以及稳定的生产和检验流程,将产品集成化和单元化,使产品结构更加合理。在专业制造过程中,我们严格把控每一道加工工序,确保齿面粗糙度、齿形误差和齿向误差均达到设计标准。为您打造最合适的产品是我们长期的追求,无论是单排球、双排球还是三排圆柱滚子回转支承,我们都能为您提供最可靠的技术支持与品质保障。
总结与展望
综上所述,齿侧隙的校核贯穿于直齿轮回转驱动的选型、设计、制造与安装验证全过程。作为传动选型工程师,只有深刻理解侧隙对传动性能的影响,掌握科学的计算与测量方法,才能确保设备在复杂工况下的高效运转。洛阳立锐轴承有限公司将继续秉持专业精神,以深厚的行业经验,为工业自动化、医疗设备、仓储设备及工程机械等领域的客户提供最优质的传动解决方案。