降低WE回转驱动爬行:检查润滑与安装平面
降低WE回转驱动爬行现象:深入检查润滑与安装平面
在工业自动化与工程机械领域,设备的低速平稳运行是保证加工精度与作业安全的关键。然而,在设备投用后的现场调试或长期运行中,维修与调试人员经常会遇到低速定位不稳、卡顿甚至伴随异响的问题。这种现象在工程上被称为“爬行”。作为核心传动部件,WE回转驱动在出现爬行时,不仅会降低设备的定位精度,还可能加速内部齿轮与轴承的磨损。要有效降低并消除这一现象,必须从润滑状态与安装平面两个核心维度进行深度排查与优化。
认识WE回转驱动爬行现象及其核心影响
爬行现象本质上是由于摩擦系数的非线性变化引起的自激振动。当设备在低速运转时,静摩擦力与动摩擦力之间的交替转换会导致运动部件出现“时走时停”的跳跃式运动。对于精密定位设备或重载旋转机构而言,这种不平稳的运动是致命的。
在实际应用中,WE回转驱动如果出现爬行,首先会直接表现为旋转角度的偏差,导致末端执行器无法准确到达指定位置。其次,周期性的卡顿与冲击载荷会引发异常噪音,长期以往会破坏内部的润滑膜,导致齿面点蚀或滚道剥落。因此,现场维修人员必须将爬行问题视为需要立即干预的早期故障信号,避免小隐患演变为大故障。
润滑系统的全面检查与优化策略
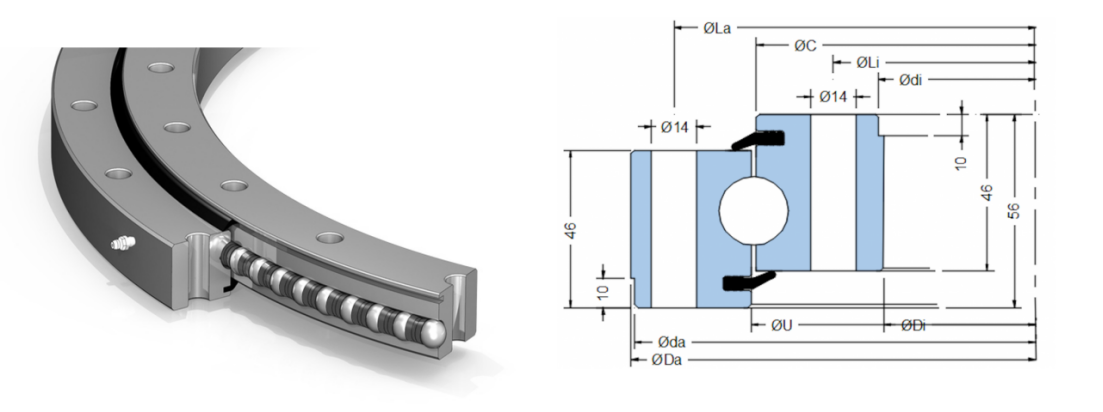
良好的润滑是降低摩擦系数波动、防止爬行的第一道防线。针对回转驱动内部的蜗轮蜗杆或齿轮传动副,以及回转支承的滚道,必须建立严格的润滑检查机制。
润滑脂的选择与加注规范
润滑介质的极压性能和粘附性直接决定了低速下的摩擦特性。在补充或更换润滑脂时,必须选用含有极压添加剂且具备良好抗微动磨损性能的专用润滑脂。加注量并非越多越好,过量的润滑脂会导致搅拌阻力增大、温度升高,反而加剧运动不平稳;而加注量不足则无法形成完整的弹性流体动力润滑膜。调试人员应严格按照设备铭牌或维护手册规定的周期和容量进行定量加注。
润滑通道的畅通性排查
在恶劣工况下,灰尘、水分或金属磨屑可能堵塞润滑通道,导致内部摩擦副处于干摩擦或半干摩擦状态。维修人员需要检查注油嘴是否通畅,并使用高压注脂枪尝试注入新脂,观察旧脂是否从溢流孔顺利排出。如果排出的旧脂发黑或含有金属颗粒,说明内部已存在异常磨损,必须彻底清洗并重新加注。了解严格的质量检验标准有助于我们在现场判断油脂的污染程度是否超出了允许范围。
安装平面的精度检测与校正方法
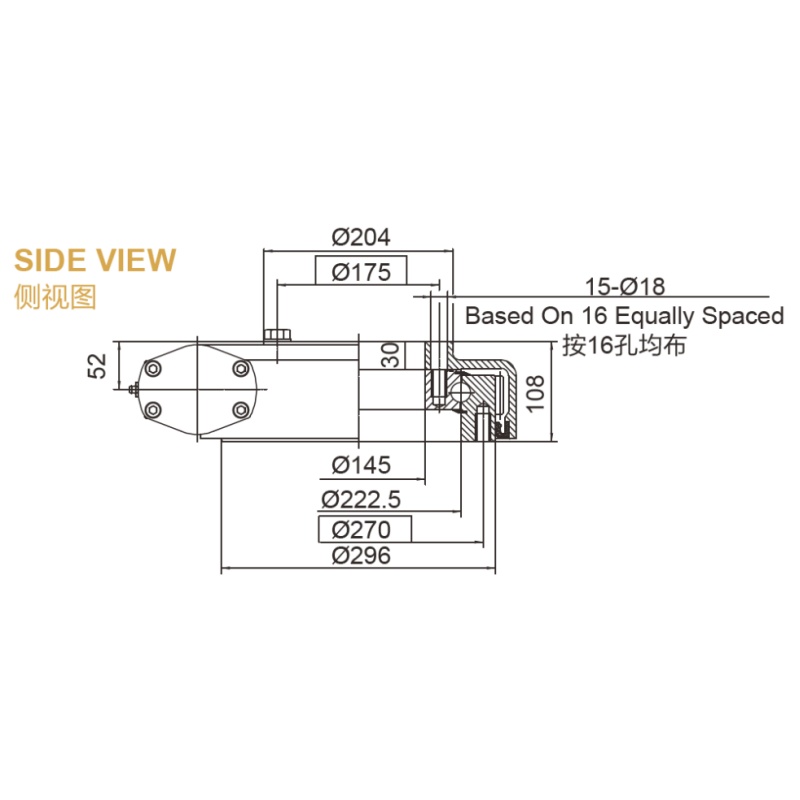
除了内部润滑,外部安装条件同样是引发爬行的重要诱因。如果安装基础存在变形或平面度超差,回转驱动在螺栓紧固后,内部滚道或齿轮轴会发生微小的几何畸变,导致局部摩擦力矩急剧增加,从而在低速旋转时产生周期性的卡顿。
安装底座的平面度与刚性评估
在安装前,必须使用高精度水平仪或激光跟踪仪对底座安装面进行平面度检测。通常要求安装面的平面度公差控制在极小范围内。如果底座刚性不足,在承受重载时会产生弹性变形,破坏传动副的啮合间隙。对于刚性较差的结构,必须增加加强筋或采用整体机加工底座,以确保支撑系统的绝对稳固,消除因基础变形带来的附加应力。
螺栓预紧力的标准化操作
螺栓的紧固顺序和预紧力矩对安装平面的应力分布至关重要。现场安装时,严禁一次性将单颗螺栓拧紧。必须采用十字交叉、分步递增的原则,通常分为三个扭矩阶段进行紧固,并在设备运行一段时间后进行二次复紧。不均匀的预紧力会导致壳体变形,直接增加内部运动阻力,这也是现场调试中最容易被忽视的细节。
现场调试与预防性维护建议
解决爬行问题不仅需要事后的故障排查,更需要建立科学的预防性维护体系。洛阳立锐轴承有限公司凭借在回转设备领域超过十五年的深入经验,建议用户在设备全生命周期内关注以下调试与维护细节。
首先,在设备初次投用或大修后,应进行空载与满载的跑合运行。通过低速往复旋转,使润滑脂均匀分布在整个滚道和齿面上,消除局部的摩擦峰值。其次,利用振动传感器和温度监测设备,建立设备运行状态的趋势图。一旦发现低速段的振动幅值异常上升,即可提前安排停机检查。
作为专业的回转驱动制造商,洛阳立锐轴承有限公司提供的产品覆盖了宽广的尺寸范围,精度等级可达极高标准的级别。我们在驱动制造过程中,严格控制蜗轮蜗杆及回转支承的加工精度,从源头上降低了摩擦系数的波动。然而,再高精度的产品也需要正确的安装与维护来保障其性能发挥。
综上所述,降低爬行现象是一项系统工程。维修与调试人员应牢记润滑是血液、安装是骨骼的原则。通过规范润滑管理、严控安装平面精度,并辅以科学的跑合与监测手段,能够有效消除低速卡顿与异响,确保设备的高效、平稳运行,从而最大化发挥回转设备的综合性能。